

معايير جودة حبيبات PVC: الاختبارات الرئيسية للون والكثافة واتساق الدفعات
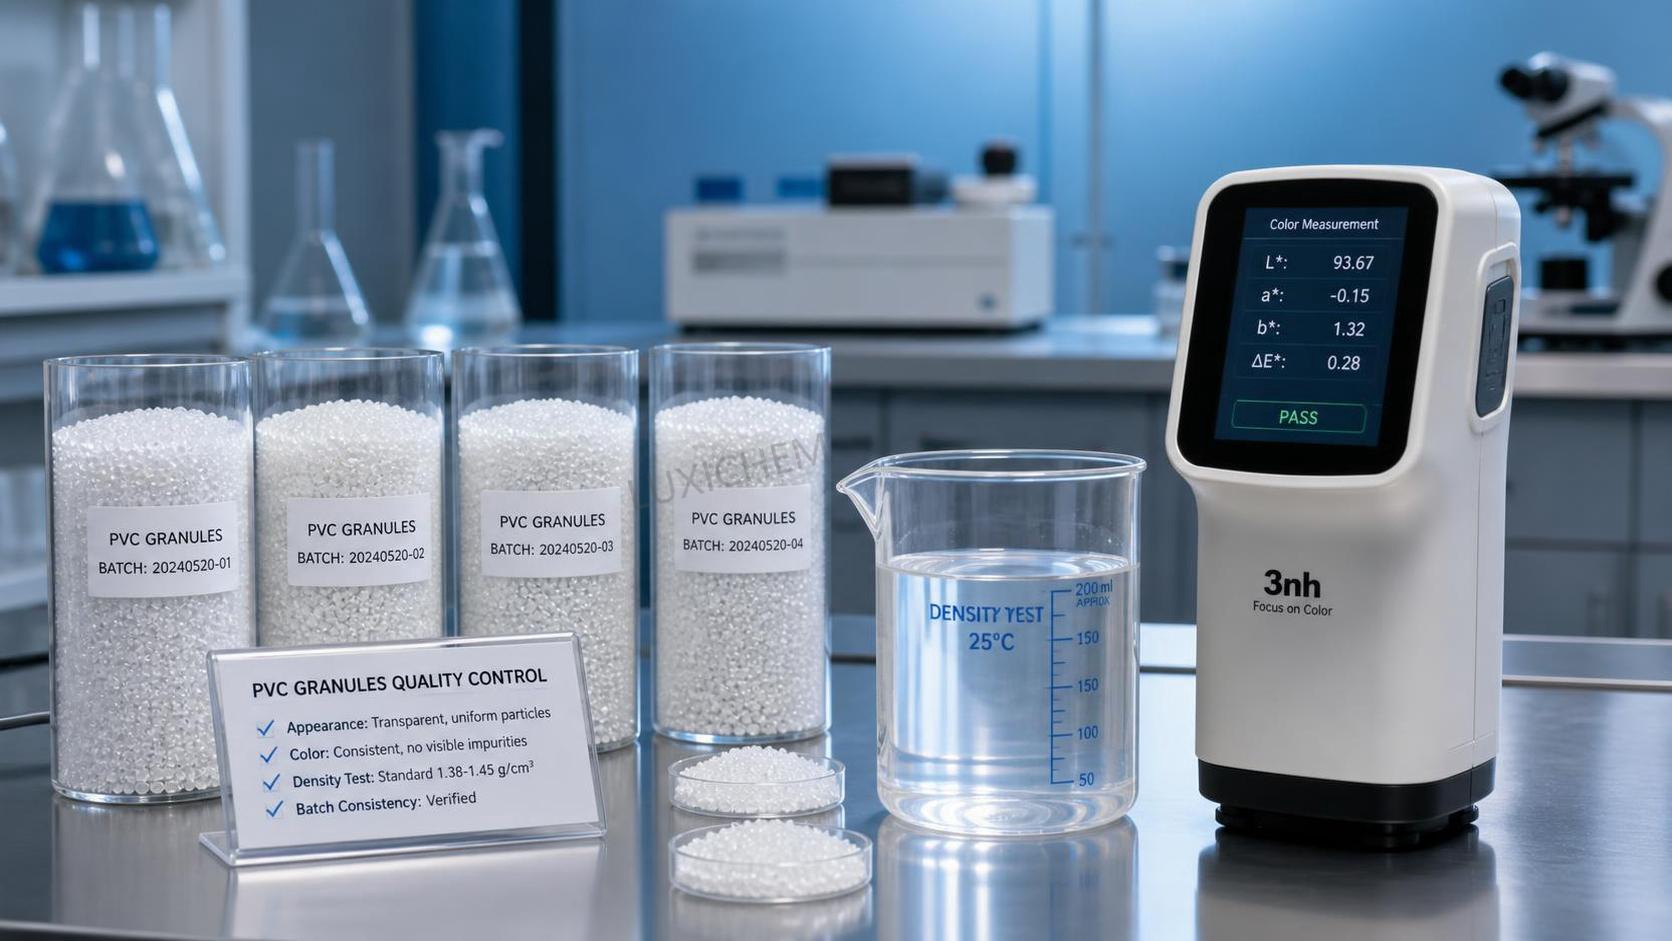
بالنسبة إلى مديري مراقبة الجودة والسلامة، يبدأ الأداء المتسق لحبيبات PVC بمعايير واضحة وقابلة للقياس. ويؤثر تجانس اللون، ودقة الكثافة، والاتساق من دفعة إلى أخرى تأثيرًا مباشرًا في استقرار المعالجة، ومظهر المنتج، ونتائج الامتثال. توضح هذه المقالة الاختبارات الرئيسية المستخدمة لتقييم هذه المؤشرات المهمة، مما يساعد المشترين وفرق المصنع على تقليل المخاطر، وتحسين إمكانية التتبع، وضمان جودة موثوقة للمواد في كل دفعة إنتاج.
عمليًا، نادرًا ما تبدأ الشكاوى المتعلقة بمركبات PVC بفشل اختبار واضح. وغالبًا ما تبدأ بتحولات طفيفة اعتُبرت اختلافات مقبولة: إذ تعمل إحدى الدفعات عند درجة حرارة أعلى قليلًا أثناء البثق، بينما تنتج دفعة أخرى سطحًا أقل لمعانًا، وتُظهر دفعة ثالثة تغذية غير مستقرة لأن الكثافة الظاهرية تغيرت بدرجة كافية للتأثير في الجرعات. وهذا هو التحدي الحقيقي أمام فرق الجودة. فالسؤال لا يتعلق بقدرة الدفعة على اجتياز فحص أساسي عند الاستلام فحسب، بل بقدرتها على الأداء باستمرار في عملية لاحقة ترتبط فيها عوامل اللون، والتدفق، وسلوك الانصهار، والمظهر ارتباطًا وثيقًا.
ولهذا السبب، ينبغي أن تستند معايير جودة حبيبات PVC إلى ملاءمة العملية، لا إلى أوراق المواصفات العامة وحدها. وغالبًا ما يُدرج اللون والكثافة واتساق الدفعات بوصفها معلمات روتينية، إلا أن قيمتها العملية تعتمد على كيفية تعريفها وأخذ عيناتها واختبارها وتتبع اتجاهاتها بمرور الوقت.
لماذا لا تقتصر مراقبة اللون على المظهر؟
عادةً ما يكون اللون أول خاصية يلاحظها المشغلون والعملاء، لكنه في تركيب PVC يُعد أيضًا مؤشرًا على التحكم في التركيبة، والتاريخ الحراري، ومخاطر التلوث، وتجانس الخلط. وقد يشير الانحراف المرئي إلى مشكلات في تشتيت الصبغة، أو تفاوت الراتنج، أو ارتفاع درجة الحرارة أثناء المعالجة، أو تلوث ضئيل ناتج عن حملات إنتاج سابقة.
وبالنسبة إلى التطبيقات الصلبة والمرنة على حد سواء، لا يكفي القبول البصري وحده. فقد تتسبب دفعة تبدو متقاربة بدرجة كافية تحت إضاءة المستودع في مخاطر رفض عند استخدامها في منتجات عالية الوضوح مثل المقاطع، والألواح، ومركبات الكابلات، وأرضيات المباني، والسلع الاستهلاكية. وتزداد أهمية ذلك في سلاسل التوريد التصديرية، حيث قد يرتبط معيار قبول المشتري بالعينات المحتفظ بها، أو بالقراءات الآلية، أو بنطاقات الألوان الداخلية للعميل.
تشمل الاختبارات الأكثر شيوعًا المقارنة البصرية مع معيار معتمد، وقياس اللون آليًا باستخدام أجهزة قياس اللون أو المطيافات الضوئية. وفي كثير من المصانع، تُعبَّر نتيجة القياس الآلي عن قيم L* وa* وb*، وأحيانًا عن إجمالي فرق اللون، الذي يُرمز إليه عادةً بـ ΔE. ولا ينبغي أبدًا نسخ حد القبول الدقيق من مجموعة منتجات أخرى دون التحقق من ملاءمته. ف التركيبات البيضاء والسوداء والشفافة وعالية الحشو لا تتحمل الانحراف بالطريقة نفسها.
وبالنسبة إلى فرق مراقبة الجودة، هناك ثلاث نقاط تحكم أهم من الجهاز نفسه:
- استخدام طريقة محددة لتحضير العينات، لأن حالة سطح الحبيبات وسمكها والخلفية قد تؤثر في القراءات.
- التحكم في ظروف الإضاءة والملاحظة عند إجراء القبول البصري.
- الاحتفاظ بعينات مرجعية رئيسية في ظروف تمنع التقادم أو الاصفرار أو تغير السطح.
من الأخطاء الشائعة تحديد حد لون واحد لجميع العملاء. لكن اختلاف اللون المقبول يعتمد في الواقع على الاستخدام النهائي. فلا ينبغي أن يشترك مكوّن تقني مخفي ومقطع بثق زخرفي في حد المخاطر نفسه. وينبغي لمديري السلامة والجودة حث الفرق التجارية على ربط مواصفات اللون بحساسية التطبيق الفعلية.
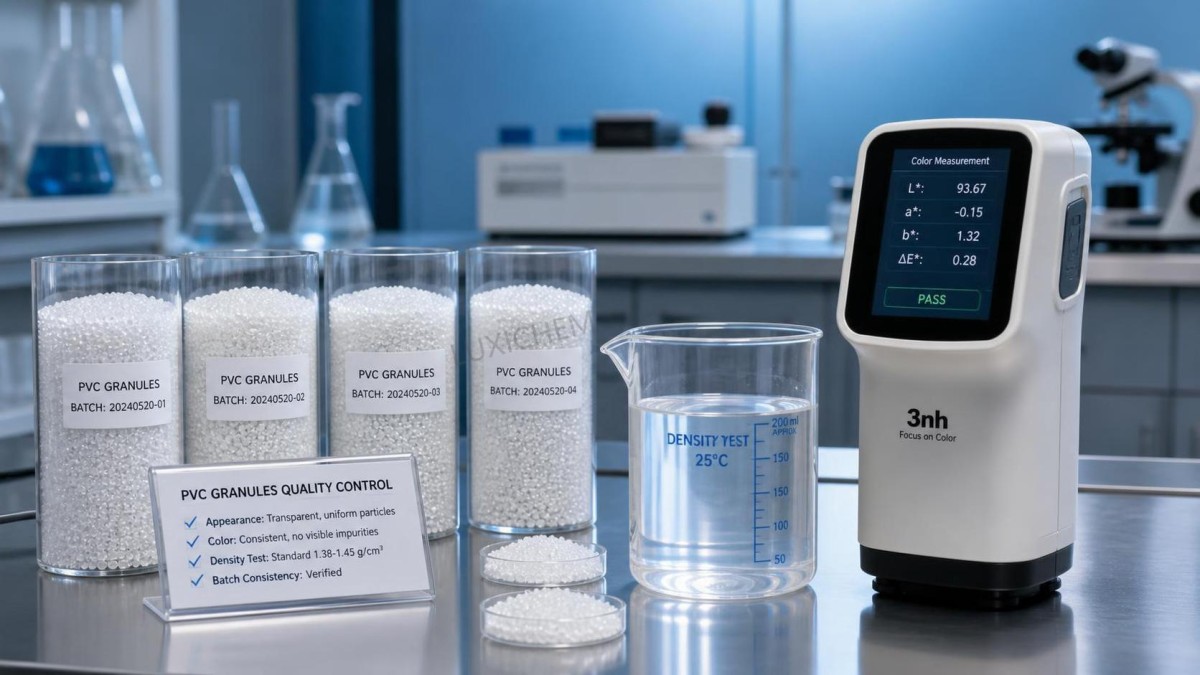
اختبار الكثافة: بسيط على الورق، لكنه عالي التأثير في الإنتاج
تُعد الكثافة إحدى أكثر وسائل التحكم التي يُستهان بها في حبيبات PVC. ومع ذلك، فهي تؤثر بقوة في تغذية المواد، واتساق وزن العبوات، وسلوك التخزين، وأداء التحويل. وعندما تنحرف الكثافة، قد يلاحظ المعالجون تحميلًا غير مستقر للبرغي، أو تفاوتًا في معدل الخرج، أو اختلافًا في وزن القطعة حتى قبل فحص أي خاصية أكثر تقدمًا.
يجب الفصل بوضوح بين مفهومين للكثافة:
- كثافة الجسيمات أو الكثافة الظاهرية، تبعًا لطريقة الاختبار ونوع المنتج
- الكثافة الحجمية، التي ترتبط مباشرة بالمناولة والجرعات وسلوك القادوس
في مناقشات الجودة، تختلط هذه المصطلحات أحيانًا، مما يؤدي إلى نزاعات يمكن تجنبها بين الموردين والمشترين. فقد تستوفي دفعة معيارًا معينًا للكثافة، بينما تفشل عمليًا في معيار آخر مهم تشغيليًا. ولهذا السبب، ينبغي أن تحدد عقود الشراء وشهادات التحليل COA اسم الخاصية الدقيق وطريقة الاختبار، لا أن تذكر كلمة «الكثافة» فقط.
وتكتسب الكثافة الحجمية أهمية خاصة في خطوط المعالجة الآلية. فحتى التحولات المحدودة قد تغير سلوك زمن المكوث في أنظمة التغذية أو تتسبب في تفاوت أداء الجرعات الوزنية والحجمية. وبالنسبة إلى مديري السلامة، تهم الكثافة الحجمية غير المستقرة أيضًا لأنها قد تغير قابلية توليد الغبار، واتساق ملء الأكياس، والعوامل ergonomics أثناء المناولة.
تختلف طرق الاختبار حسب مواصفات المنتج وممارسات المختبر الداخلية. والمهم هو قابلية التكرار: حجم عينة مضبوط، وتقنية ملء ثابتة، وحالة اهتزاز عند الاقتضاء، واتساق الظروف البيئية. فإذا كان الاختبار حساسًا للمشغل، أصبحت بيانات الاتجاه أقل فائدة وازدادت الإنذارات الكاذبة.
وبالنسبة إلى التطبيقات الأعلى قيمة أو الخاضعة لضوابط دقيقة، ينبغي مراجعة بيانات الكثافة مع مؤشرات ذات صلة مثل مستوى الحشو، والرطوبة، وهندسة الحبيبات. فنادرًا ما تتغير الكثافة وحدها؛ إذ تتحرك عادةً بسبب تغير آخر في نسبة المواد الخام، أو ظروف التركيب، أو جودة التكوير.
اتساق الدفعات أوسع من نتائج النجاح أو الفشل
يمثل الاتساق من دفعة إلى أخرى المجال الذي تُنشئ فيه أنظمة الجودة الثقة أو تكشف فيه عن نقاط الضعف. فقد يستوفي المورد المواصفات الاسمية في كل دفعة، ومع ذلك يتسبب في شكاوى معالجة متكررة إذا كان التفاوت داخل نطاق المواصفات واسعًا جدًا. وهذه مشكلة مألوفة في التجارة الدولية: تبدو المستندات مقبولة، لكن خط الإنتاج يروي قصة مختلفة.
ينبغي تقييم الاتساق في مركبات PVC من خلال الجمع بين مقارنة العينات المحتفظ بها، ومراجعة الاتجاهات الإحصائية، والتحقق المرتبط بالعملية. وبعبارة أخرى، لا ينبغي لمراقبة الجودة أن تسأل فقط: «هل اجتازت هذه الدفعة الاختبار؟» بل أيضًا: «هل تبتعد هذه الدفعة عن خط الوسط التاريخي؟»
وغالبًا ما تشمل فحوص الاتساق المفيدة ما يلي:
- اتجاه اللون مقارنةً بمعيار الإنتاج المعتمد
- اتجاه الكثافة الحجمية حسب الدفعة وتاريخ الإنتاج
- توزيع حجم الحبيبات أو اتساق مظهر الحبيبات
- التحكم في الرطوبة أو المواد المتطايرة عند الحاجة
- فحوص سلوك الانصهار أو المعالجة المستخدمة داخليًا لدى المصنع
- الاحتفاظ بالدفعات المرتبطة بالشكاوى لإجراء المقارنة اللاحقة
وحيثما أمكن، تكون مخططات التحكم أكثر قيمة من تقارير الاختبار المنفردة. فقد تستحق دفعة واحدة تقع عند حد التفاوت مزيدًا من الاهتمام إذا كانت الدفعات الخمس السابقة تنحرف في الاتجاه نفسه. وغالبًا ما يشير هذا النمط إلى عدم استقرار العملية، أو تغير المواد الخام، أو مشكلات الصيانة، بدلًا من كونه تفاوتًا عشوائيًا.
غالبًا ما يكون أخذ العينات أضعف جزء في معيار الجودة
تكون العديد من النزاعات حول جودة حبيبات PVC في الواقع نزاعات تتعلق بأخذ العينات. فقد تنفصل الحبيبات أثناء النقل والتخزين والتعبئة. وقد لا تتوزع الجسيمات الدقيقة، أو الأجزاء الغنية بالصبغة، أو الحبيبات التي بُردت بطرق مختلفة بالتساوي داخل العبوة أو الشحنة السائبة. وإذا أُخذت العينة من الطبقة العلوية للكيس فقط أو من نقطة غير ممثلة في الصومعة، فقد لا تصف نتيجة الاختبار الدفعة على الإطلاق.
ولهذا ينبغي أن تحدد معايير الجودة ليس بنود الاختبار فحسب، بل أيضًا تعريف الدفعة، وحجم العينة، وموقع أخذها، وطريقة تقليلها، وفترة الاحتفاظ بها. وبالنسبة إلى المواد المستوردة، تزداد أهمية ذلك لأن اهتزازات النقل، والتعرض للرطوبة، وإعادة التعبئة قد تغير حالة البضائع المسلّمة مقارنةً بعينة الإنتاج الأصلية.
وعادةً ما تحقق مديرو الجودة نتائج أفضل عندما يضفون الطابع الرسمي على ثلاث مراحل لأخذ العينات:
- أخذ عينات المورد قبل الشحن من أجل الإفراج عن الدفعة
- أخذ عينات عند الوصول لدى العميل أو في مستودع الميناء
- أخذ عينات أثناء الاستخدام الإنتاجي عند إدخال الدفعة إلى الخط لأول مرة
لا يلغي هذا النهج متعدد المراحل جميع المخاطر، لكنه يحسن إمكانية التتبع ويقلل النزاعات القائمة على أدلة غير مكتملة.
كيف ينبغي لفرق السلامة قراءة انحرافات الجودة؟
ليست كل انحرافات الجودة مشكلة سلامة، لكن بعضها يمثل إشارات إنذار مبكرة على فشل أوسع في التحكم. فقد يشير التحول غير المتوقع في اللون إلى ارتفاع درجة الحرارة أو التحلل أثناء المعالجة. وقد تشير الكثافة غير الطبيعية إلى تركيبة ذات نسب غير صحيحة، أو تلوث، أو تغير في مستوى الحشو. وإذا ظهرت هذه الانحرافات معًا، فينبغي تصعيد المسألة إلى ما يتجاوز الإفراج الروتيني من مراقبة الجودة.
ينبغي لمديري السلامة توخي الحذر خصوصًا عندما تتزامن الانحرافات مع:
- رائحة غير معتادة أثناء المعالجة
- دخان مفرط أو علامات تحلل
- زيادة تولد الغبار أو الجسيمات الدقيقة
- تلف العبوات أو التكتل أو امتصاص الرطوبة
- شكاوى غير مفسرة من المشغلين تتعلق بظروف المناولة
لا تُثبت هذه الأمور وقوع حادث خطير بحد ذاتها، لكنها تبرر إجراء مراجعة أعمق لظروف التصنيع، وتاريخ النقل، وبيئة التخزين، واكتمال الوثائق. وفي عمليات التوريد العابرة للحدود، يتمثل الافتراض الأكثر أمانًا في اعتبار أن أي خلل في الجودة قد يشير أيضًا إلى فجوة في إمكانية التتبع إلى أن يثبت العكس.
المعايير مهمة، لكن نطاقات القبول الداخلية أهم
لا يوجد معيار سوقي عالمي واحد يمكنه تحديد اللون والكثافة والاتساق المقبول لجميع درجات حبيبات PVC بشكل كامل. ويمكن لمعايير الاختبار العامة والمواصفات الخاصة بالعملاء توفير إطار عمل، إلا أن نطاقات القبول الداخلية ينبغي أن تستند إلى القدرة الفعلية للعملية وحساسية الاستخدام النهائي.
وهنا تميز فرق الجودة ذات الخبرة بين الامتثال للمواصفات والتحكم العملي. فإذا اعتمد المشتري على شهادات المورد وحدها، فقد يفوّت التفاوت المتكرر القريب من الحدود. وإذا وضع حدودًا ضيقة للغاية دون أدلة على العملية، فقد يتسبب في رفض غير ضروري واضطراب في التوريد. ويتمثل النهج الأكثر موثوقية في بناء نطاقات القبول من خلال الجمع بين متطلبات العميل، وبيانات العملية التاريخية، وتحليل الشكاوى.
وينطبق المبدأ نفسه على سلاسل توريد المواد الكيميائية بما يتجاوز PVC. ففي المنتجات الخاضعة للتنظيم أو الحساسة للأداء، لا ينجح التحكم القابل للقياس في الجودة إلا عندما يعكس الاختبار ظروف الاستخدام. وحتى في فئة منتجات مختلفة مثل Sodium Stearyl Fumarate CAS#4070-80-8، لا يستفيد المشترون كثيرًا من الشهادة ما لم تكن نقاط البيانات مرتبطة بالمتطلبات الوظيفية ومتطلبات الامتثال.
ما الذي ينبغي سؤاله للموردين عند استمرار مشكلات الاتساق؟
عند حدوث انحرافات متكررة، لا يكون طلب شهادة تحليل COA أخرى كافيًا عادةً. وينبغي لمديري الجودة والسلامة التعمق أكثر في انضباط عملية المورد. وتشمل الأسئلة المفيدة ما يلي:
- كيف يتم تعريف دفعة الإنتاج؟
- هل يُختبر اللون والكثافة في كل دفعة أم وفق خطة تكرار محددة؟
- ما المعيار المرجعي المستخدم للقبول البصري للون؟
- هل حدث أي تغيير حديث في مصدر الراتنج، أو حزمة الإضافات، أو الحشو، أو الصبغة؟
- هل تتم مراجعة مخططات الاتجاه قبل الإفراج عن الدفعة؟
- كيف تُخزن العينات المحتفظ بها، وإلى متى؟
- ما إجراء التصعيد عندما تكون النتيجة ضمن المواصفات لكنها خارج النطاق التاريخي المعتاد؟
غالبًا ما تكشف هذه الأسئلة ما إذا كان المورد يدير الجودة إحصائيًا أو يكتفي بوضع علامات في القوائم. وبالنسبة إلى المواد المستوردة، من المعقول أيضًا السؤال عن كيفية التحكم في التعبئة، وتحميل الحاويات، وظروف النقل، لأن حالة الحبيبات عند الوصول قد تتأثر بأكثر من جودة الإنتاج وحدها.
المعيار العملي: هل يمكن تشغيل المادة بصورة يمكن التنبؤ بها؟
بالنسبة إلى فرق المصنع، تكمن قيمة الاختبار في القدرة على التنبؤ. فلا ينبغي أن ينحرف اللون بدرجة تؤدي إلى الرفض البصري. ولا ينبغي أن تتغير الكثافة بدرجة تعطل التغذية أو استقرار الخرج. وينبغي أن يكون اتساق الدفعات محكمًا بما يكفي حتى لا يضطر المشغلون إلى تعديل الظروف من دفعة إلى أخرى لمجرد إبقاء العملية قيد التشغيل.
وهذا هو المعيار العملي الجدير بالاعتماد. فمعيار جودة حبيبات PVC لا يكون قويًا لأنه يدرج اختبارات كثيرة، بل يكون قويًا عندما تكشف هذه الاختبارات نوع التفاوت الذي يسبب فعليًا مخاطر تشغيلية أو متعلقة بالمظهر أو الامتثال أو إمكانية التتبع.
في ظروف التجارة الحالية، حيث أصبحت سلاسل التوريد أطول وأصبح تحمل العملاء لعدم الاتساق أقل، يحتاج مديرو الجودة إلى أكثر من فحص النجاح أو الفشل. فهم يحتاجون إلى أخذ عينات منضبط، ومعايير قبول مرتبطة بالتطبيق، ومراجعة تستند إلى الاتجاهات، وتصعيد سريع عند بدء تغير الأنماط. وبهذه الطريقة ينتقل اللون والكثافة واتساق الدفعات من مجرد بيانات مختبرية روتينية إلى تحكم إنتاجي فعلي.
وبالنسبة إلى الشركات التي تشتري عبر خطوط منتجات متعددة، فإن الدرس واحد: يعتمد استقرار توريد المواد الكيميائية بدرجة أقل على الوعود العامة، وبدرجة أكبر على أدلة جودة قابلة للقياس وقابلة للتكرار. وسواء كان المنتج مركب PVC أو مادة مضافة متخصصة مثل Sodium Stearyl Fumarate CAS#4070-80-8، فإن المشترين الأفضل إدارةً للمخاطر هم عادةً الذين يحددون مسبقًا نتائج الاختبارات المهمة، وكيفية أخذ عيناتها، ومستوى التفاوت المقبول تشغيليًا.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.