

لماذا يمكن أن تتسبب حبيبات PP في نتائج قولبة غير مستقرة أثناء الإنتاج
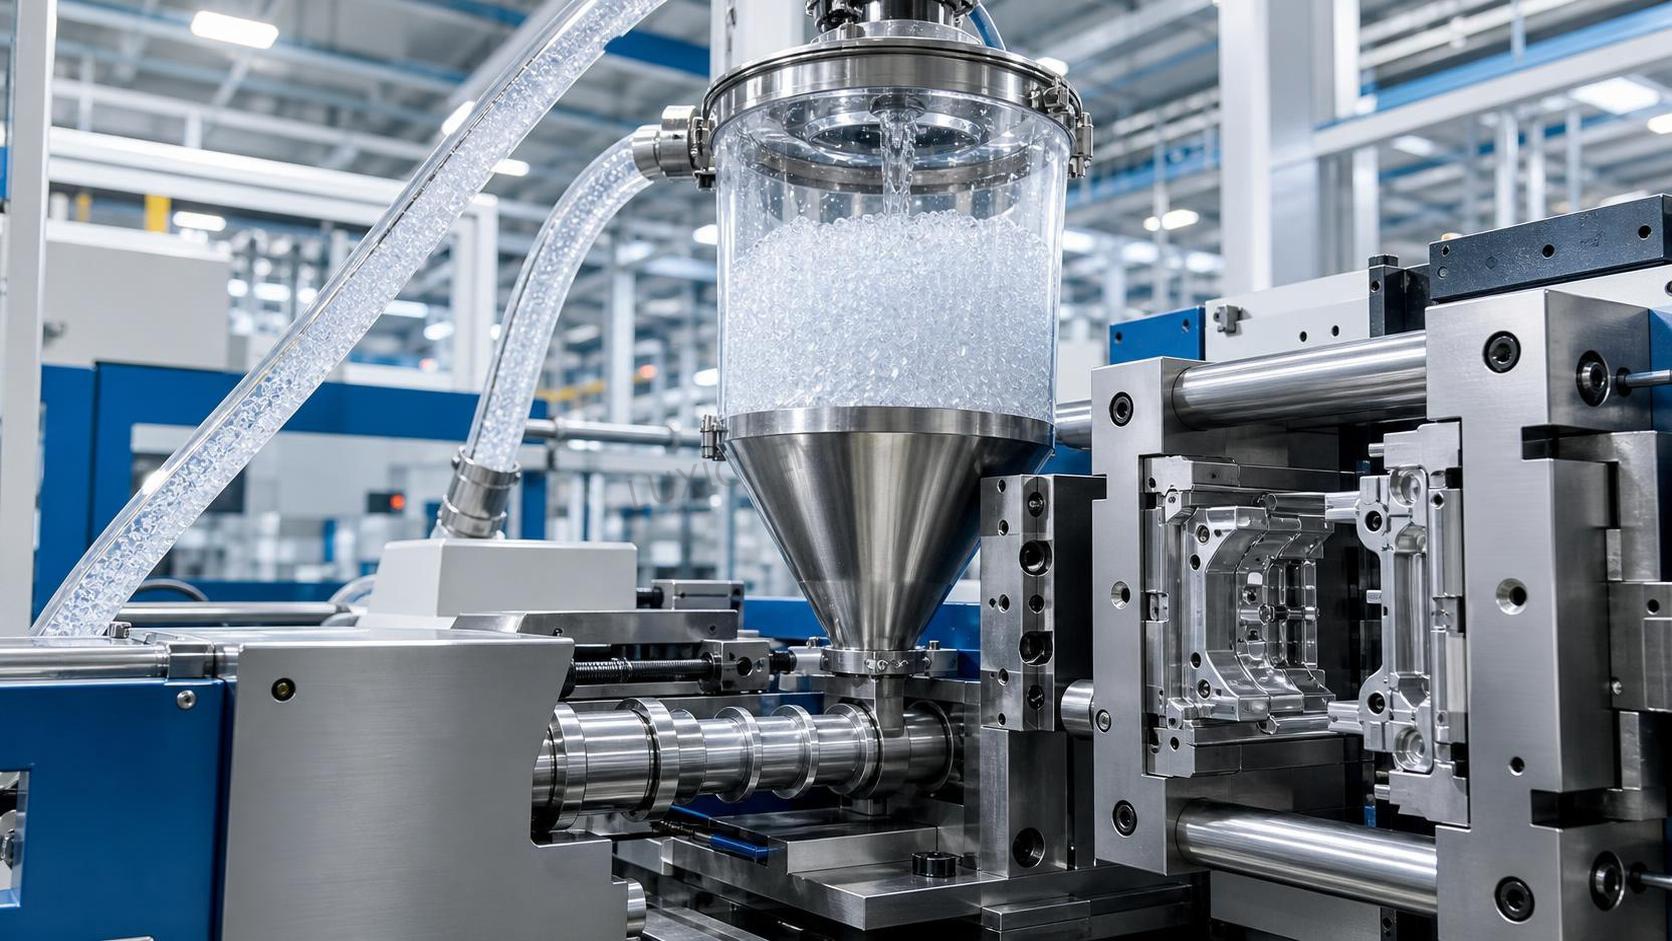
غالبًا ما تبدأ نتائج القولبة غير المستقرة قبل ملء القادوس. ففي العديد من ورش العمل، يقضي المشغلون وقتًا طويلًا في ضبط درجة حرارة الأسطوانة، وسرعة الحقن، وضغط التثبيت أو زمن التبريد، بينما تكمن المشكلة الحقيقية في حاوية المواد الخام. عندما تختلف حالة حبيبات PP، يمكن حتى لآلة القولبة المضبوطة جيدًا أن تبدأ في إنتاج أجزاء غير متسقة، أو حالات عدم امتلاء قصيرة، أو زوائد، أو علامات انكماش، أو أبعاد غير مستقرة، أو تغيرات غير متوقعة في زمن الدورة.
يهم هذا الأمر المشغلين لأن القولبة غير المستقرة نادرًا ما تنتج عن عطل واحد واضح. وغالبًا ما تكون ناتجة عن اختلافات صغيرة ومتكررة في المواد تؤدي تدريجيًا إلى اضطراب نافذة العملية. وإذا لم تكن الراتنجات الداخلة إلى الآلة متسقة، فقد لا تعود إعدادات الآلة التي نجحت في الوردية السابقة مناسبة في الوردية التالية. ولهذا ينبغي التعامل مع التحكم في المواد باعتباره جزءًا من التحكم في العملية، وليس مجرد مسألة منفصلة تخص المستودع.
يُعد PP غالبًا مادة سهلة نسبيًا للقولبة مقارنةً بالبلاستيكات الهندسية الأكثر حساسية للرطوبة. إلا أن هذه السمعة تؤدي إلى خطأ شائع، وهو افتراض أن البولي بروبيلين متسامح دائمًا مع ظروف التشغيل. في الواقع، لا تعتمد استقرارية القولبة على نوع الراتنج فحسب، بل تعتمد أيضًا على جودة الحبيبات، وظروف التخزين، واتساق الدفعات، ومستوى التلوث، وتوزيع الإضافات، وطريقة تصرف المادة أثناء التسخين والتدفق.
لماذا غالبًا ما يُساء تشخيص عدم الاستقرار المرتبط بالحبيبات
في أرضية الإنتاج، عادةً ما تُقيَّم العيوب بناءً على ما يظهر على سطح الجزء أو على ما يتغير في شاشة الآلة. فإذا التوى الجزء، يُلام التبريد. وإذا لم يمتلئ التجويف، يُرفع ضغط الحقن. وإذا ظهرت زوائد، يُفحص ضغط الإغلاق. هذه الإجراءات مفهومة، لكنها قد تخفي مصدر التباين الفعلي إذا كانت الحبيبات الواردة غير متسقة.
غالبًا ما يُساء تشخيص المشكلات المتعلقة بالمواد لثلاثة أسباب:
- يبدو نمط العيب مشابهًا لمشكلة في إعدادات الآلة؛
- قد يكون التغير في حالة الحبيبات طفيفًا وليس واضحًا؛
- قد لا يحصل المشغلون على معلومات كافية من المراحل السابقة حول تغيرات دفعات الراتنج، أو التعرض أثناء التخزين، أو نسبة المواد المعاد طحنها.
عندما تصبح العملية فجأة «حساسة» وتحتاج إلى تصحيح متكرر، ينبغي أن يكون اتساق المواد من أولى نقاط الفحص، وليس آخرها.
الرطوبة ليست دائمًا المشكلة الرئيسية، لكنها قد تؤثر في قولبة PP
لا يمتص البولي بروبيلين الرطوبة بالحدة نفسها التي تمتص بها البلاستيكات المحبة للرطوبة مثل النايلون أو PET، ولذلك لا تتعامل العديد من المصانع مع التجفيف باعتباره متطلبًا صارمًا. ومع ذلك، يمكن للرطوبة أن تسبب عدم استقرار عمليًا. فالمشكلة لا تتمثل دائمًا في امتصاص الماء داخل سلسلة البوليمر، إذ يمكن لرطوبة السطح أو التكثف أو ظروف التخزين السيئة أن تؤثر في التغذية، وانتظام الانصهار، وجودة المظهر.
إذا فُتحت الأكياس في بيئة رطبة وتركت مكشوفة، فقد تحمل الحبيبات رطوبة سطحية أو ملوثات إلى القادوس. وفي بعض الحالات، يؤدي ذلك إلى ظهور علامات شبيهة بالتشقق السطحي، أو إلى عدم اتساق التلدين، أو إلى عيوب سطحية موضعية. وقد يفسر المشغل النتيجة على أنها تقلب في درجة حرارة الأسطوانة، بينما يكون السبب الجذري هو عدم تجانس حالة الحبيبات.
وتزداد احتمالية الاضطرابات المرتبطة بالرطوبة عندما:
- تُخزن المادة بالقرب من الأبواب المفتوحة أو أبراج التبريد أو المناطق الرطبة؛
- تُنقل الحبيبات الباردة إلى ورشة دافئة ويتشكل التكثف؛
- لا يُعاد إغلاق الأكياس المستخدمة جزئيًا بشكل صحيح؛
- تُخزن المواد المعاد طحنها في حاويات مفتوحة لفترات طويلة.
وهذا لا يعني أن كل درجات PP يجب تجفيفها بشكل مكثف، بل يعني أن الانضباط في التخزين أهم مما يتوقعه كثير من المشغلين.
يغير تباين تدفق المصهور نافذة العملية أسرع مما يتوقع المشغلون
يُعد التباين في معدل تدفق المصهور أحد أهم أسباب تسبب حبيبات PP في نتائج قولبة غير مستقرة. فإذا تغير سلوك تدفق الراتنج الفعلي من دفعة إلى أخرى، فقد يتغير ضغط الملء، والتسخين الناتج عن القص، وتوقيت تجمد البوابة، وانكماش الجزء، حتى مع بقاء إعدادات الآلة دون تغيير.
بالنسبة إلى المشغلين، يظهر تباين تدفق المصهور في صورة عدم استقرار في العملية، وليس كرقم مخبري. فقد تملأ دفعة ذات تدفق أعلى قليلًا بسهولة أكبر، وتُعبئ بطريقة مختلفة، وتزيد من خطر ظهور الزوائد في قالب كان يعمل بأمان في السابق. أما الدفعة ذات التدفق الأقل فقد تتطلب ضغطًا أكبر، أو زمن ملء أطول، أو درجة حرارة مصهور أعلى، وهو ما قد يؤثر بعد ذلك في اللمعان، أو أداء خط اللحام، أو قابلية تكرار الأبعاد.
ويكتسب هذا الأمر أهمية خاصة في:
- الأجزاء ذات الجدران الرقيقة؛
- القوالب متعددة التجاويف ذات هوامش التوازن الضيقة؛
- الأجزاء ذات مسارات التدفق الطويلة؛
- التطبيقات التي تعمل أصلًا بالقرب من قدرة الآلة.
عندما يذكر المشغلون أن «العملية أصبحت ضيقة» بعد وصول دفعة جديدة، فإنهم غالبًا يصفون مشكلة في اتساق التدفق.
لا يلزم أن يكون التلوث شديدًا حتى يسبب عيوبًا
يتخيل كثير من الأشخاص أن التلوث يتمثل في مواد غريبة مرئية، إلا أن التلوث في عمليات القولبة قد يكون أقل وضوحًا بكثير. فالغبار، والمواد الدقيقة، والراتنج المتحلل، والبوليمر المختلط، وألياف الورق الناتجة عن التغليف، والجسيمات المعدنية من أنظمة النقل، أو مركز اللون غير الموزع بشكل صحيح، يمكن أن تتداخل جميعًا مع استقرار الإنتاج.
يعتمد التأثير على المنتج الذي تتم قولبته. ففي الأجزاء التجميلية، يمكن حتى للتلوث البسيط جدًا أن يسبب نقاطًا سوداء أو خطوطًا أو ضبابية. وفي الأجزاء الهيكلية، قد يضعف التلوث أداء مقاومة الصدمات أو يسبب نقاط إجهاد. أما في الإنتاج ذي التجاويف الكثيرة، فقد تؤدي أحداث التلوث الصغيرة إلى عيوب متقطعة يصعب تكرارها، مما يدفع المشغلين إلى مطاردة إعدادات الآلة دون داعٍ.
تمثل المواد المختلطة خطرًا خفيًا آخر. فإذا خُلطت حبيبات PP عن طريق الخطأ بدرجة مختلفة أو بمادة ذات لزوجة أو حزمة إضافات مختلفة، فقد تستمر الآلة في العمل، لكن العملية قد تصبح متقلبة. وقد تترتب على ذلك تغيرات في الانكماش، وسلوك نزع القالب، والرائحة، والمظهر، واتساق الدورة.
وفي عمليات مناولة المواد الكيميائية الأوسع نطاقًا، ينطبق المنطق نفسه: يعتمد الأداء المستقر في المراحل اللاحقة بدرجة كبيرة على نقاء المواد الخام والتحكم في الدفعات. وسواء كان المصنع يعالج البوليمرات أو يتعامل مع مكونات مثل سكرينات الصوديوم ثنائي水 CAS#6155-57-3، فإن الدرس العملي متشابه—فغالبًا ما تؤدي الاختلافات الصغيرة في المراحل السابقة إلى مشكلات معالجة كبيرة بشكل غير متناسب في المراحل اللاحقة.
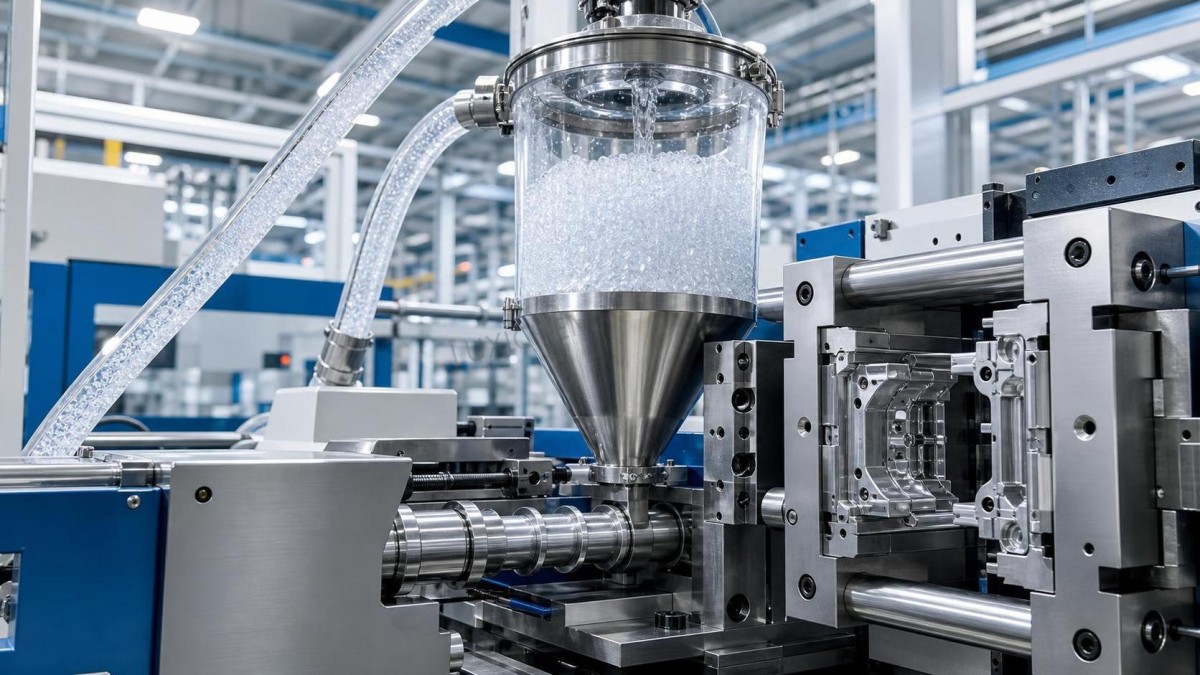
عدم اتساق الدفعات يمثل مشكلة إنتاج أكبر من وجود دفعة سيئة واحدة
عادةً ما يكون من السهل تحديد دفعة واحدة خارج المواصفات لأن العملية تتغير بشكل حاد. أما المشكلة الأصعب فهي عدم الاتساق المتوسط من دفعة إلى أخرى، الذي يظل مقبولًا من الناحية الفنية على الورق لكنه يتصرف بشكل مختلف داخل الآلة. وعندها يرث المشغلون عملية تعمل، ولكن ليس بالطريقة نفسها كل يوم.
وينتج عن ذلك عدة آثار على أرضية المصنع:
- الضبط المتكرر لضغط التثبيت والتحكم في الوسادة؛
- عدم استقرار وزن الجزء من وردية إلى أخرى؛
- زيادة الهالك عند بدء التشغيل بعد تغيير المادة؛
- زيادة زمن الإعداد عند العودة إلى مهمة سابقة؛
- صعوبة توحيد أوراق العملية.
في العديد من المصانع، يُقبل هذا الأمر خطأً باعتباره «تباينًا طبيعيًا». ولا ينبغي أن يكون كذلك. فإذا تعذر تكرار إعدادات الآلة القياسية مع الحصول على إنتاج مقبول، فيجب مراجعة اتساق المواد إلى جانب عوامل القالب والمعدات.
غالبًا ما يُتعامل مع نسبة المواد المعاد طحنها بشكل عفوي، لكنها تؤثر في قابلية التكرار
يمكن لـ PP في كثير من التطبيقات تحمل المواد المعاد طحنها، مما يدفع بعض المشغلين إلى افتراض أن زيادة نسبة المواد المعاد طحنها تعني دائمًا خفض التكلفة مع عواقب محدودة. لكن في الواقع، تُعد الممارسات غير المستقرة في استخدام المواد المعاد طحنها من أكثر أسباب تقلب القولبة شيوعًا.
لا تكمن المشكلة في وجود المواد المعاد طحنها فحسب، بل في غياب التحكم المرتبط بها. فعندما يختلف حجم جسيمات المادة المعاد طحنها، أو يُعاد تدوير قنوات التغذية المتحللة بشكل متكرر، أو تتغير نسبة المواد البكر إلى المعاد طحنها بين الورديات، يتغير سلوك المصهور أيضًا. وقد يزداد تذبذب التغذية، وتختلف الكثافة الحجمية، ويصبح التاريخ الحراري للمادة أقل قابلية للتنبؤ.
ينبغي أن يتوخى المشغلون الحذر عند ظهور عيوب لا تظهر إلا بعد عدة ساعات من الإنتاج. فقد يشير هذا النمط إلى تغيرات تدريجية في تركيب المواد المعاد طحنها أو إلى تراكم المادة المتحللة، وليس إلى عطل فوري في الآلة.
يؤثر توزيع الإضافات وجودة الحبيبات أيضًا في استقرار القولبة
ليست كل درجات PP راتنجًا أساسيًا بسيطًا. إذ يحتوي العديد منها على عوامل انزلاق، وعوامل مانعة للالتصاق، وعوامل تنوية، ومعدلات للصدمات، ومواد مالئة، أو إضافات لونية. وإذا لم تكن هذه المكونات موزعة بالتساوي داخل الحبيبات، فقد تتغير نتائج القولبة أثناء التشغيل.
ومن الأمثلة العملية:
- انكماش غير متساوٍ بسبب اختلافات توزيع المواد المالئة؛
- تباين السطح الناتج عن سوء توزيع اللون أو الإضافات؛
- عدم اتساق نزع القالب المرتبط بتركيز الإضافات؛
- تباين الخواص الميكانيكية في الدرجات المعدلة لمقاومة الصدمات.
كما أن هندسة الحبيبات مهمة أكثر مما تبدو عليه. فقد تؤثر المواد الدقيقة الزائدة، والحبيبات المكسورة، أو أشكال الحبيبات غير المنتظمة في النقل وسلوك منطقة تغذية القادوس. وإذا أصبحت التغذية غير متسقة، فقد ينحرف زمن استرجاع اللولب، مما يؤثر بعد ذلك في الدورة بأكملها.
يمكن لأخطاء التخزين والمناولة أن تتلف راتنجًا جيدًا في الأصل
تركز بعض فرق القولبة بشدة على جودة المورد وتتجاهل ما يحدث بعد التسليم. إلا أن الراتنج الجيد قد يتحول إلى مادة غير مستقرة بسبب سوء المناولة الداخلية.
ومن الأمثلة المعتادة:
- تكديس الأكياس تحت أشعة الشمس المباشرة أو بالقرب من مصادر الحرارة؛
- تطبيق نظام الوارد أولًا يصرف أولًا بشكل غير صحيح، مما يؤدي إلى طول مدة التخزين؛
- خلط الأكياس المفتوحة دون تحديد الدفعات؛
- النقل اليدوي باستخدام حاويات متسخة؛
- عدم تنظيف خطوط النقل عند تغيير الدرجات.
عندما لا يعرف المشغلون ما إذا كان القادوس يحتوي على دفعة واحدة، أو دفعات مختلطة، أو مادة ذات محتوى متغير من المواد المعاد طحنها، يصبح استكشاف أخطاء العملية مجرد تخمين. وتتطلب القولبة المستقرة إمكانية تتبع على مستوى استخدام المادة، وليس على مستوى الشراء فقط.
كيف يمكن للمشغلين معرفة أن الحبيبات هي المصدر الحقيقي لعدم الاستقرار
عادةً ما يترك عدم الاستقرار المرتبط بالمواد نمطًا معينًا. وقد لا يعلن عن نفسه بوضوح، لكنه يميل إلى التصرف بشكل مختلف عن المشكلات الميكانيكية البحتة.
ينبغي الاشتباه في الحبيبات مبكرًا عندما:
- تنتج الإعدادات نفسها أوزان أجزاء مختلفة بعد تغيير المادة؛
- تظهر العيوب عبر عدة آلات تستخدم الدفعة نفسها؛
- تصبح العملية شديدة الحساسية للتعديلات الصغيرة في الإعدادات؛
- يزداد التباين عند بدء التشغيل بعد وصول توريد جديد أو إعداد خليط جديد من المواد المعاد طحنها؛
- تكون عيوب المظهر متقطعة ولا تتوافق مع مشكلة واضحة في موقع القالب؛
- يتغير زمن استرجاع اللولب أو استقرار الوسادة دون وجود خلل واضح في الآلة.
يتمثل الاختبار المفيد على أرضية المصنع في المقارنة، وليس الحدس. فإذا أمكن، شغّل عينة محفوظة من الدفعة السابقة المستقرة في الظروف نفسها. وإذا عادت العملية إلى طبيعتها، فإن المادة تستحق مزيدًا من الاهتمام.
ما الذي ينبغي فحصه قبل تغيير إعدادات الآلة بشكل متكرر
قبل توسيع نافذة العملية من خلال التصحيح المستمر للمعلمات، ينبغي على المشغلين فحص قائمة قصيرة من عناصر التحكم في المواد:
- رقم الدفعة وما إذا كان قد حدث تغيير في الدفعة؛
- حالة الأكياس وسجل التخزين؛
- وجود تكثف أو تلوث مرئي؛
- النسبة الفعلية للمواد المعاد طحنها واتساقها؛
- ما إذا كانت خطوط النقل والقواديس والخلاطات قد نُظفت؛
- ما إذا كانت درجة أخرى قد شُغلت سابقًا على النظام نفسه؛
- بيانات شهادة المورد إن توفرت، ولا سيما مؤشرات الاتساق الرئيسية.
يوفر هذا النهج الوقت لأنه يمنع المشغلين من التعويض عن مشكلة في المواد الخام باستخدام إعدادات آلة غير مستقرة. وبمجرد إعادة ضبط الآلة لتلائم مادة غير متسقة، قد تتسبب الدفعة الجيدة التالية في مجموعة مختلفة من العيوب.
يبدأ تحسين استقرار القولبة بالانضباط في التعامل مع المواد، وليس بالانضباط في تشغيل الآلة فقط
غالبًا ما توصف القولبة المستقرة بأنها نتيجة لقدرة الآلة، وحالة القالب، ومهارة المشغل. وهذا صحيح، لكنه غير مكتمل. فحالة الراتنج تمثل جزءًا مساويًا من العملية. وإذا دخلت المادة إلى الإنتاج مع تباين غير متحكم فيه، فسينتهي الأمر حتى بالمشغلين المهرة إلى معالجة المشكلات بشكل مستمر.
وعادةً ما تنجح المصانع الأكثر فعالية في تنفيذ بعض الإجراءات العملية جيدًا: فهي تحافظ على وضوح إمكانية تتبع الدفعات في أرضية المصنع، وتتحكم في المواد المعاد طحنها بحدود واضحة، وتحمي الأكياس المفتوحة من الرطوبة والأوساخ، وتعزل المواد المشتبه فيها مبكرًا، وتضمن أن تتضمن عملية استكشاف الأخطاء مراجعة المواد الخام منذ البداية.
وبالنسبة إلى المشغلين، فإن الخلاصة الأساسية بسيطة: عندما تصبح نتائج القولبة غير مستقرة، لا تفترض أن الآلة أصبحت فجأة صعبة التشغيل. ففي كثير من الحالات، تتفاعل الآلة بشكل طبيعي مع الحبيبات غير المتسقة. إن إدراك هذا الفرق مبكرًا هو ما يقلل الهالك، ويتجنب التعديلات غير الضرورية، ويعيد العملية إلى السيطرة بسرعة أكبر.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.