

لماذا تتسبب حبيبات البولي بروبيلين البلاستيكية في ظهور الفقاعات أو الالتواء أثناء البثق؟
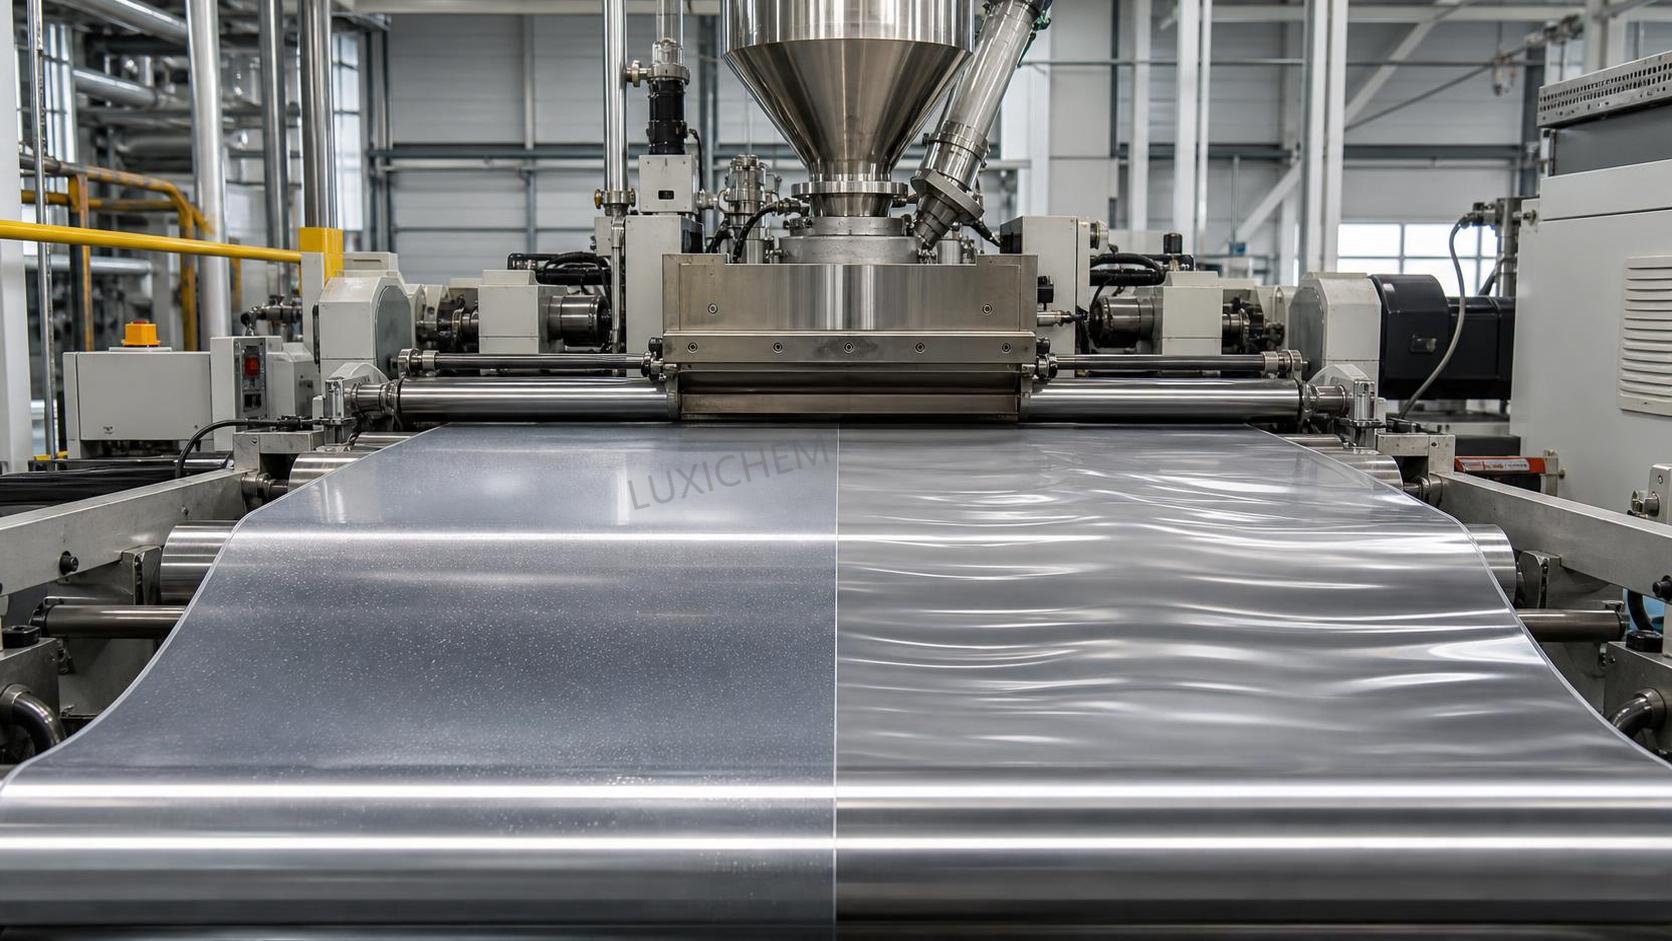
لماذا تبدأ حبيبات البولي بروبيلين في تكوين الفقاعات أو الالتواء أثناء البثق
عندما تظهر عيوب في خط البثق، يقع الضغط عادةً أولًا على فريق الصيانة. وقد يصف المشغلون المشكلة بأنها «رغوة» أو «خطوط فضية» أو «فقاعات سطحية» أو «عدم استقامة المقطع»، لكن الفقاعات والالتواءات نادرًا ما تكون عشوائية من الناحية العملية. فعند استخدام حبيبات البولي بروبيلين البلاستيكية، فإنها تشير عادةً إلى مشكلة مركبة تشمل حالة المادة الخام، والتاريخ الحراري، واستقرار اللولب، وسلوك القالب، وتوازن التبريد، أو وجود تلوث في مكان ما داخل النظام.
ولهذا السبب لا تكون الحلول السريعة فعالة دائمًا. فقد يؤدي ضبط درجة الحرارة إلى إخفاء العَرَض لمدة ساعة، ثم يعود العيب في الدفعة التالية. يبدأ استكشاف الأعطال الجيد بالفصل بين سؤالين: هل يتكون الغاز داخل المصهور، أم يحدث تشوه في الشكل بعد خروج المصهور من القالب؟ يرتبط الاحتمال الأول بدرجة أكبر بالمواد المتطايرة والرطوبة والتحلل والهواء المحبوس. أما الاحتمال الثاني فيرتبط أكثر بتحرر الإجهاد غير المتساوي، والتبريد، والتوجيه، وعدم استقرار الأبعاد. وأحيانًا يحدث الأمران معًا، وهنا يصبح تحديد سبب المشكلة أكثر تعقيدًا.
في إمداد المواد الكيميائية اليومي، يكتسب هذا التمييز أهمية كبيرة. فالشركات مثل Luxi Chemical (Shandong) Co., Ltd.، التي تتعامل مع مجموعة واسعة من المواد الخام الكيميائية وتخدم العملاء في العديد من قطاعات التطبيقات، تلاحظ غالبًا أن شكاوى المعالجة لا تنتج عن جودة الراتنج وحدها. إذ إن التخزين، وسلامة العبوة، ونظافة الخط، والانضباط أثناء تغيير المواد، غالبًا ما تكون مهمة بالقدر نفسه لمواصفات الحبيبات المكتوبة.
الفقاعات: ماذا تعني عادةً في خط البولي بروبيلين
من الناحية الدقيقة، لا يتمتع البولي بروبيلين بخاصية امتصاص الرطوبة مثل بعض اللدائن الهندسية، ولذلك فإن «تجفيفه بدرجة أكبر» ليس دائمًا الإجابة الأولى الصحيحة. ومع ذلك، يمكن أن تسهم الرطوبة في تكوين الفقاعات عندما تكون الحبيبات مخزنة بشكل سيئ، أو معرضة للتكاثف، أو مخلوطة بمواد مالئة أو مواد معاد طحنها أو إضافات تحمل رطوبة سطحية. وفي المصانع الرطبة، قد تتكاثف الرطوبة على الحبيبات المنقولة من مستودع بارد إلى منطقة إنتاج دافئة بسرعة مفاجئة. وقد تفوت فرق الصيانة هذه المشكلة لأن الكيس أو الحاوية الكبيرة يبدو سليمًا.
ومن المصادر الشائعة الأخرى التلوث. فقد تؤدي كمية صغيرة من بوليمر غريب ذي سلوك معالجة مختلف إلى ظهور عيوب واضحة. كما قد تظهر بقايا مركب التنظيف، أو البوليمر المتحلل من المناطق الميتة، أو غبار الورق الناتج عن الأكياس المفتوحة، أو الزيت القادم من معدات النقل، أو المواد المعاد تدويرها غير المتوافقة على شكل فقاعات أو أسطح محفرة. وإذا ظهر العيب بشكل متقطع بدلًا من ظهوره باستمرار، فغالبًا ما يكون التلوث مشتبهًا به بدرجة أكبر من الراتنج الأساسي.
ثم هناك التحلل الحراري. فإذا كانت درجة حرارة المصهور مرتفعة جدًا، أو أصبح زمن المكوث طويلًا بسبب انخفاض الإنتاجية أو تراكم المادة أو استخدام أسطوانة كبيرة أكثر من اللازم للعملية، فقد تبدأ المادة في توليد مواد متطايرة. وفي البولي بروبيلين، قد لا يبدو ذلك واضحًا دائمًا في البداية. فقد تكون أول علامة تغيرًا طفيفًا في الرائحة، يليه ظهور فقاعات سطحية صغيرة، أو عدم استقرار في الضغط، أو هلامات دورية تتمزق عند مخرج القالب.
كما يستحق دخول الهواء إلى النظام اهتمامًا خاصًا. فقد تؤدي ظروف التغذية غير الكاملة، أو ضعف إحكام عنق التغذية، أو تشكل الجسور في القادوس، أو عدم انتظام تغذية المواد المعاد طحنها إلى سحب الهواء إلى النظام. وبمجرد احتباسه داخل المصهور، يتمدد الهواء مع انخفاض الضغط بالقرب من القالب. وفي الخطوط التي تنتج صفائح رقيقة الجدران أو مقاطع ضيقة، تصبح حتى الجيوب الصغيرة عيوبًا واضحة.
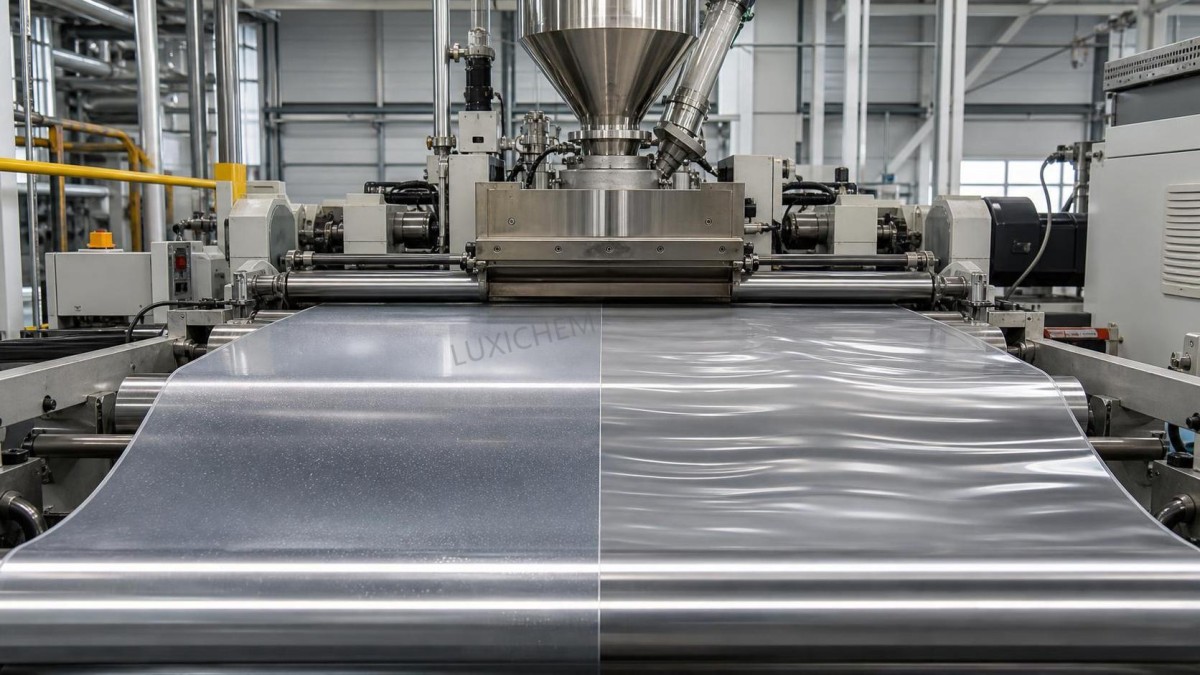
الفحوصات العملية عند ظهور الفقاعات
ابدأ بما تغير، لا بما هو ممكن من الناحية النظرية. هل حدث تغيير في الدفعة، أو تغيير في الوردية، أو استخدام نسبة جديدة من المواد المعاد طحنها، أو إيقاف الخط وإعادة تشغيله، أو استبدال شريط التسخين، أو تغيير حزمة المرشح، أو تنفيذ تدخل صيانة في وحدة التغذية أو ناقل التفريغ الهوائي؟ في المصانع الفعلية، غالبًا ما تبدأ العيوب بعد تغيير بسيط لا يراه أحد مهمًا في البداية.
إذا كان عيب السطح منتظمًا، فتحقق من التحكم في درجة حرارة الأسطوانة ودرجة حرارة المصهور الفعلية. فقد يجعل المزدوج الحراري المعطل أو الارتفاع المفرط في حرارة السخان نقطة الضبط المعروضة تبدو طبيعية، بينما يكون المصهور قد تعرض لمعالجة مفرطة بالفعل. وإذا كان العيب يظهر على شكل نبضات، فافحص بدرجة أكبر استقرار استرجاع اللولب، وانتظام التغذية، وأداء التهوية إن وُجدت، وتقلب الضغط قبل القالب.
ومن المفيد أيضًا فحص المناطق الميتة في المحولات ومغيرات الشاشات وحواف القالب. فالبولي بروبيلين الذي يبقى مدة طويلة في هذه المناطق يمكن أن يتحلل، ثم ينفصل مسببًا الفقاعات والعيوب التجميلية معًا. وغالبًا ما تركز فرق الصيانة على اللولب، بينما قد تكون المشكلة في الواقع في الجزء الواقع بعده.
الالتواء مشكلة تبريد وإجهاد في العادة، وليس مجرد مشكلة درجة حرارة
يميل الالتواء بعد البثق إلى إحباط العاملين، لأن الجزء قد يبدو مقبولًا عند خروج المصهور من القالب، ثم يتشوه لاحقًا على طاولة المعايرة أو الناقل أو آلة اللف، أو حتى بعد القطع. وهذا يعني عادةً أن إجهادًا داخليًا قد نشأ داخل المنتج المبثوق ثم تحرر مع تبريد الشكل. وعند استخدام حبيبات البولي بروبيلين البلاستيكية، يحدث ذلك بشكل شائع لأن المادة قد تطور اختلافات في التوجيه والانكماش إذا لم يكن التدفق والتبريد متوازنين.
قد يبرد أحد جانبي المقطع أسرع من الجانب الآخر. وقد يزود القالب المادة بشكل غير متساوٍ. كما قد يسحب جهاز السحب المنتج بعيدًا قليلًا عن المركز. وقد لا يكون سُمك الجدار متماثلًا. وحتى الاختلال البسيط في سكاكين الهواء أو تدفق الماء أو نقاط تلامس المعاير يمكن أن يؤدي إلى انحناء المقطع على امتداده. وفي خطوط الصفائح، قد يظهر الالتواء على شكل ارتفاع في الحواف أو تجعد أو تشوه في الاتجاه العرضي بدلًا من انحناء واضح.
يمكن أن يؤدي ارتفاع الحرارة إلى تفاقم الالتواء، لكن خفض جميع المناطق ليس علاجًا موثوقًا. فإذا أصبح المصهور باردًا أكثر من اللازم، فقد يتدهور انتظام التدفق، وقد يزداد التوجيه فعليًا. والأفضل هو فحص تجانس المصهور، وتوازن القالب، وسرعة الساحب، وتماثل التبريد معًا.
ما يجب فحصه عندما لا يحافظ المنتج المبثوق على استقامته
تتمثل إحدى القواعد الميدانية المفيدة فيما يلي: إذا انحنى الشكل باستمرار في اتجاه واحد، فاشتبه في وجود عدم تماثل. وإذا تحرك بشكل عشوائي، فاشتبه في عدم الاستقرار. ويشير عدم التماثل إلى اختلاف فجوة القالب، أو انسداد قنوات التدفق، أو عدم انتظام التبريد، أو مشكلات المحاذاة. أما عدم الاستقرار فيشير بدرجة أكبر إلى تقلب الإنتاجية، أو ضعف التحكم في درجة الحرارة، أو عدم انتظام التغذية، أو تغير سرعة الخط.
افحص هذه المناطق بالتسلسل:
- نظافة القالب والمحول، ولا سيما بقايا الكربون المتصلبة بالقرب من زوايا التدفق
- حالة حزمة المرشح وما إذا كان هبوط الضغط قد ازداد فجأة بعد تغيير المادة
- استقرار الإنتاج الفعلي بمرور الوقت، وليس قيم نقاط الضبط فقط
- توزيع مياه التبريد، واتجاه تدفق الهواء، ونقاط تلامس المعاير
- مزامنة سرعة الساحب وما إذا كان الشد متمركزًا
- انتظام سُمك الجدار عبر المقطع أو الصفيحة
إذا وجدت الفقاعات والالتواء معًا، فلا تتعامل معهما كعيبين منفصلين بسرعة كبيرة. فقد يتدفق المصهور الملوث أو المتحلل جزئيًا بشكل غير متساوٍ، ويحتجز الغاز، ثم يبرد مع إجهاد متأصل. وقد ينتج سبب جذري واحد مجموعة معقدة من الأعراض.
غالبًا ما يُستهان بجانب المواد الخام
غالبًا ما يتم استدعاء فرق الصيانة بعد أن تصبح العملية غير مستقرة بالفعل، ولذلك يتحول الاهتمام طبيعيًا إلى السخانات والمحركات واللوالب. لكن من الضروري إيلاء تداول المواد الخام القدر نفسه من الاهتمام. فقد تتم معالجة حبيبات البولي بروبيلين من مصادر مختلفة بشكل مختلف بسبب خصائص تدفق المصهور، أو حزم الإضافات، أو محتوى المواد المنزلقة أو المانعة للالتصاق، أو مستوى المواد المالئة، أو كمية ونوعية المواد المعاد معالجتها والممزوجة بها. ولا تمثل هذه الاختلافات عيوبًا تلقائيًا، لكنها تغير نطاق العملية.
ويؤثر تاريخ التخزين أكثر مما تعترف به العديد من المصانع. فقد تؤدي البطانات الممزقة، أو الأكياس المفتوحة جزئيًا، أو أنظمة النقل المليئة بالغبار، أو فترات الاحتفاظ الطويلة بالقرب من مصادر الحرارة إلى حدوث مشكلات. وفي عمليات التعامل مع مواد مختلطة، تزداد المخاطر أكثر. فالموقع الذي يتعامل مع كيميائيات متعددة، بدءًا من البولي أوليفينات ووصولًا إلى الإضافات المتخصصة أو حتى مواد مثلراتنج معجون كلوريد البولي فينيل CAS#9002-86-2، يحتاج إلى فصل منضبط وإجراءات نظيفة لتغيير المواد. إذ يمكن أن يظهر التلوث المتبادل حتى عند مستويات منخفضة جدًا بوضوح أثناء البثق.
وهذا أحد أسباب تأكيد موردي المواد الكيميائية ذوي خطوط المنتجات الواسعة غالبًا على استقرار الإمداد والتعامل المتوافق مع المنتجات، بدلًا من الحديث عن المواصفات الاسمية فقط. ويمكن لنموذج الشراء الشامل أن يقلل تعقيد التوريد، لكنه لا ينجح بالنسبة إلى المُعالج إلا إذا ظل تحديد المواد الواردة، وفحص العبوات، والتحكم في المستودع محكمًا على مستوى المصنع.
التشخيصات الخاطئة الشائعة التي تهدر الوقت
أحد الأخطاء هو إلقاء اللوم على «الحبيبات الرديئة» قبل فحص الخط. فإذا فشلت عدة دفعات فجأة في آلة بثق واحدة، فينبغي الاشتباه في حالة الخط. وهناك خطأ آخر يتمثل في افتراض أن كل فقاعة مرتبطة بالرطوبة. ففي البولي بروبيلين، غالبًا ما يفسر ارتفاع الحرارة والتلوث والهواء المحبوس المشكلة بدرجة أكبر من الرطوبة وحدها.
والخطأ الثالث هو ضبط عدد كبير جدًا من المتغيرات في وقت واحد. فعندما يغير المشغلون درجات حرارة الأسطوانة، وسرعة اللولب، وسرعة الساحب، ومياه التبريد، وإعدادات التغذية معًا، يختفي السبب وسط الضوضاء. وبالنسبة إلى سجلات دعم ما بعد البيع أو الصيانة، فإن ذلك يجعل استكشاف الأعطال مستقبلًا أكثر صعوبة. وعادةً ما تحل التغييرات المنضبطة والمسجلة بالترتيب المشكلة بسرعة أكبر، حتى إن بدت أبطأ في اللحظة نفسها.
كما توجد عادة تتمثل في التركيز فقط على عيوب المنتج المرئية. إلا أن اتجاه الضغط، وتغير شدة التيار، والرائحة، وتقطير المادة من القالب، وسلوك التطهير عند بدء التشغيل، ولون البقايا، كلها تقدم دلائل. فالمقطع الذي يلتوي على بعد مترين من القالب ربما يكون قد بدأ في التعرض للمشكلة قبل ذلك بكثير داخل مسار المصهور.
تسلسل عملي لاستكشاف الأعطال
عندما يكون الوقت ضيقًا، يساعد اتباع ترتيب بسيط. أكد نوع العيب ووقت ظهوره. هل يظهر منذ بدء التشغيل، أم بعد الإحماء، أم بعد تغيير الدفعة، أم فقط عند الإنتاجية الأعلى؟ ثم تحقق من انتظام التغذية وحالة المواد الخام. وبعد ذلك افحص السلوك الحراري الفعلي، وليس نقاط الضبط فقط. ثم افحص الترشيح والمحوّلات ونظافة القالب. وأخيرًا راجع توازن التبريد وظروف السحب إذا كان الالتواء موجودًا.
إذا كنت بحاجة إلى اختبار ما إذا كانت المادة أو الخط هو العامل المسيطر، فعادةً ما تكون الطريقة الأكثر وضوحًا مقارنةً مباشرة: شغّل دفعة معروفة باستقرارها على الآلة نفسها من دون تغيير الإعداد، أو شغّل الدفعة المشتبه بها على خط معروف باستقراره إذا سمحت ظروف المصنع بذلك. ومن دون هذا النوع من المقارنة المنضبطة، قد تستمر الفرق في الجدال حول ما إذا كان السبب هو الراتنج أم المعدات لعدة أيام.
بالنسبة إلى المشكلات المتكررة، دوّن نمط العيب، وظروف الخط، وتعريف المادة، وما الذي حل المشكلة فعليًا. فالمصانع التي تفعل ذلك باستمرار تبني مكتبة أعطال أفضل بكثير من المصانع التي تعتمد على الذاكرة. قد يبدو الأمر أساسيًا، لكن في صيانة البثق، تتفوق السجلات المنضبطة عادةً على استكشاف الأعطال البطولي.
إذا كانت حبيبات البولي بروبيلين البلاستيكية تسبب الفقاعات أو الالتواء، فعادةً لا تكون الإجابة مخفية في رقم واحد. بل تكمن في التفاعل بين حالة المادة، والتاريخ الحراري للمصهور، واستقرار الآلة، وتوازن التبريد. وبمجرد النظر إلى هذه العوامل معًا، غالبًا ما يتوقف العيب عن كونه غامضًا ويصبح قابلًا للتتبع.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.