

لماذا يمكن أن تسبب رطوبة مسحوق PVC مشكلات في التغذية والانصهار
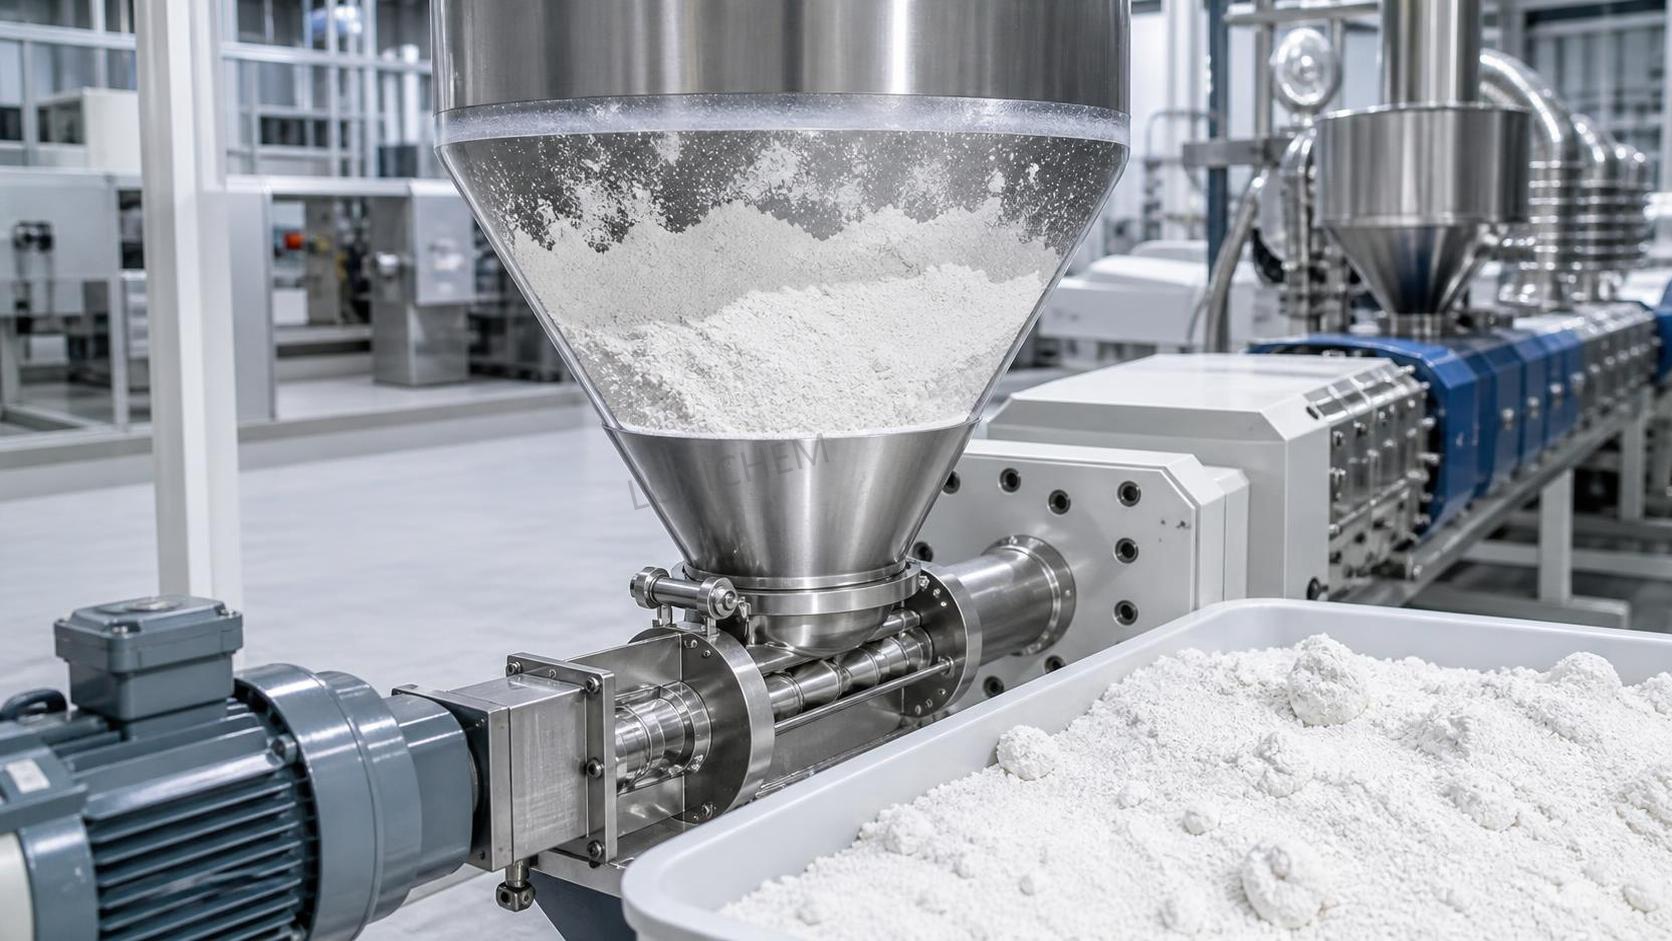
كل من عمل بالقرب من خط لإنتاج PVC يعرف مدى الإحباط الذي قد تسببه مشكلة تبدو «صغيرة» في المواد الخام. يبدو الخلاط بحالة جيدة، ويبدأ المغذي بشكل طبيعي، ثم يبدأ الخط في الانحراف: يتذبذب الإنتاج، ويتأخر الاندماج، ويصبح التيار غير مستقر، وتتوقف جودة المنتج النهائي عن الظهور بشكل متسق. في كثير من الحالات، يكون السبب الخفي هو الرطوبة في مسحوق pvc. ومن السهل التقليل من شأنها لأن المادة قد تبدو للعين حرة التدفق. ومع ذلك، فإن حتى الارتفاع المحدود في الرطوبة يمكن أن يغير طريقة تغذية المسحوق وتسخينه وضغطه وانصهاره في النهاية أثناء المعالجة.
بالنسبة إلى المشغلين والفنيين ومستخدمي الإنتاج، فإن فهم هذه العلاقة ليس مجرد مسألة مخبرية. فهي تؤثر مباشرةً في استقرار الآلة، ومعدل الهالك، وتكرار التنظيف، والثقة في أرضية الإنتاج. عند تجاهل التحكم في الرطوبة، غالبًا ما تظهر المشكلة أولًا على شكل مشكلة في العملية، قبل وقت طويل من تأكيد كونها حالة مرتبطة بالمواد الخام. ولهذا فإن تعلم علامات التحذير وطرق التصحيح يمكن أن يوفر قدرًا كبيرًا من الوقت.
غالبًا ما يتم التغاضي عن الرطوبة في مسحوق pvc، إلا أنها قد تؤدي سريعًا إلى تغذية غير مستقرة، واندماج ضعيف، ونتائج معالجة غير متسقة. وبالنسبة إلى المشغلين والمستخدمين في الإنتاج الكيميائي، فإن فهم تأثير الكميات الصغيرة من الرطوبة في تدفق المادة وجودة المنتج أمر ضروري. يوضح هذا المقال الأسباب الجذرية، وعلامات التحذير الشائعة، والطرق العملية للتحكم في الرطوبة من أجل معالجة PVC أكثر سلاسة وموثوقية.
لماذا تغير الرطوبة سلوك مسحوق PVC بهذه السرعة
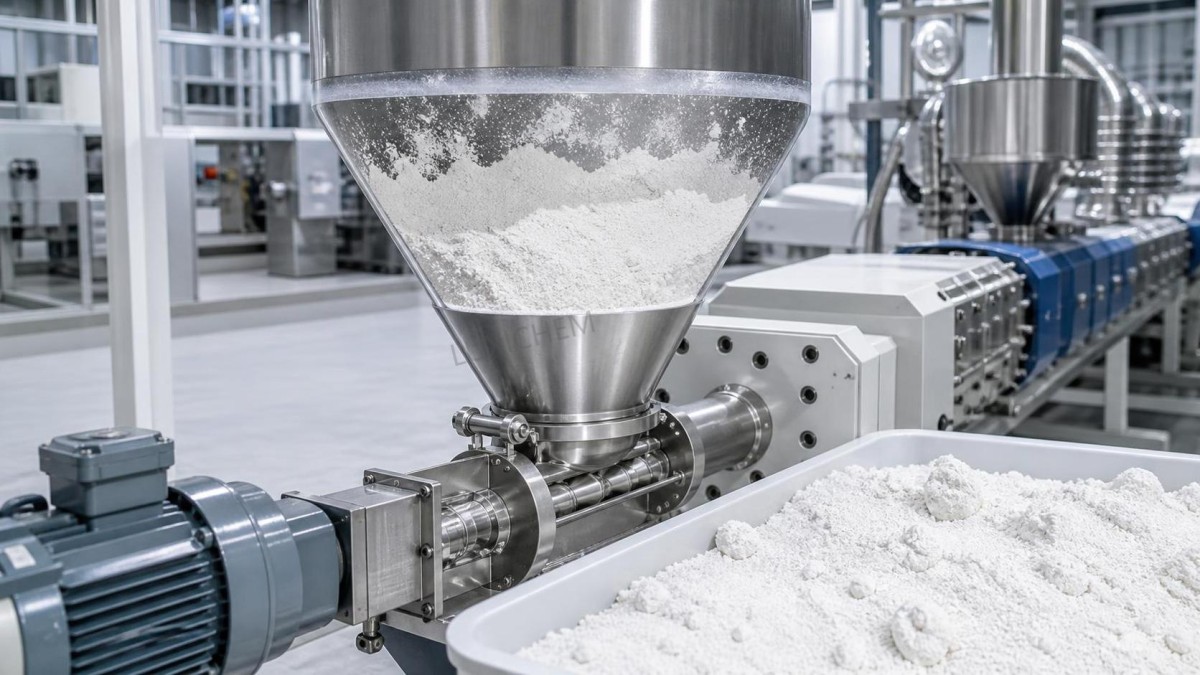
مسحوق PVC مادة دقيقة الجسيمات، والمساحيق الدقيقة شديدة الحساسية للماء. إذ تُنشئ الرطوبة جسورًا سائلة رقيقة بين الجسيمات. وعند حدوث ذلك، لا يعود المسحوق يتصرف مثل راتنج نظيف وجاف وحُرّ التدفق. بل قد يبدأ في التكتل أو الانضغاط بشكل غير متساوٍ أو الالتصاق بجدران القادوس وخطوط النقل وبراغي الجرعات وحناجر التغذية.
في الحالة الجافة، تتحرك جزيئات المسحوق بطريقة أكثر قابلية للتنبؤ. وتظل الكثافة الظاهرية مستقرة نسبيًا، وتصبح عملية القياس أسهل، وتتلقى الآلة تغذية أكثر انتظامًا. أما عند إضافة الرطوبة، فيتغير السلوك في عدة اتجاهات في آن واحد. فقد يحدث جسر في القادوس، أو يتدفق المسحوق بشكل مفاجئ وغير منتظم بعد زوال الانسداد، أو يتراكم على الأسطح المعدنية. وهذا يعني أن الخط لا يتلقى كمية ثابتة من المادة، حتى إذا ظلت إعدادات المغذي دون تغيير.
وهذا مهم لأن معالجة PVC تعتمد بدرجة كبيرة على الاتساق. فالاندماج ليس مجرد عملية تسخين؛ بل هو نتيجة عمل الطاقة الميكانيكية ودرجة الحرارة وتوازن التركيبة وزمن المكوث معًا. وإذا أصبحت التغذية غير متسقة، أصبح الاندماج غير متسق أيضًا.
كيف تسبب الرطوبة مشكلات التغذية في أرضية الإنتاج
عادةً ما يلاحظ المشغلون مشكلات التغذية قبل التفكير في الرطوبة. وقد يُظهر الخط واحدًا أو أكثر من الأعراض التالية:
- تذبذب خرج المغذي أو عدم استقرار امتلاء اللولب
- التصاق المسحوق داخل القادوس أو حول حنجرة التغذية
- حدوث جسور متقطع وخروج كتل مفاجئة من المادة
- زيادة ترسبات الغبار في أماكن غير متوقعة بسبب التدفق غير المتساوي
- الحاجة المتكررة إلى الطرق اليدوي أو التدخل
لماذا يحدث ذلك؟ لا يستقر المسحوق الرطب بشكل متجانس. ففي بعض المناطق ينضغط بإحكام أكبر، بينما يشكل في مناطق أخرى تكتلات رخوة. ولا يستطيع المغذي الوزني أو الحجمي أداء وظيفته جيدًا إلا عندما تتدفق المادة بطريقة قابلة للتكرار. وبمجرد أن تتداخل الرطوبة مع نمط التدفق هذا، يبدأ الخرج في ملاحقة المسحوق بدلًا من التحكم فيه.
في الخطوط ذات الإنتاجية العالية، قد يؤدي ذلك إلى تفاعل متسلسل. إذ تتلقى الآلة كمية أقل من المادة لفترة قصيرة، ثم كمية أكبر، ثم كمية أقل مرة أخرى. ويتغير تحميل الأسطوانة، ويتبدل حمل المحرك، ويبدأ المظهر الحراري في الابتعاد عن النطاق المثالي. وما بدا أنه مشكلة في المغذي قد يكون في الواقع مشكلة في تهيئة المواد الخام.
لماذا غالبًا ما يتبع الاندماج الضعيف التغذية غير المستقرة
يتطلب الاندماج في معالجة PVC أن يمتص الراتنج والمواد المضافة الطاقة بطريقة محكومة. وعند وجود الرطوبة، يتداخل عاملان شائعان مع هذه العملية.
أولًا، يعطل الماء التوزيع المتجانس لمكونات الخليط الجاف. فقد لا تبقى المواد المضافة مشتتة بالتساوي كما هو متوقع، خاصةً إذا بدأ المسحوق في التكتل أو الانفصال. ويؤثر ذلك في توازن التشحيم وامتصاص الحرارة. ثانيًا، يُستهلك جزء من الطاقة الواردة فعليًا في التعامل مع حالة الرطوبة بدلًا من توجيهه بالكامل إلى تفاعل الجسيمات المنتظم وتطور الاندماج.
وقد تظهر النتيجة في صورة تأخر الاندماج، أو اتساع نافذة المعالجة عن المعتاد، أو عدم استقرار قمم الاندماج من دفعة إلى أخرى. ومن الناحية العملية، قد يلاحظ المشغلون أن المادة تحتاج إلى وقت أطول أو طاقة أكبر للوصول إلى الحالة المتوقعة. وأحيانًا يستمر الخط في العمل، لكن تصبح العملية «حساسة». فالتغيرات الصغيرة في درجة الحرارة أو سرعة اللولب تؤدي فجأة إلى تأثيرات أكبر من المعتاد. وغالبًا ما تكون هذه علامة على أن المادة لم تعد تتصرف كنظام مسحوق جاف يمكن التنبؤ به.
في عمليات البثق أو الخلط، قد يظهر الاندماج الضعيف في المنتج على شكل مظهر سطحي ضعيف، أو خشونة، أو لمعان باهت، أو اتساق ميكانيكي ضعيف، أو اختلاف بين دورات الإنتاج. وفي الحالات الشديدة، قد تؤثر المادة غير المندمجة بالكامل في الأداء اللاحق وتزيد معدلات الرفض.
علامات التحذير المبكرة التي يغفل عنها كثير من المستخدمين
لا تعلن كل مشكلة رطوبة عن نفسها بوضوح. فأحيانًا ينتظر المشغلون ظهور تكتلات مرئية، لكن العملية تكون قد تأثرت بالفعل بحلول ذلك الوقت. وعادةً ما تكون العلامات المبكرة أكثر دقة:
- يفرغ القادوس بشكل غير متساوٍ رغم بقاء الإعدادات طبيعية
- يبدأ التيار أو عزم الدوران في التذبذب أكثر من المعتاد
- ينحرف توقيت الاندماج مقارنةً بدفعة معروفة الجودة
- تلتصق بقايا المسحوق بقوة أكبر أثناء التنظيف
- يتغير مظهر المنتج دون حدوث تغيير واضح في الآلة
من العادات المفيدة مقارنة السلوك الحالي بـ«الإيقاع الطبيعي» للخط. فغالبًا ما يشعر المشغلون ذوو الخبرة بمشكلة الرطوبة قبل أن تؤكدها الأجهزة. إذ يبدو صوت الآلة مختلفًا، ويظهر نمط التغذية أقل استقرارًا، ويتطلب التنظيف جهدًا أكبر. ولا ينبغي تجاهل هذه الملاحظات باعتبارها انطباعات غامضة؛ ففي كثير من الخطوط تكون أول مؤشرات عملية.
من أين تأتي الرطوبة عادةً
لا تنشأ الرطوبة في مسحوق pvc دائمًا عن حادثة كبيرة واحدة. بل تتراكم في أغلب الأحيان نتيجة ظروف المناولة والتخزين العادية:
- عدم التحكم المناسب في رطوبة المستودع
- تغيرات درجات الحرارة التي تسبب التكاثف داخل الأكياس أو الحاويات
- ترك العبوات المفتوحة معرضة للهواء مدة طويلة قبل الاستخدام
- ضعف الإغلاق أثناء النقل أو النقل الداخلي
- وجود المادة بالقرب من جدران رطبة أو أرضيات مبللة أو هواء غير مكيّف
وقد تزيد التغيرات الموسمية الوضع سوءًا. ففي الأشهر الرطبة، قد يتصرف المسحوق الذي أدى أداءً جيدًا خلال أسبوع بطريقة مختلفة في الأسبوع التالي، حتى مع بقاء التركيبة وإعدادات المعدات كما هي. وهذا أحد أسباب أهمية الإدارة المستقرة للمواد الخام بقدر أهمية إعداد الآلة. فالشركات التي تدير مجموعة واسعة من المنتجات الكيميائية للتوريد العالمي، مثل Luxi Chemical (Shandong) Co., Ltd.، تدرك عمومًا كيف تؤثر سلامة العبوة وظروف التخزين والانضباط اللوجستي في قابلية الاستخدام في المراحل اللاحقة. وفي الصناعات التي تتعامل مع المساحيق، لا تُعد هذه التفاصيل ثانوية؛ بل إنها جزء من موثوقية العملية.
وحتى في الشركات التي تركز على فئات متعددة من المنتجات، بدءًا من المواد الكيميائية الصناعية ووصولًا إلى مواد متخصصة مثلRifampicin CAS#13292-46-1، ينطبق الدرس التشغيلي نفسه: تؤثر حالة المادة عند وصولها في ما يحدث داخل المصنع. فقد يستوفي المنتج المواصفات على الورق، ومع ذلك يسبب مشكلات إذا سمحت ظروف التخزين والمناولة بالتعرض للعوامل البيئية.
ما الذي يجب فحصه قبل تغيير إعدادات الآلة
عند ظهور مشكلات التغذية والاندماج، تقوم فرق كثيرة أولًا بضبط درجة الحرارة أو سرعة اللولب أو معدل التغذية. وقد يساعد ذلك مؤقتًا، لكنه قد يخفي أيضًا السبب الجذري. وقبل تغيير العملية بشكل مفرط، افحص المادة نفسها.
ابدأ بالأساسيات. انظر داخل القادوس وحاوية النقل والعبوة. هل يوجد تكتل مرئي؟ هل يبدو المسحوق أبرد أو أكثر رطوبة من المعتاد؟ هل توجد علامات تكاثف داخل البطانات أو الحاويات؟ هل تعرضت المادة للهواء بعد فتحها؟ هل تغير الطقس بشكل ملحوظ منذ الدفعة السابقة؟
بعد ذلك، قارن الدفعة المشتبه بها بدفعة جافة معروفة، إن توفرت. فإذا استقر الخط سريعًا بعد تغيير المادة، تصبح الرطوبة سببًا مرجحًا بدرجة كبيرة. وراجع أيضًا أنماط التنظيف. فإذا كانت مكونات التغذية تتراكم عليها ترسبات لزجة بسرعة أكبر من المعتاد، فغالبًا ما يدعم ذلك الاستنتاج نفسه.
هذه الفحوص بسيطة، لكنها قيّمة لأنها تمنع المشغلين من ضبط الآلة للتكيف مع مشكلة يمكن تجنبها في المواد الخام.
طرق عملية للتحكم في الرطوبة واستعادة المعالجة المستقرة
عادةً ما يجمع التحكم الجيد في الرطوبة بين الانضباط في التخزين ومناولة المواد والممارسات المتبعة بجانب الخط، بدلًا من الاعتماد على تصحيح واحد فقط.
الحفاظ على ثبات ظروف التخزين
خزّن مسحوق PVC في بيئة جافة ومغطاة ذات رطوبة محكومة كلما أمكن. وتجنب تقلبات درجات الحرارة التي تشجع على التكاثف. ولا تضع المادة في مكان يمكن أن تمتص فيه الرطوبة من الأرضيات أو الجدران أو تيارات الهواء المفتوحة.
حماية المواد المفتوحة
بعد فتح العبوة، أعد إغلاقها بشكل صحيح إذا لم تُستخدم المادة فورًا. فالتعرض الطويل في ظروف رطبة يمكن أن يبدد سريعًا فائدة التغليف الجيد في المراحل السابقة.
تطبيق مبدأ الوارد أولًا يصرف أولًا
لا يعني المخزون الأقدم دائمًا أنه سيئ، لكن التخزين لفترة أطول يزيد احتمال امتصاص الرطوبة، خاصةً إذا كانت ظروف المناولة غير متسقة. ويساعد التدوير الجيد للمخزون على تقليل المفاجآت.
فحص معدات النقل والتغذية
سيكشف المسحوق الحساس للرطوبة عن نقاط الضعف في تصميم القادوس والإغلاق ومناولة النقل. وقد تجعل المناطق الميتة أو الأسطح الخشنة أو الأغطية غير المناسبة المشكلة أسوأ.
تهيئة المادة عند الحاجة
إذا سمحت عملياتك بذلك، فقد تساعد التهيئة المسبقة أو التجفيف المحكوم على استعادة قابلية الاستخدام. ومع ذلك، يجب أن تتوافق الطريقة مع متطلبات المادة والعملية. فقد يؤدي التصحيح المفرط إلى مشكلات جديدة، بما في ذلك تراكم الكهرباء الساكنة أو تغيرات المناولة.
الأخطاء الشائعة التي تزيد المشكلة سوءًا
من الأخطاء الشائعة افتراض أنه ما دام المسحوق يتحرك، فلا بد أن يكون جافًا بما يكفي. ومن الأخطاء الأخرى رفع درجة الحرارة أكثر من اللازم في محاولة لإجبار الاندماج. وقد يعالج ذلك العرض، لكنه يزيد الإجهاد الحراري في أجزاء أخرى من العملية.
كما يغفل المشغلون أحيانًا ظروف النظافة والترتيب. فالحاويات المفتوحة بالقرب من مناطق الغسل، ونقاط النقل ضعيفة الإغلاق، وبيئات الهواء المضغوط الرطبة، كلها قد تسهم في تكرار المشكلة. وإذا استمر الخط نفسه في تطوير عدم استقرار في التغذية، فقد يكون الجواب في البيئة المحيطة بدلًا من التركيبة.
وأخيرًا، لا تتجاهل التواصل بين أقسام المشتريات والتخزين والإنتاج. فمن الأسهل منع مشكلات الرطوبة عندما تكون مناولة المواد الواردة منسقة منذ لحظة وصول الشحنة.
طريقة أكثر موثوقية للتفكير في أداء مسحوق PVC
عندما تتم تغذية مسحوق pvc بشكل ضعيف أو يندمج بشكل غير متسق، يكون من الطبيعي التركيز على الآلة لأن المشكلة تصبح مرئية هناك. لكن العملية تبدأ في وقت أبكر، مع التخزين والتغليف والنقل والتعرض بجانب الخط. وغالبًا ما تكون الرطوبة العامل الهادئ الذي يربط بينها جميعًا.
بالنسبة إلى المستخدمين والمشغلين، فإن النهج الأكثر فعالية عملي وليس نظريًا: لاحظ العلامات المبكرة، وتحقق من حالة المادة قبل ملاحقة إعدادات الآلة، وشدد التحكم في طريقة تخزين المسحوق ومناولته. ولا تقلل هذه الخطوات من وقت التوقف فحسب، بل تجعل العملية بأكملها أكثر قابلية للتنبؤ، وهو بالضبط ما يحتاجه إنتاج PVC.
في العمليات اليومية، الاتساق هو ما يحافظ على سلاسة الإنتاج ويمكن الاعتماد على الجودة. ويمنح مسحوق PVC الجاف والمُدار جيدًا العملية فرصة عادلة للعمل كما هو مقصود. وبمجرد دخول الرطوبة إلى النظام، لا تتأخر مشكلات التغذية والاندماج عادةً في الظهور.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.