

متى تؤثر درجة الفيروفاناديوم في أداء صناعة الصلب؟
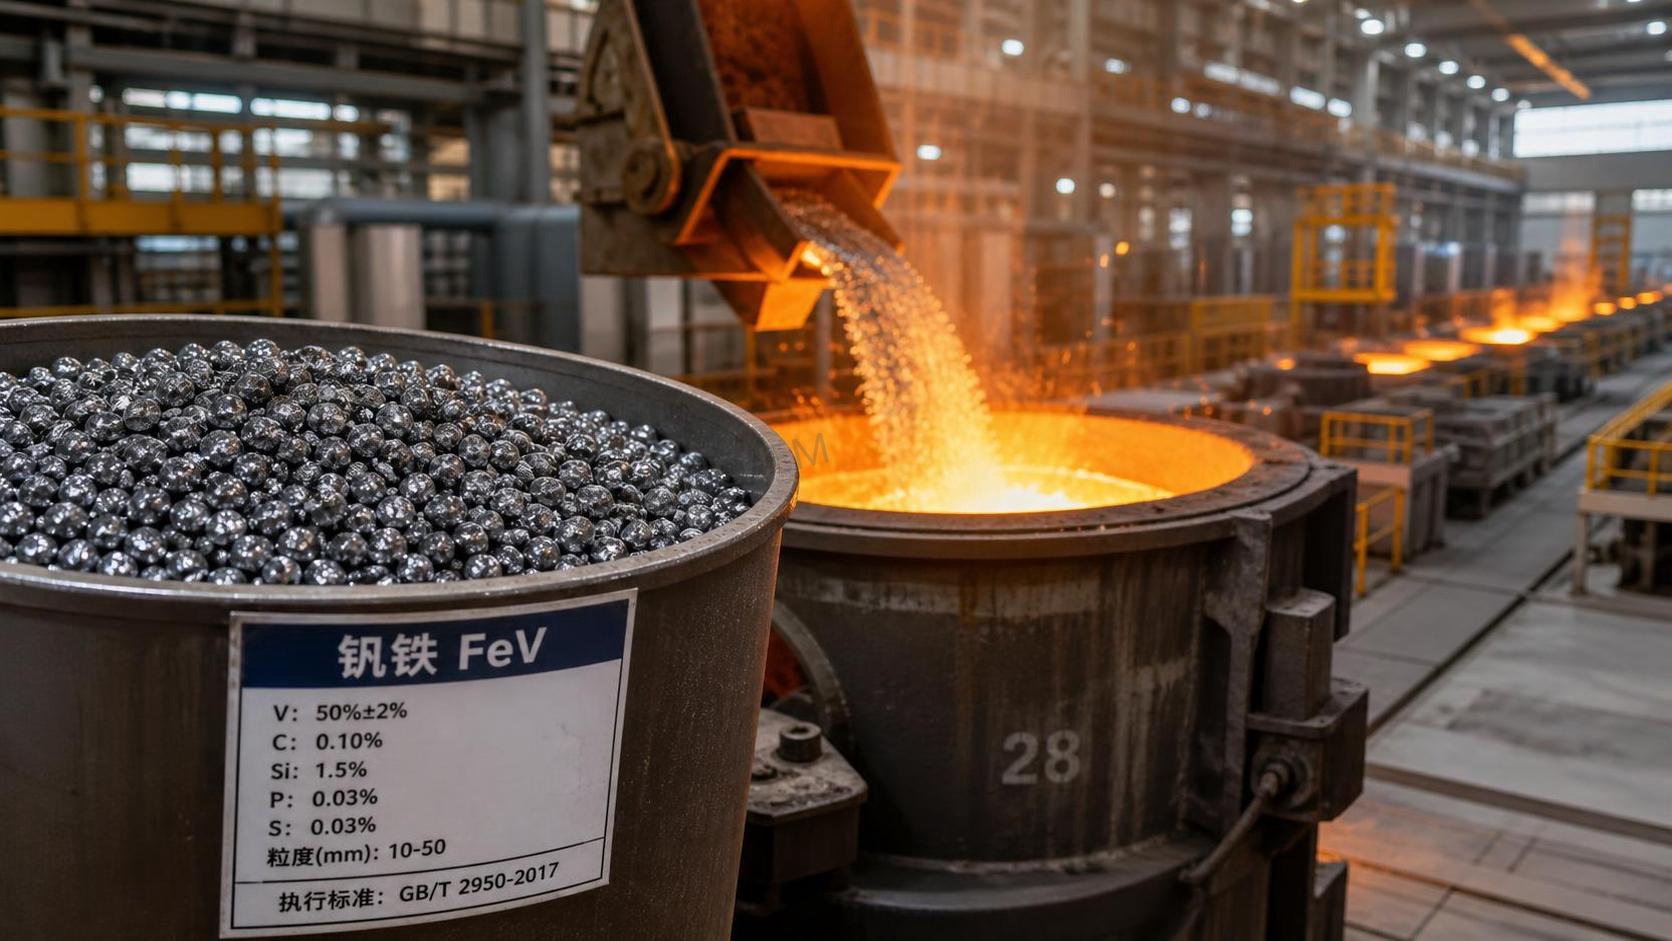
تؤثر درجة الفيروفاناديوم في أداء صناعة الفولاذ عندما تكون مواصفة الفولاذ حساسة ليس فقط لمحتوى الفاناديوم النهائي، بل أيضًا لاسترداد السبيكة، ومساهمة الشوائب، وممارسة الإضافة، والاتساق بين الدفعات. في التطبيقات ذات المتطلبات المتسامحة نسبيًا، قد يكون لتغيير الدرجة أثر ظاهر محدود إذا تم الوصول إلى مستوى الفاناديوم المطلوب. أما في الفولاذ الإنشائي عالي القوة، أو الصفائح المدعمة بالعناصر السبائكية الدقيقة، أو أنابيب الخطوط، أو السكك الحديدية، أو فولاذ الأدوات، أو التركيبات الحرجة من حيث اللحام، فقد يؤدي التغيير نفسه إلى تغيير استقرار العملية وزيادة خطر عدم استيفاء متطلبات الخصائص الميكانيكية أو النظافة.
النقطة الأساسية هي أن الفيروفاناديوم لا يُختار بمجرد مقارنة نسبة الفاناديوم المعروضة. فالسبيكة ذات المحتوى الأعلى من الفاناديوم ليست بالضرورة الخيار الأفضل، كما أن الدرجة الأقل تكلفة ليست بالضرورة مكافئة بعد أخذ فاقد الصهر، وتصحيحات التركيب الكيميائي، ووقت الفرن، ومخاطر الجودة في الاعتبار. وتكون الدرجة أكثر أهمية عندما يكون لمسار صناعة الفولاذ هامش تحمل محدود للعناصر المتبقية أو عندما يجب تحقيق نطاقات ضيقة من الخصائص بصورة متكررة.
لماذا يكون لإضافة الفاناديوم تأثير غير متناسب في بعض أنواع الفولاذ
يُستخدم الفاناديوم أساسًا كعنصر سبائكي دقيق. وفي تراكيب الفولاذ والدورات الحرارية المناسبة، يمكن أن يسهم في التقوية بالترسيب، وتنقية الحبيبات، وتحسين نسبة القوة إلى الوزن. ويعتمد تأثيره على تفاعلاته مع الكربون والنيتروجين والتيتانيوم والنيوبيوم والمنغنيز والألومنيوم، وكذلك على برنامج الدرفلة أو المعالجة الحرارية. ولذلك، تقع إضافة السبيكة ضمن منظومة معدنية أوسع بدلًا من أن تعمل كمعزز مستقل للقوة.
قد تكون للتغيرات الصغيرة في الفاناديوم أهمية لأن العديد من المواصفات تستخدم إضافات مستهدفة منخفضة نسبيًا. وعندما يكون محتوى الفاناديوم المقصود الذائب أو القابل للاسترداد محدودًا، يمكن للإضافة غير الدقيقة أن تنقل التركيب الكيميائي إلى خارج نطاق التحكم الضيق. وقد يؤدي الفاناديوم الزائد إلى عبء تكلفة يمكن تجنبه أو إلى تعقيد توازن الخصائص المقصود؛ في حين قد يؤدي عدم كفاية الاسترداد إلى بقاء مقاومة الخضوع أو الصلادة أو مقاومة المراجعة أو أداء التحكم في الحبيبات دون المستوى المستهدف.
يصبح اختيار الدرجة بالغ الأهمية بصورة خاصة عندما يتطلب المشروع خصائص قابلة للتكرار عبر عدة صهرات أو مواقع إنتاج أو موردي فولاذ. ويمكن أحيانًا تصحيح صهرة واحدة بإضافة المزيد من السبائك أو بتعديل العملية. إلا أن التباين المتكرر يستهلك هامش العملية ويجعل أداء التسليم معتمدًا على الإجراءات التصحيحية بدلًا من جودة المدخلات الخاضعة للتحكم.
ما الذي ينبغي أن تعنيه «الدرجة» في قرار شراء الفيروفاناديوم
تُميّز درجات الفيروفاناديوم التجارية عادةً بحسب محتوى الفاناديوم وحدود العناصر المصاحبة. وتعد النسبة الاسمية للفاناديوم مهمة لأنها تحدد كتلة إضافة السبيكة وتؤثر في حسابات الشحن والمناولة والمخزون والجرعات. لكنها ليست سوى بداية المواصفة.
لأغراض صناعة الفولاذ، ينبغي تقييم الدرجة من خلال إطار شهادة التحليل الكامل:
- نطاق الفاناديوم المضمون والتباين المسموح به بين الدفعات؛
- حدود الكربون والسيليكون والألومنيوم والفوسفور والكبريت والعناصر المتبقية الأخرى؛
- توازن الحديد وأي مكونات أثرية ذات صلة بكيمياء الصهرة؛
- توزيع حجم الجسيمات، وتماسك الكتل، ومستوى الدقائق، وحالة التغليف؛
- ضوابط الرطوبة والتلوث عند استخدام مناولة السبيكة أو التغذية الآلية؛
- طريقة التحليل، وأساس أخذ العينات، وشكل الشهادة، وإمكانية التتبع إلى دفعة الإنتاج.
يمكن لمنتجين لهما محتوى فاناديوم معلن متشابه أن يؤديا بصورة مختلفة إذا اختلفت ملفات الشوائب أو توزيع الأحجام أو موثوقية التحليل. وتترك وثيقة الشراء التي تطلب فقط «فيروفاناديوم، الحد الأدنى لمحتوى V» مجالًا واسعًا لمادة تستوفي المتطلب الرئيسي لكنها تخلق مشكلات في ورشة الصهر.
متى يغير محتوى الفاناديوم نفسه القرار التشغيلي
تقلل الدرجات الأعلى محتوىً من الكتلة الفعلية المطلوبة لإضافة كمية محددة من الفاناديوم. وقد يكون ذلك ذا قيمة عندما تكون مساحة سلة الشحن محدودة، أو عندما تتم إضافات السبائك بكميات صغيرة موزونة بدقة، أو عندما يجب تقليل نقل وتخزين مواد السبائك إلى أدنى حد. كما يمكن أن يبسط إدارة المخزون لأن كمية أقل من المادة تُناول لكل صهرة.
ومع ذلك، يجب أن يتوافق الخيار الأعلى محتوىً مع نظام الإضافة في المصنع. فإذا أضيفت السبيكة يدويًا بكميات صغيرة، يمكن للمادة الأكثر تركيزًا أن تحسن كفاءة الجرعات، لكنها قد تجعل خطأ الوزن أكثر أهمية. وفي الأنظمة الآلية، يجب التحقق من دقة وحدة التغذية ونطاق حجم الجسيمات للمنتج المختار. وقد تقوض الدرجة التي تتكتل أو تنفصل مكوناتها أو تولد كمية مفرطة من الدقائق الفائدة المتوقعة من سبيكة أكثر تركيزًا.
قد يكون الفيروفاناديوم الأقل محتوىً مناسبًا عندما تكون الإضافات الكبيرة مطلوبة، وتستطيع ممارسة ورشة الصهر تحمل وحدات حديد إضافية، ويكون ملف العناصر المتبقية مقبولًا. وقد يوفر أيضًا تحكمًا عمليًا أكبر في عملية تستخدم معدات جرعات أقل دقة. ولا ينبغي أن يستند القرار إلى سعر الشراء لكل طن. والمقارنة ذات الصلة هي التكلفة المسلمة لكل كيلوغرام قابل للاسترداد من الفاناديوم، معدلة وفقًا لمردود السبيكة، وحمل الشوائب المضاف، وفاقد المناولة، وأي تغييرات في العملية لازمة لاستخدام المادة.
تكتسب حدود الشوائب أهمية عندما يكون للفولاذ هامش ضئيل في التركيب الكيميائي
يعد الكربون أحد أهم الاعتبارات المتعلقة بالدرجة. ففي بعض عائلات الفولاذ، يكون الكربون الذي تدخله السبائك الحديدية ضئيلًا مقارنةً بهدف الكربون الإجمالي. أما في درجات الفولاذ منخفض الكربون، أو منخفض السبائك، أو القابلة للحام، أو الخاضعة للتحكم الدقيق، فقد لا يكون ضئيلًا. وإذا كانت الصهرة قريبة من حدها الأقصى للكربون، فقد تزيل درجة فيروفاناديوم أعلى كربونًا المرونة اللازمة للضبط النهائي.
والنتيجة العملية ليست مجرد عدم مطابقة مخبرية. إذ قد يؤثر التحكم في الكربون في قابلية اللحام، وسلوك المنطقة المتأثرة بالحرارة، والمتانة، أو القدرة على الوفاء بحدود العميل للمكافئ الكربوني. وعندما تعمل الهياكل الملحومة تحت أحمال دورية، أو في خدمة درجات الحرارة المنخفضة، أو في ظروف احتواء الضغط، فإن اختصارًا يبدو بسيطًا في اختيار السبيكة قد ينشئ مشكلة تأهيل للمادة في المراحل اللاحقة.
يستحق السيليكون والألومنيوم والفوسفور والكبريت اهتمامًا مماثلًا، رغم أن أهميتها تختلف حسب نوع الفولاذ ومسار العملية. ويمكن للسيليكون والألومنيوم أن يتفاعلا مع ممارسة إزالة الأكسدة والتحكم في الشوائب غير المعدنية. ويُقيد الفوسفور والكبريت عمومًا في التطبيقات التي تتطلب المتانة أو قابلية التشكيل أو أداء مقاومة التعب. ويجب تقييم المساهمة المسموح بها من أي سبيكة حديدية مفردة مقارنةً بحزمة السبائك الكاملة، وكيمياء الخردة، ومدخلات الحديد الغفل أو DRI، وفواقد العملية المتوقعة.
والسؤال المفيد ليس «هل يستوفي هذا الفيروفاناديوم حدوده المنشورة الخاصة؟» بل «هل يمكن قبول مساهمته القصوى من الشوائب عندما تكون جميع مواد الشحن الأخرى عند حدودها العليا المسموح بها؟». وتكتسب عملية حساب الشحنة في أسوأ الحالات هذه أهمية خاصة للعقود التي تتطلب توريدًا متسقًا خلال حملات إنتاج ممتدة.
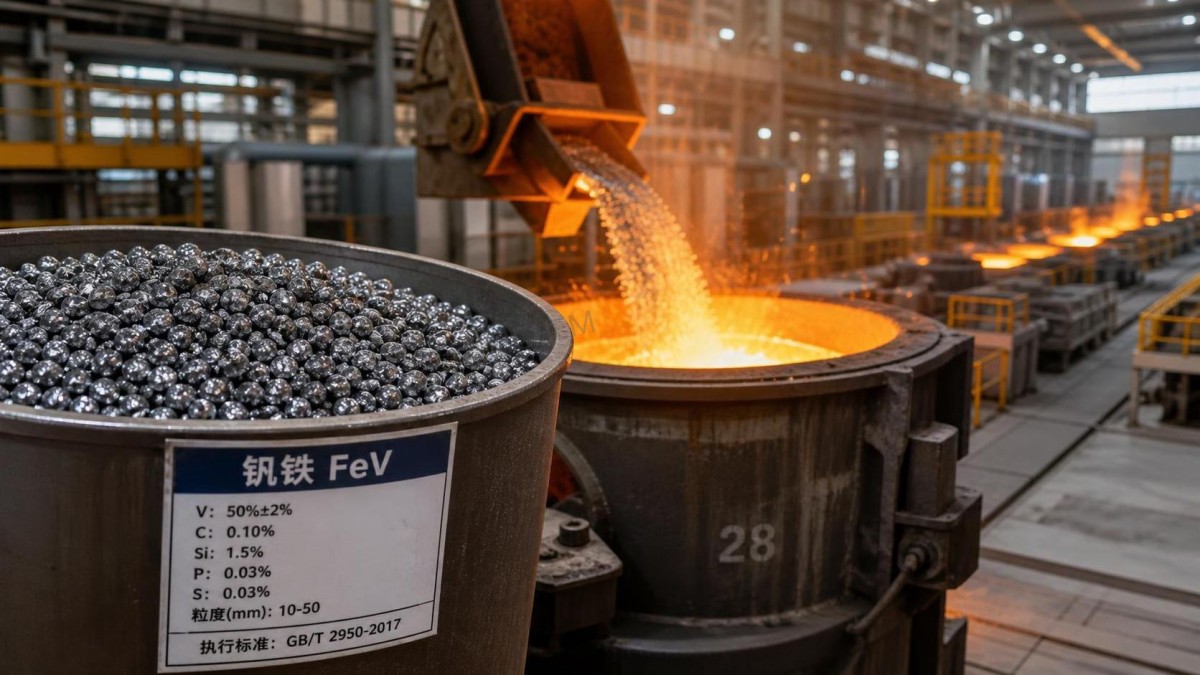
غالبًا ما يكون الاسترداد والذوبان أهم من التركيب الكيميائي الاسمي
يمكن إضافة الفيروفاناديوم في مراحل مختلفة تبعًا لمسار الفرن ودرجة الفولاذ وممارسة تشغيل المصنع. ويؤثر توقيت الإضافة في فاقد الأكسدة والذوبان وسلوك الشوائب غير المعدنية ومتطلبات درجة الحرارة والقدرة على إجراء تصحيحات التركيب الكيميائي النهائية. وقد تكون الدرجة التي تعمل بشكل كافٍ في ممارسة إضافة معينة غير مناسبة في ممارسة أخرى.
إذا أُضيفت السبيكة مبكرًا جدًا في مرحلة مؤكسدة، فقد ينخفض استرداد الفاناديوم. وإذا أُضيفت متأخرًا جدًا أو في ظروف لا توفر خلطًا كافيًا، فقد تصبح الجسيمات غير الذائبة أو التوزيع غير المتجانس مصدر قلق. وغالبًا ما تُستخدم المعالجة المعدنية في البوتقة لتحسين التحكم، إلا أن النتيجة الفعلية تظل معتمدة على درجة الحرارة وطاقة التحريك وحالة الخبث وشكل السبيكة.
لذلك، يعد حجم الجسيمات معاملًا تشغيليًا وليس مجرد تفصيل خاص بالتغليف. فقد تذوب الكتل كبيرة الحجم ببطء خلال نافذة معالجة قصيرة. ويمكن للدقائق المفرطة أن تتأكسد بسهولة أكبر، أو تتطاير أثناء المناولة، أو تتراكم في وحدات التغذية، أو تؤدي إلى جرعات غير متسقة. كما يمكن أن يؤدي انفصال المكونات داخل الأكياس أو الحاويات السائبة إلى أن تكون الأجزاء الأولى والأخيرة من الدفعة ذات سلوك إضافة فعلي مختلف.
ينبغي أن تحدد المواصفات نطاق الحجم المقبول، وأن تضع حدودًا للدقائق عند الاقتضاء. وبالنسبة للمشاريع ذات المناولة في المواقع البعيدة أو المتغيرة، تكون متانة التغليف مهمة أيضًا. إذ يمكن لدخول الماء وتمزق الأكياس والنقل المتكرر بين المستودعات أن يغير توزيع الجسيمات القابل للاستخدام قبل وصول السبيكة إلى أرضية الفرن.
يتشكل أداء الفولاذ وفقًا لمسار المعالجة المقصود
لا يترتب على الهدف نفسه للفاناديوم نتائج متطابقة في كل منتج فولاذي. ففي المقاطع الإنشائية أو الصفائح المدرفلة على الساخن والمدعمة بالعناصر السبائكية الدقيقة، تعتمد مساهمة الفاناديوم بدرجة كبيرة على إعادة التسخين، وتخفيض الدرفلة، ودرجة حرارة الدرفلة النهائية، ومعدل التبريد، وظروف اللف. وإذا لم يدعم برنامج الدرفلة سلوك الترسيب المقصود، فإن زيادة جودة السبيكة وحدها لن تحقق القوة المتوقعة.
في الفولاذ الهندسي المقسى والمراجع أو الفولاذ السبائكي، قد يُختار الفاناديوم لتحقيق توازن متعلق بقابلية التقسية، أو مقاومة المراجعة، أو التحكم في الحبيبات، أو تأثيرات الكربيدات. وهنا تكون التفاعلات مع الكروم والموليبدينوم والمنغنيز وممارسة المعالجة الحرارية محورية. وقد تكون الدرجة التي تدخل كربونًا مفرطًا أو عناصر متبقية غير مرغوبة أكثر إشكالية مما يوحي به محتواها الاسمي من الفاناديوم.
بالنسبة للفولاذ عالي القوة القابل للحام، يكون الهدف غالبًا تحقيق توازن بدلًا من بلوغ أقصى قوة ممكنة. ولا تكون القوة الأعلى مفيدة إلا إذا ظلت المتانة واللدونة وقابلية التشكيل وأداء اللحام ضمن المواصفة. ولذلك ينبغي ربط اختيار الفيروفاناديوم بمسار صناعة الفولاذ والدرفلة المعتمد، لا التعامل معه كبديل شراء منفصل.
المواضع التي ينشئ فيها استبدال الدرجة مخاطر خفية للمشروع
قد يبدو استبدال الفيروفاناديوم أثناء برنامج إنتاج نشط أمرًا مباشرًا عندما تظهر شهادة البديل محتوى فاناديوم مساويًا أو أعلى. لكن هذا الاستنتاج غير مكتمل. فقد يفرض التغيير في حد الكربون أو حجم الجسيمات أو اتساق الدفعات أو سلوك الاسترداد إعدادات جديدة لورشة الصهر، أو حسابات إضافة معدلة، أو تحققًا مخبريًا إضافيًا.
تكون المخاطر أكبر عندما يرتبط الإنتاج بدرجات مواد مؤهلة مسبقًا، أو أنظمة اعتماد خاصة بالعميل، أو جداول تصنيع لا تترك مجالًا كافيًا لإعادة الصهر. وقد ينشئ الاستبدال أيضًا مشكلات في التوثيق إذا لم توفر شهادة المادة قابلية التتبع أو الإبلاغ عن الشوائب الذي يتطلبه نظام الجودة لدى منتج الفولاذ.
النهج السليم تقنيًا هو التعامل مع تغيير المادة كتغيير معدني خاضع للتحكم. قارن الدرجة الجديدة بالسبيكة المعتمدة ليس فقط عند القيم النموذجية، بل أيضًا عند القيم القصوى والدنيا التعاقدية. وأكد التأثير في حسابات الشحنة وتعليمات العملية ونطاقات التركيب الكيميائي النهائية وأي التزامات اختبار. وإذا تطلب البديل نقطة إضافة مختلفة للسبيكة أو ممارسة تغذية مختلفة، فلا ينبغي تصنيفه كتغيير شراء مماثل تمامًا.
ينبغي أن تتوافق وثائق الجودة مع عواقب الفشل
بالنسبة لصناعة الفولاذ غير الحرجة، قد تكون شهادة مصنع قياسية وفحص الاستلام كافيين. أما التطبيقات ذات العواقب الأعلى فتحتاج إلى سلسلة أدلة أقوى: تعريف الدفعة، وأخذ عينات تمثيلية، وتحليل موثق، وشهادات محفوظة، وإجراءات لإدارة المواد غير المطابقة. وينبغي أن يتناسب مستوى الدقة المطلوب مع تكلفة انحراف التركيب الكيميائي، أو اللفائف المرفوضة، أو تأخر التصنيع، أو فشل اختبار التأهيل.
ينبغي أن تركز فحوصات الاستلام على المعلمات التي قد تغير ممارسة الصهر المعتمدة. وقد يشمل ذلك تحليل الفاناديوم والكربون والسيليكون والفوسفور والكبريت وتوزيع حجم الجسيمات والتلوث المرئي وحالة الأكياس. والشهادة ذات قيمة، لكنها لا تحل محل التحقق عندما ستستخدم المادة في درجة فولاذ ذات هامش ضيق أو عند إدخال مورد أو مسار أو درجة جديدة.
تستفيد أنظمة المشتريات أيضًا من الفصل الواضح بين الفئات. فقد تحتوي الكتالوجات الكيميائية على مواد غير ذات صلة تُستخدم في سلاسل توريد الأغذية أو الأدوية أو المعالجة العامة، مثلستيرات المغنيسيوم CAS#557-04-0. وتتطلب هذه المنتجات معايير جودة وسلامة وتنظيمية مختلفة تمامًا عن السبائك المعدنية. ولا ينبغي أبدًا أن تؤدي اصطلاحات التسمية المتشابهة أو قنوات التجارة الكيميائية المشتركة إلى مواصفات مجمعة أو شهادات قابلة للاستبدال أو ضوابط فحص استلام مخففة.
أساس عملي لاختيار الدرجة
درجة الفيروفاناديوم المناسبة هي التي تدعم كيمياء الفولاذ ومسار العملية المعتمدين بأقل عبء تحكم إجمالي. ابدأ بمواصفة الفولاذ: الفاناديوم المستهدف، والحدود القصوى للعناصر المتبقية، ومتطلبات الخصائص الميكانيكية، وتوقعات قابلية اللحام، واتساق المنتج المطلوب. ثم حوّل هذه المتطلبات إلى حدود خاصة بالسبيكة بدلًا من الاعتماد على وصف تجاري عام.
بعد ذلك، نمذج المساهمة القصوى للشوائب من السبيكة عند معدل الإضافة المخطط. وينبغي أن يستخدم هذا الحساب الحد الأعلى لنطاق الشوائب المسموح به لدى المورد، وليس تحليلًا تمثيليًا فقط. راجع ما إذا كانت كتلة الإضافة وتوزيع حجم الجسيمات والتغليف مناسبة للتشغيل الفعلي للفرن أو البوتقة. وأخيرًا، قيّم قدرة المورد من حيث اتساق الدفعات والشهادات وقابلية التتبع واستمرارية توفير الدرجة المطلوبة.
تصبح الدرجة أقل أهمية عندما تكون لكيمياء الفولاذ سماحية واسعة، وتكون إضافة السبيكة كبيرة بما يكفي لاستيعاب التباين المعتاد، وتستطيع العملية تصحيح التركيب النهائي بشكل موثوق. وتصبح حاسمة عندما تكون إضافات الفاناديوم صغيرة ودقيقة، وحدود العناصر المتبقية ضيقة، أو يكون أداء اللحام أو المتانة حرجًا، أو يجعل ضغط الجدول الزمني إعادة العمل غير مقبولة. وفي هذه الظروف، ينبغي تحديد الفيروفاناديوم كمدخل معدني خاضع للتحكم، لا شراؤه كسلعة تُعرّف بنسبة الفاناديوم فقط.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.