

دليل اختيار راتنج PVC المعلّق للمقاطع الصلبة والقولبة بالحقن
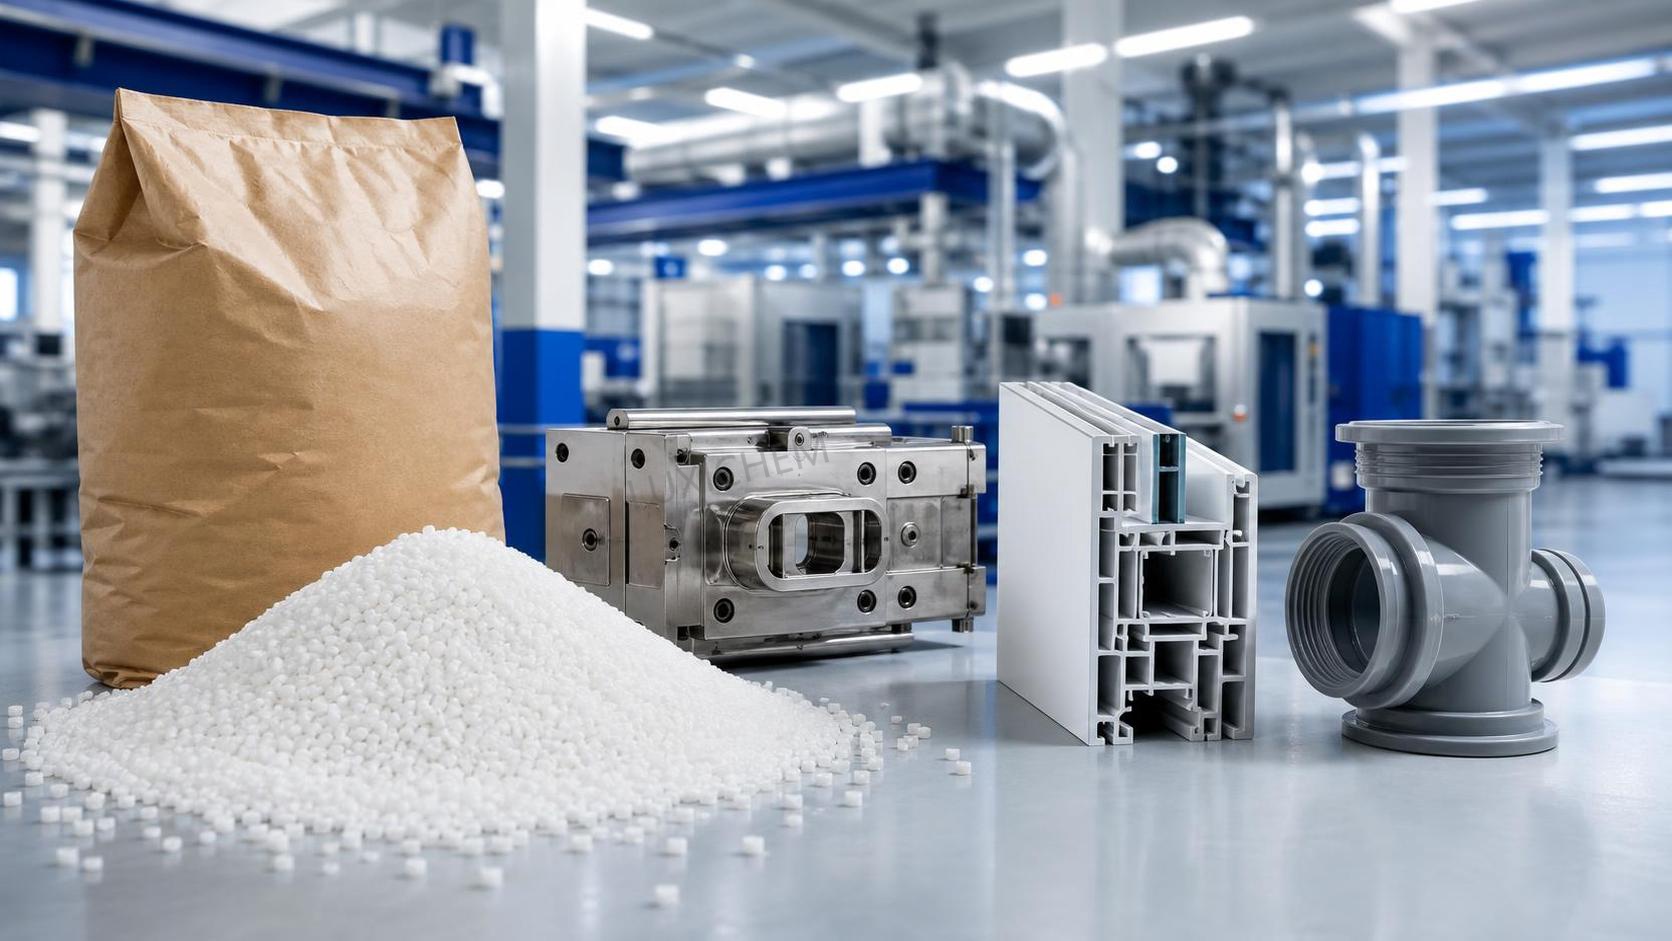
بالنسبة إلى معالجي قطاعات PVC الصلبة أو الأجزاء المصبوبة بالحقن، نادرًا ما يكون اختيار الراتنج مسألة نظرية. فهو يؤثر مباشرةً في استقرار الإنتاج، وضغط القالب، وسلوك الاندماج، واللمعان، ومقاومة الصدمات، ومعدل الهدر. لذلك، فإن اختيار راتنج PVC المعلّق المناسب لا يتعلق كثيرًا بالعثور على «أفضل درجة»، بل بمواءمة سلوك الراتنج مع واقع معداتك وتركيبتك ومتطلبات المنتج.
في الممارسة العملية، يبدأ المشترون والمشغلون غالبًا بدرجة مألوفة، ولا يعيدون النظر فيها إلا عند ظهور مشكلات مثل التلدين غير المتجانس، أو عيون السمك، أو صعوبة نزع المنتج من القالب، أو عدم ثبات البياض، أو عدم انخفاض زمن الدورة. عند هذه النقطة، لا تعود المشكلة مرتبطة بتكلفة المادة فقط، بل تتحول إلى مشكلة في كفاءة الإنتاج. فقد ينتهي الأمر براتنج أرخص قليلًا إلى تكلفة أعلى إذا أدى إلى تضييق نافذة المعالجة أو زيادة معدلات الرفض.
بالنسبة إلى القطاعات الصلبة والقولبة بالحقن، تتداخل بعض جوانب منطق الاختيار، لكن الأولويات ليست متطابقة. تتطلب القطاعات عادةً نافذة اندماج مستقرة، وكثافة ظاهرية متسقة، وانسيابية جيدة للمزيج الجاف، وقوة انصهار يمكن التنبؤ بها عبر القالب. أما القولبة بالحقن فتركز بدرجة أكبر على سلوك التدفق، والاستقرار الحراري في ظل ظروف معالجة قصيرة ولكن مكثفة، وملء القالب، وجودة سطح الجزء، وثبات الأبعاد بعد التبريد. ويُعد التعامل مع كلا التطبيقين كما لو أنهما يعملان بالكفاءة نفسها باستخدام درجة الراتنج نفسها من الأخطاء الشائعة في المشتريات وتخطيط الإنتاج.
ما الذي يحاول المستخدمون تحديده فعليًا
عندما يبحث شخص ما عن دليل حول راتنج PVC المعلّق لهذه التطبيقات، فعادةً لا يكون السؤال الحقيقي هو «ما هو الراتنج المعلّق؟»، بل أقرب إلى السؤال التالي: ما الدرجة التي ستعمل بشكل موثوق على خطي، وتنتج أجزاءً تجتاز الفحص، وتتجنب مشكلات المعالجة التي يمكن تفاديها؟
عادةً ما يعتمد هذا القرار على أربعة أسئلة عملية:
- ما مدى سهولة معالجة الراتنج على المعدات الحالية؟
- هل سيدعم الخصائص الميكانيكية والسطحية المطلوبة؟
- ما مقدار تعديل التركيبة المطلوب؟
- هل يمكن الحفاظ على ثبات جودة التوريد بين الدفعات ومع مرور الوقت؟
هذه أسئلة على مستوى المشغل والمشتريات، وهي أكثر أهمية من أوصاف الدرجات العامة. فقد يقدم موردان راتنجًا يقع ضمن تصنيف اسمي متشابه، إلا أن الأداء الفعلي قد يختلف بسبب توزيع حجم الجسيمات، والمسامية، والمواد المتطايرة المتبقية، والتحكم في الشوائب، وثبات الدفعات.
ابدأ بالتطبيق، لا بالكتالوج
قد تستخدم قطاعات PVC الصلبة والأجزاء المصنوعة بالحقن راتنجًا معلّقًا، لكنها لا «تستهلك» خصائص الراتنج بالطريقة نفسها.
بالنسبة إلى القطاعات الصلبة
تحتاج قطاعات النوافذ، والأنابيب ذات المقاطع المشابهة للقطاعات، وألواح الحواف، والأشكال الصلبة المبثوقة الأخرى عادةً إلى راتنج يوفر تلدينًا مستقرًا وقوة انصهار كافية للحفاظ على الشكل بعد الخروج من القالب. وإذا اندمج الراتنج ببطء شديد، فقد يظهر على القطاع ضعف في تشطيب السطح أو انخفاض في القوة أو عيوب داخلية. وإذا اندمج بسرعة كبيرة، فقد يرتفع عزم المعالجة، ويتقلص هامش الاستقرار الحراري، ويصبح التحكم في الخط أكثر صعوبة في الطقس الدافئ أو عند معدلات الإنتاج المرتفعة.
وفي هذا القطاع، يولي المعالجون عادةً اهتمامًا وثيقًا بقيمة K أو بدرجة البلمرة، والكثافة الظاهرية، والمسامية، والتوافق مع المزيج الجاف. وغالبًا ما يُفضَّل استخدام قيمة K متوسطة إلى مرتفعة في البثق الصلب، لأنها يمكن أن تدعم القوة والصلابة، إلا أن النطاق المثالي يعتمد على تصميم الخط، وتكوين اللولب، ونظام مواد التشحيم، وما إذا كان يتم استخدام نسبة مرتفعة من الحشوات.
بالنسبة إلى القولبة بالحقن
تحتاج قولبة PVC بالحقن للوصلات، والأجزاء الكهربائية، والمكونات الصناعية، أو العناصر الصلبة المتخصصة عادةً إلى ملء أسهل للقالب وتدفق أنظف للانصهار في ظل تعرض حراري مضبوط. ويجب أن تتم معالجة الراتنج بسرعة كافية لتجنب ضعف نقل التفاصيل أو مشكلات خطوط اللحام، ولكن من دون أن يصبح حساسًا للحرارة إلى درجة يبدأ معها التحلل أثناء زمن المكوث. وقد تبدو الدرجة التي تعمل جيدًا في البثق «صلبة» أكثر من اللازم في الحقن إذا لم تكن الآلة أو القالب محسّنين لها.
وبعبارة أخرى، فإن خاصية الراتنج نفسها التي تساعد على الاحتفاظ بالشكل في بثق القطاعات قد تعيق أحيانًا ملء القالب بسرعة وبانتظام.
خصائص الراتنج التي تستحق أكبر قدر من الاهتمام
لا تزال العديد من محادثات المشتريات تركز بشكل ضيق جدًا على معيار واحد، وهو عادةً قيمة K. وهذا مفيد، لكنه غير مكتمل. أما بالنسبة إلى قرارات الإنتاج الفعلية، فتهم مجموعة أوسع من المؤشرات.
ومن بين هذه المؤشرات، لا تزال قيمة K هي نقطة المرجع الأكثر وضوحًا، ولكن ينبغي التعامل معها كمرشح أولي لا كإجابة نهائية. فقد يتصرف راتنجان لهما قيمتا K متشابهتان بشكل مختلف جدًا من حيث عزم البثق، وزمن الاندماج، والمظهر النهائي للجزء.
كيفية تقييم الدرجة بالنسبة إلى معالجي القطاعات الصلبة
بالنسبة إلى خطوط القطاعات، يُظهر الراتنج المناسب قيمته عادةً من خلال مدى قدرته على تحمل التغيرات. ويريد المشغلون عمومًا درجة تسمح بإنتاج مستقر رغم التغيرات الطبيعية في درجة الحرارة المحيطة، وظروف الخلط، وسرعة الخط. وقد تبدو درجة لا تؤدي جيدًا إلا ضمن إعدادات ضيقة مقبولةً في تجربة لدى المورد، لكنها تسبب مشكلات في الإنتاج اليومي.
وتشير عدة علامات إلى أن الدرجة مناسبة جيدًا لاستخدام القطاعات الصلبة:
- تغذية المزيج الجاف بسلاسة دون حدوث جسور أو انفصال واضحين
- تطور الاندماج بشكل متسق دون ارتفاعات مفاجئة في عزم الدوران
- بقاء سطح القطاع متجانسًا عند معدلات الإنتاج العملية
- استقرار المعايرة بالتفريغ والتبريد اللاحق
- حفاظ المقاطع النهائية على دقة الأبعاد ومقاومة الصدمات
ومن الأمور التي تستدعي الحذر افتراض أن «الوزن الجزيئي الأعلى يعني دائمًا قوة أفضل». ففي إنتاج القطاعات الفعلي، إذا جعل الراتنج الاندماج صعبًا جدًا، فقد يعوض الخط ذلك من خلال معالجة أكثر شدة أو تغييرات في التركيبة، وهو ما قد يلغي المكسب المتوقع في الأداء. فالخصائص الميكانيكية لا تنتج عن مواصفات الراتنج وحدها؛ بل تنشأ من التفاعل بين الراتنج، وحزمة المثبتات، ومواد التشحيم، والحشوات، وظروف المعالجة، والتحكم في التبريد.
ولهذا السبب أيضًا، ينبغي تقييم تجارب الخط على أساس أكثر من وردية واحدة من التشغيل السلس. فالتجربة الجيدة تتحقق من ثبات الإنتاج، ومظهر حواف القطع، وتكرار تنظيف اللولب، وثبات اللون، وما إذا ظلت العملية مستقرة بعد تغير دفعات المواد الخام.
كيف ينبغي لمعالجي القولبة بالحقن التفكير في الاختيار
بالنسبة إلى القولبة بالحقن، يبدأ التقييم العملي من القالب والآلة، وليس من بيانات الراتنج فقط. فتصميم البوابة، وتوازن المجاري، وحالة الأسطوانة، وهندسة اللولب، وزمن المكوث، كلها تؤثر في نوع سلوك الراتنج القابل للمعالجة. وقد يتسبب نوع يبدو سهل التدفق على الورق في اصفرار أو التصاق إذا كانت في الآلة مناطق ميتة أو إذا كانت الدورة طويلة جدًا.
وبالنسبة إلى القوالب، يدعم راتنج PVC المعلّق المفضل عادةً ما يلي:
- تلدينًا يمكن التنبؤ به وأزمنة دورة قصيرة ومستقرة
- ملءً نظيفًا للتجويف دون ضغط حقن مفرط
- تحريرًا مقبولًا للجزء من القالب وتشطيبًا جيدًا للسطح
- ميلًا منخفضًا إلى علامات الاحتراق أو خطوط التحلل
- قابلية تكرار الأبعاد بعد التبريد والتكييف
إذا كان التطبيق يتضمن وصلات أو أجزاء معرضة للضغط أو الصدمات أو الأحمال الكهربائية، فينبغي أيضًا التحقق من اختيار الراتنج مقارنةً بالمعيار المطلوب للجزء النهائي. إذ تعتمد بعض الخصائص بدرجة كبيرة على التركيبة وتصميم الجزء، ولذلك قد تصبح الدرجات «متعددة الأغراض» محفوفة بالمخاطر إذا كان متطلب الاستخدام النهائي أكثر صرامة مما توحي به مناقشة المورد.
المواضع التي غالبًا ما يتعرض فيها المشترون والمشغلون للتضليل
من المفاهيم الخاطئة الشائعة أن الراتنج المستخدم على نطاق أوسع في السوق هو تلقائيًا الخيار الأكثر أمانًا. وفي الواقع، غالبًا ما تُختار الدرجات المتداولة على نطاق واسع لأنها متعددة الاستخدامات، لا لأنها محسّنة لكل خط. فالتنوع مفيد، لكنه لا يعني بالضرورة الملاءمة.
وهناك افتراض ضعيف آخر مفاده أن تغيير المثبتات أو مواد التشحيم يمكنه دائمًا تعويض عدم ملاءمة الراتنج. وقد يساعد تعديل التركيبة، وأحيانًا بدرجة كبيرة، لكنه محدود. فإذا لم يتوافق السلوك الأساسي للراتنج مع العملية، ينتهي الأمر بالمشغلين غالبًا إلى ملاحقة الأعراض بدلًا من معالجة المشكلة الجذرية.
وهناك أيضًا عادة شرائية تستحق إعادة النظر: تقييم الراتنج أساسًا وفق السعر المسلم لكل طن. ففي تطبيقات القطاعات والحقن، يكون المقياس الأكثر فائدة عادةً هو إجمالي تكلفة الإنتاج. ويشمل ذلك معدل الإنتاج، والهدر، واستهلاك الطاقة، وتكرار التنظيف، ووقت التوقف، وشكاوى العملاء المرتبطة بتفاوت الأجزاء. وقد يكون الراتنج الذي يكلف أكثر قليلًا ولكنه يعمل بثبات هو الخيار الأقل تكلفة على مدى شهر أو ربع سنة.
تقييم المورد لا يقل أهمية عن اختيار الدرجة
في شراء المواد الكيميائية بين الشركات، لا يكفي اسم الدرجة وحده. وينبغي للمشغلين الاستفسار عن مدى استقرار عملية تصنيع المورد، وما إذا كان يتم التحكم بدقة في التفاوت بين الدفعات، وكيفية التعامل مع الدعم الفني عند تغير سلوك الخط. وتزداد أهمية ذلك خصوصًا للمستخدمين الذين يديرون عدة مصانع أو يوردون لعملاء لديهم متطلبات صارمة بشأن الاتساق.
وتشمل الأسئلة المفيدة الموجهة إلى المورد ما يلي:
- ما مدى اتساق معايير الراتنج الرئيسية بين دفعات الإنتاج الحديثة؟
- ما طرق الاختبار المستخدمة لإطلاق الجودة؟
- هل يمكن توفير عينات تمثيلية من الإنتاج القياسي، وليس من مواد التجارب فقط؟
- ما آلية الاستجابة إذا تغير سلوك الراتنج بعد التسليم التجاري؟
- هل تتوفر مستندات الامتثال أو الإقرارات الخاصة بالتطبيق عند الحاجة؟
بالنسبة إلى المصنعين الموجهين للتصدير، قد تكون موثوقية المستندات والخدمات اللوجستية مهمة تقريبًا بقدر أهمية أداء الراتنج. فتأخر الشحن، أو عدم اتساق التغليف، أو عدم اكتمال مستندات الامتثال، يمكن أن يعطل الإنتاج بالخطورة نفسها التي تسببها مشكلة في المعالجة.
وفي مجال توريد المواد الكيميائية الأوسع، غالبًا ما تساعد الشركات التي تتعامل مع مواد خام متنوعة المشترين على تبسيط إدارة الموردين عبر فئات متعددة. وفي هذا السياق، تراجع بعض فرق المشتريات أيضًا مدخلات متخصصة غير مرتبطة بالبوليمرات الأساسية. فعلى سبيل المثال، عند تقييم قدرة المورد على تنسيق التوريد، قد ينظر المشتري إلى مدى اتساق الشريك نفسه في التعامل مع منتجات متخصصة مثلحمض إندول-3-بيوتيريك CAS#133-32-4 إلى جانب المواد الصناعية ذات الأحجام الأكبر. ولا تكمن النقطة في تداخل المنتجات، بل في قدرة المورد على الحفاظ على انضباط المستندات، والتحكم في التسليم، وجودة التواصل عبر خطوط المنتجات المختلفة.
طريقة عملية للتجربة قبل تغيير الدرجات
قبل اعتماد راتنج جديد للإنتاج الكامل، ينبغي على المعالجين تجنب الاعتماد على اختبار مخبري واحد أو تشغيل قصير واحد للآلة. ويتضمن هيكل التجربة الأكثر فائدة ملاحظات على العملية وعلى الجزء النهائي معًا.
وعادةً ما يتضمن تسلسل التقييم المعقول ما يلي:
- التحقق من اتساق الشهادات والمؤشرات الفيزيائية الأساسية عبر دفعات العينات
- تشغيل الراتنج في التركيبة الحالية أولًا، قبل تحسين الإضافات
- تسجيل عزم الدوران، وسلوك الاندماج، ودرجة حرارة الانصهار، والإنتاج، والمظهر
- قياس الخصائص النهائية الرئيسية ذات الصلة بالتطبيق
- مقارنة تكرار التنظيف، ومعدل الهدر، وحاجة المشغل إلى التدخل
- التكرار في ظل معدلات إنتاج أو ظروف محيطة مختلفة قليلًا على الأقل
وهذا مهم لأن بعض الدرجات تبدو مقبولة أثناء أخذ عينات يخضع لإشراف دقيق، لكنها تصبح غير مستقرة عند عودة الإنتاج إلى الوتيرة الطبيعية ومستوى الإشراف المعتاد. والهدف هو معرفة ما إذا كان الراتنج قادرًا على تحمل التغيرات المعتادة في المصنع.
ما يجب مراقبته في عملية اتخاذ القرار الحالية
بالنسبة إلى العديد من المشترين، لم يعد السؤال في السوق يقتصر على «ما درجة الراتنج التي تعمل؟»، بل أصبح أيضًا «ما الدرجة التي يمكن أن تظل متاحة ومتوافقة ومستقرة بما يكفي لدعم التزامات العملاء؟». وهذا يتطلب اهتمامًا مزدوجًا: عين على أداء العملية، وأخرى على استمرارية التوريد.
وبحسب المنطقة والاستخدام النهائي، قد يحتاج المستخدمون أيضًا إلى التحقق من القيود أو الإقرارات المتعلقة بالمونومر المتبقي، أو المعادن الثقيلة في أنظمة المثبتات، أو ملاءمة ملامسة الأغذية، أو متطلبات الامتثال المرتبطة بالبناء【待核实】. وهذه المتطلبات ليست موحدة بالشكل نفسه في كل سوق، لكنها قد تؤثر في ما إذا كان الراتنج القابل للمعالجة فنيًا مقبولًا تجاريًا.
وبالنسبة إلى المشغلين وفرق المشتريات، يكون إطار القرار الأفضل عادةً واضحًا: تحديد نافذة العملية الفعلية، وتحديد خصائص الجزء النهائي التي لا يمكن التنازل عنها، ثم اختيار راتنج PVC المعلّق الذي يعمل بشكل موثوق ضمن هذه الحدود. وقد يكون هذا النهج أبطأ من الشراء اعتمادًا على العادة أو السعر وحده، لكنه عادةً يصمد عندما يبدأ ضغط الإنتاج الفعلي.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.