

حبيبات PVC مقابل مسحوق PVC: أي شكل يناسب عملية البثق لديك بشكل أفضل؟
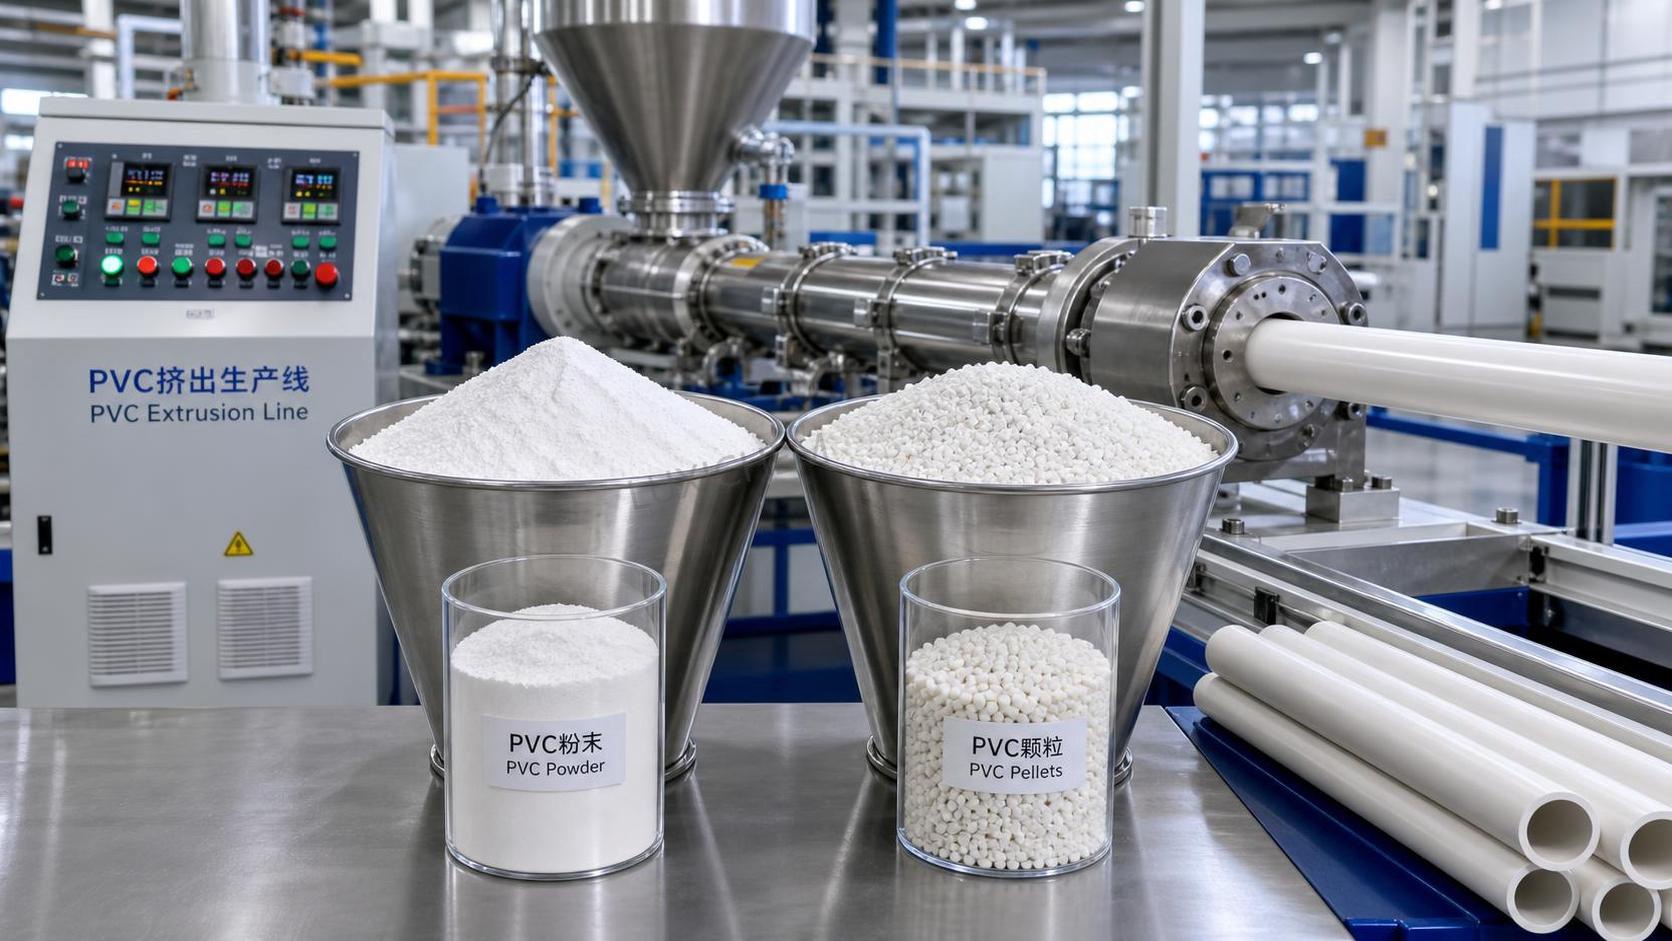
غالبًا ما تبدأ المشكلة بخط إنتاج يفترض أن يعمل بسلاسة، لكنه لا يفعل ذلك. يكون جهاز البثق مضبوطًا، والقالب غير مسدود بشكل واضح، وتركيبة المواد مألوفة، ومع ذلك يتذبذب التغذية، وينحرف ضغط المصهور، ولا يبدو المنتج النهائي، سواء كان قطاعًا أو أنبوبًا، متجانسًا كما هو متوقع. في العديد من المصانع، يؤدي هذا النوع من المشكلات إلى طرح سؤال عملي أكثر منه نظريًا: هل ينبغي توريد المادة على شكل مسحوق، أم أن الحبيبات ستجعل التحكم في العملية أسهل؟
يكتسب هذا السؤال أهمية لأن مشكلات البثق نادرًا ما تبقى محدودة. فقد يتحول عدم استقرار التغذية إلى تفاوت في الإنتاج، أو زيادة في هدر بدء التشغيل، أو إطالة وقت التنظيف، أو حاجة إلى متابعة تشغيلية أكبر مما ينبغي. عند مقارنة حبيبات PVC بمسحوق PVC، لا تتمثل المقاربة المفيدة في السؤال عن الشكل الأفضل على نحو مطلق، بل في تحديد الشكل الذي يتوافق مع إعداد البثق الفعلي، وهندسة المنتج، ومسار الخلط، وعادات التشغيل اليومية في المصنع.
متى يصبح اتخاذ القرار صعبًا عادةً
تصبح العديد من تقييمات المواد مربكة لأن الحبيبات والمسحوق غالبًا ما يُناقشان كما لو كانا شكلين مختلفين للمادة نفسها فقط. لكنهما عمليًا يتصرفان بشكل مختلف منذ دخولهما إلى التخزين وحتى خروجهما من القالب. إذا كنت تراجع خيارات المواد لخط يعاني بالفعل من اندفاعات متقطعة، أو مخاوف تتعلق بالغبار، أو بطء في تغيير اللون، أو حساسية للظروف المحيطة، فإن شكل PVC يمكن أن يقلل هذه المشكلات أو يجعلها أكثر وضوحًا.
غالبًا ما يُختار مسحوق PVC عندما يرغب المعالجون في الحصول على مرونة في الخلط الجاف، أو تعديل التركيبة، أو التحكم المباشر في الإضافات قبل الاندماج. وهو يناسب العمليات المصممة أصلًا للتعامل مع المسحوق، والتي يكون فيها الخلط الأولي جزءًا طبيعيًا من العملية. أما الحبيبات، فعادةً ما تُفضل عندما يكون اتساق التغذية، ونظافة التعامل، وسهولة النقل أهم من تخصيص الخلطة داخل المصنع.
تكمن الصعوبة في أن كلا الخيارين قد يبدو منطقيًا على الورق. وتصبح الإجابة أوضح عند مقارنتهما في النقاط التي تواجه فيها خطوط البثق صعوبات عادةً: التغذية، والانصهار، واستقرار معدل الإنتاج، والتخزين، والنظافة، وتغيير المواد.
يكون سلوك التغذية عادةً العامل الحاسم الأول
إذا كان الخط يعاني من تغذية غير منتظمة، فإن شكل المادة يستحق اهتمامًا دقيقًا. فقد يتسبب المسحوق في حدوث جسور داخل القواديس، أو ينضغط بشكل غير متساوٍ، أو يستجيب بصورة أكثر حدة للاهتزاز والرطوبة وهندسة القادوس. وقد يكون ذلك قابلًا للإدارة في نظام مصمم للتعامل معه، لكنه قد يؤدي في نظام لم يُحسّن لتدفق المسحوق إلى انقطاعات صغيرة تظهر لاحقًا على شكل تفاوت في الأبعاد أو تقلبات في الضغط.
تتحرك الحبيبات عمومًا بصورة أكثر انتظامًا عبر الصناديق وأجهزة التحميل ومداخل التغذية. وهذا لا يعني أن كل درجة من PVC المحبب ستعمل بصورة مثالية، لكنه يعني عادةً وجود عدد أقل من المتغيرات في التدفق الكتلي. وبالنسبة إلى المقيمين الذين يسعون إلى تقليل تدخل المشغل، تُعد هذه غالبًا أول حجة قوية لصالح حبيبات PVC.
ومع ذلك، يظل تكوين الخط مهمًا. فقد يحقق نظام اللولب المزدوج المصمم لمعالجة الخلط الجاف أداءً جيدًا باستخدام المسحوق، لأن المعدات وتصميم اللولب والملف الحراري اختيرت مع وضع شكل التغذية هذا في الاعتبار. وفي هذه الحالة، قد لا يؤدي التحول إلى الحبيبات تلقائيًا إلى تحسين الإنتاج. إذ يجب النظر إلى الآلة إلى جانب المادة.
لا يتعلق الانصهار بدرجة الحرارة وحدها
من الأخطاء الشائعة في التقييم اختزال المقارنة في درجة حرارة المصهور وحدها. أما المسألة الأهم فهي كيفية وصول المادة إلى مرحلة الاندماج وما إذا كان ذلك يحدث بصورة متسقة. يدخل المسحوق عادةً إلى العملية بمساحة سطح فعالة أكبر، وقد يستجيب للقص ومدخلات الحرارة بطريقة مختلفة عن الحبيبات. وقد يكون ذلك مفيدًا في بعض التركيبات، خصوصًا عندما يرغب المعالج في التأثير المباشر في سلوك الاندماج من خلال تصميم الخلطة الجافة.
تكون الحبيبات قد مرت بمرحلة الخلط والتحبيب قبل وصولها إلى خط البثق. ولذلك فإنها توفر غالبًا نقطة بداية أكثر تجانسًا. ومن الناحية العملية، قد يجعل ذلك الخط أقل حساسية للتغيرات الصغيرة في التغذية، وقد يساعد على إنتاج تيار مصهور أكثر استقرارًا. وبالنسبة إلى الخطوط التي تعمل خلال حملات إنتاج طويلة وتعطي الأولوية لقابلية التكرار على مرونة التركيبة، غالبًا ما تجعل الحبيبات التشغيل اليومي أبسط.
لكن هناك مقابلًا لذلك. فإذا كانت عمليتك تعتمد على ضبط المثبتات أو مواد التشحيم أو الحشوات أو الأصباغ داخل المصنع، فإن المسحوق يوفر مجالًا أكبر للضبط الدقيق قبل البثق. أما الحبيبات فتحد من هذه المرونة ما لم يتم الحصول على درجة مركبة خصيصًا لهذا الغرض.
عندما تحدد النظافة وظروف المصنع القرار
أحيانًا لا يكون جهاز البثق هو الذي يقود الاختيار على الإطلاق، بل يكون المبنى نفسه.
قد يتسبب مسحوق PVC في توليد الغبار أثناء التفريغ أو النقل أو التعبئة، ولا سيما في المنشآت التي تشهد عمليات نقل متكررة للمواد. ويؤثر ذلك في أعمال النظافة، وصيانة المرشحات، وأحيانًا حتى في دقة استهلاك المواد إذا فُقدت المواد الدقيقة أثناء المناولة. وعادةً ما تكون الحبيبات أنظف في التخزين والنقل. وبالنسبة إلى العمليات التي تسعى إلى تبسيط الخدمات اللوجستية الداخلية أو تقليل التنظيف حول محطات التغذية، قد يمثل ذلك ميزة مهمة.
كما أن الرطوبة وظروف التخزين مهمة أيضًا. فقد يكون المسحوق أكثر حساسية للطريقة التي يتراص بها ويستقر ويتدفق بمرور الوقت. وإذا كانت المنشأة تعاني من عدم اتساق التحكم المناخي، أو إذا كانت المواد تُفتح وتُعاد استخدامها بشكل متكرر، فيلزم تشديد إجراءات التعامل مع المسحوق. ولا تخلو الحبيبات من مشكلات التخزين، لكنها غالبًا ما تكون أقل إزعاجًا أثناء الحركة اليومية وتجهيز المواد.
ولهذا السبب تتجه بعض الفرق إلى حبيبات PVC حتى عندما تكون نافذة المعالجة نفسها مقبولة باستخدام المسحوق، إذ قد لا يمثل الخط سوى جزء واحد من العبء التشغيلي الأكبر.
يغير نوع المنتج الإجابة
لا تعطي جميع تطبيقات البثق الأولوية للعوامل نفسها. فقد تقيّم خطوط القطاعات الصلبة، وخطوط الأنابيب، وخطوط الألواح، والعمليات المرتبطة بالكابلات المقارنة بطرق مختلفة.
بالنسبة إلى التطبيقات التي يكون فيها استقرار الإنتاج وسهولة التغذية أمرين حاسمين، قد يكون من الأسهل تبرير استخدام الحبيبات. أما عندما تعتمد العملية على خلطة جافة مخصصة ويشرف عليها موظفون ذوو خبرة في إدارة التركيبة والاندماج، فقد يظل المسحوق هو الخيار الأنسب. وينطبق ذلك خصوصًا عندما تكون نافذة العملية قد بُنيت بالفعل حول المسحوق، وكان تغيير شكل المادة سيؤدي إلى تجارب جديدة في سرعة اللولب، ودرجات حرارة الأسطوانة، وتوازن القالب.
من المفيد طرح سؤال أكثر تحديدًا: هل يسعى المصنع أساسًا إلى تحسين استقرار المعالجة، أم إلى الحفاظ على التحكم في التركيبة؟ غالبًا ما يوضح هذا التمييز وحده معظم أسباب التردد.
طريقة عملية للمقارنة دون تعقيد التجربة
عند مراجعة خيارات شكل المادة، تكون أفضل المقارنات عادةً صغيرة ومنضبطة بدلًا من أن تكون واسعة وطموحة. فبدلًا من محاولة تقييم كل متغير في الوقت نفسه، ركز على العوامل القليلة التي تؤثر فعليًا في قرارات الإنتاج.
ابدأ بالمشكلة الحالية. إذا كانت الشكوى تتعلق بعدم اتساق وحدة التغذية، فقارن التجربة من حيث سلوك التغذية ونعومة الإنتاج. وإذا كانت المشكلة هي التنظيف المتكرر والغبار، فقارن الجهد المطلوب للمناولة من الاستلام إلى تحميل القادوس. وإذا كانت المشكلة تتعلق باتساق المنتج، فراقب استقرار الضغط والمظهر والتحكم اللاحق في العملية، بدلًا من الاعتماد على الانطباعات الأولى أثناء بدء التشغيل.
ومن المفيد أيضًا التحقق مما إذا كان شكل المادة يغير حساسية الخط. فقد تبدو بعض الخطوط قادرة على تشغيل كلا الشكلين بشكل مقبول أثناء الاختبارات القصيرة، لكن أحد الشكلين قد يتفاعل بصورة أكثر حدة مع التغيرات العادية في الظروف المحيطة، أو توقيت المشغل، أو زمن المكوث. وغالبًا ما تكون المادة الأسهل في التعامل اليومي هي الخيار الأفضل، حتى لو أمكن تشغيل كلا الشكلين تحت إشراف مثالي.
في بعض المناقشات المتعلقة بالخلط أو التثبيت، قد تراجع فرق المشتريات والفرق الفنية أيضًا الإضافات أو المواد الوسيطة ذات الصلة التي تؤثر في استراتيجية التركيبة في المراحل السابقة. وفي هذه الحالات، قد تظهر مواد مثل Triphenylphosphine CAS#603-35-0 في مناقشات التوريد، ليس كبديل لاختيار شكل PVC، بل كجزء من التخطيط الأوسع للمواد الخام المرتبط باتساق المعالجة وتصميم التركيبة.
أخطاء التقييم الشائعة التي تؤدي إلى الاختيار الخاطئ
أحد الأخطاء الشائعة هو افتراض أن الحبيبات هي دائمًا الخيار الأعلى مستوى. فهي غالبًا أسهل في المناولة، لكن ذلك لا يعني تلقائيًا أنها الأنسب لخط صُمم حول اندماج المسحوق. فإذا كان نظام البثق وروتين المشغلين واستراتيجية الإضافات محسّنة بالفعل للمسحوق، فقد يؤدي فرض التحول إلى الحبيبات إلى أعمال تكييف غير ضرورية.
ومن الأخطاء الأخرى تقييم المسحوق استنادًا فقط إلى مشكلات نظام سيئ التصميم للتعامل مع المسحوق. فإذا كانت الجسور والغبار وانقطاعات التغذية تحدث بسبب تصميم القادوس، أو إعداد النقل، أو عدم اتساق الخلط الأولي، فقد يتم إلقاء اللوم على شكل المادة بينما تكون المشكلة الحقيقية في النظام.
والخطأ الثالث هو نسيان متطلبات المراحل اللاحقة. فقد تركز بعض العمليات بشدة على سهولة التغذية، لكنها تتجاهل ما إذا كان سلوك المصهور يدعم تشطيب السطح، والتحكم في الأبعاد، وسرعة تغيير المواد. وينبغي تقييم شكل المادة عبر العملية بأكملها، لا عند نقطة التحميل فقط.
إذن، أي شكل هو الأنسب؟
إذا كانت أولويتك هي سهولة نقل المواد، ونظافة المناولة، والتغذية الأكثر قابلية للتنبؤ في ظروف المصنع العادية، فغالبًا ما تقدم الحبيبات حجة أقوى. فهي تميل إلى ملاءمة العمليات التي ترغب في إنتاج روتيني مستقر مع عدد أقل من تعقيدات المناولة واعتماد أقل على إدارة سلوك تدفق المسحوق بدقة.
أما إذا كانت أولويتك هي مرونة التركيبة، والخلط الجاف المباشر، والحفاظ على عملية بُنيت أصلًا حول اندماج المسحوق، فقد يظل المسحوق هو الخيار العملي أكثر. وفي هذه الحالة، لا تقتصر قيمته على سهولة الاستخدام، بل تشمل القدرة على تكييف المركب بصورة أقرب إلى احتياجات الخط.
بالنسبة إلى العديد من المقيمين، لا تكمن الإجابة الحقيقية في عبارة «الحبيبات مقابل المسحوق» بصورة مجردة، بل في السؤال التالي: «أي شكل يزيل القيد الأكبر في عملية البثق المحددة هذه؟». فإذا كان القيد الرئيسي يكمن في التخزين والنقل والتغذية، فإن الحبيبات تستحق اهتمامًا جديًا. وإذا كان القيد الرئيسي يكمن في حرية الخلط والتحكم في الاندماج، فقد يظل المسحوق هو المسار الصحيح.
عادةً ما يأتي القرار الأكثر موثوقية من مواءمة شكل المادة مع نقطة الضعف في الخط بدلًا من حالته المثالية. فنادرًا ما يحدث البثق في ظروف مثالية. وغالبًا ما يكون شكل المادة الأفضل هو الذي يحافظ على استقرار العملية عندما تكون الوردية مزدحمة، والظروف المحيطة أقل من المثالية، والمعدات مطالبة بالعمل بصورة طبيعية لا كما في تجربة مختبرية.
ولهذا السبب غالبًا ما يتم اختيار حبيبات PVC من أجل البساطة التشغيلية، بينما يظل المسحوق ذا قيمة عندما يكون تخصيص العملية أمرًا محوريًا. ولا يوجد أي من الشكلين أفضل على نحو مطلق. فالخيار الأنسب هو الذي يتوافق مع طريقة تشغيل الخط فعليًا، وطريقة مناولة المادة فعليًا، ومقدار التعديل الذي يمكن للعملية دعمه بصورة واقعية بمرور الوقت.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.