

عيوب قولبة حبيبات PVC: الأسباب الشائعة والحلول العملية
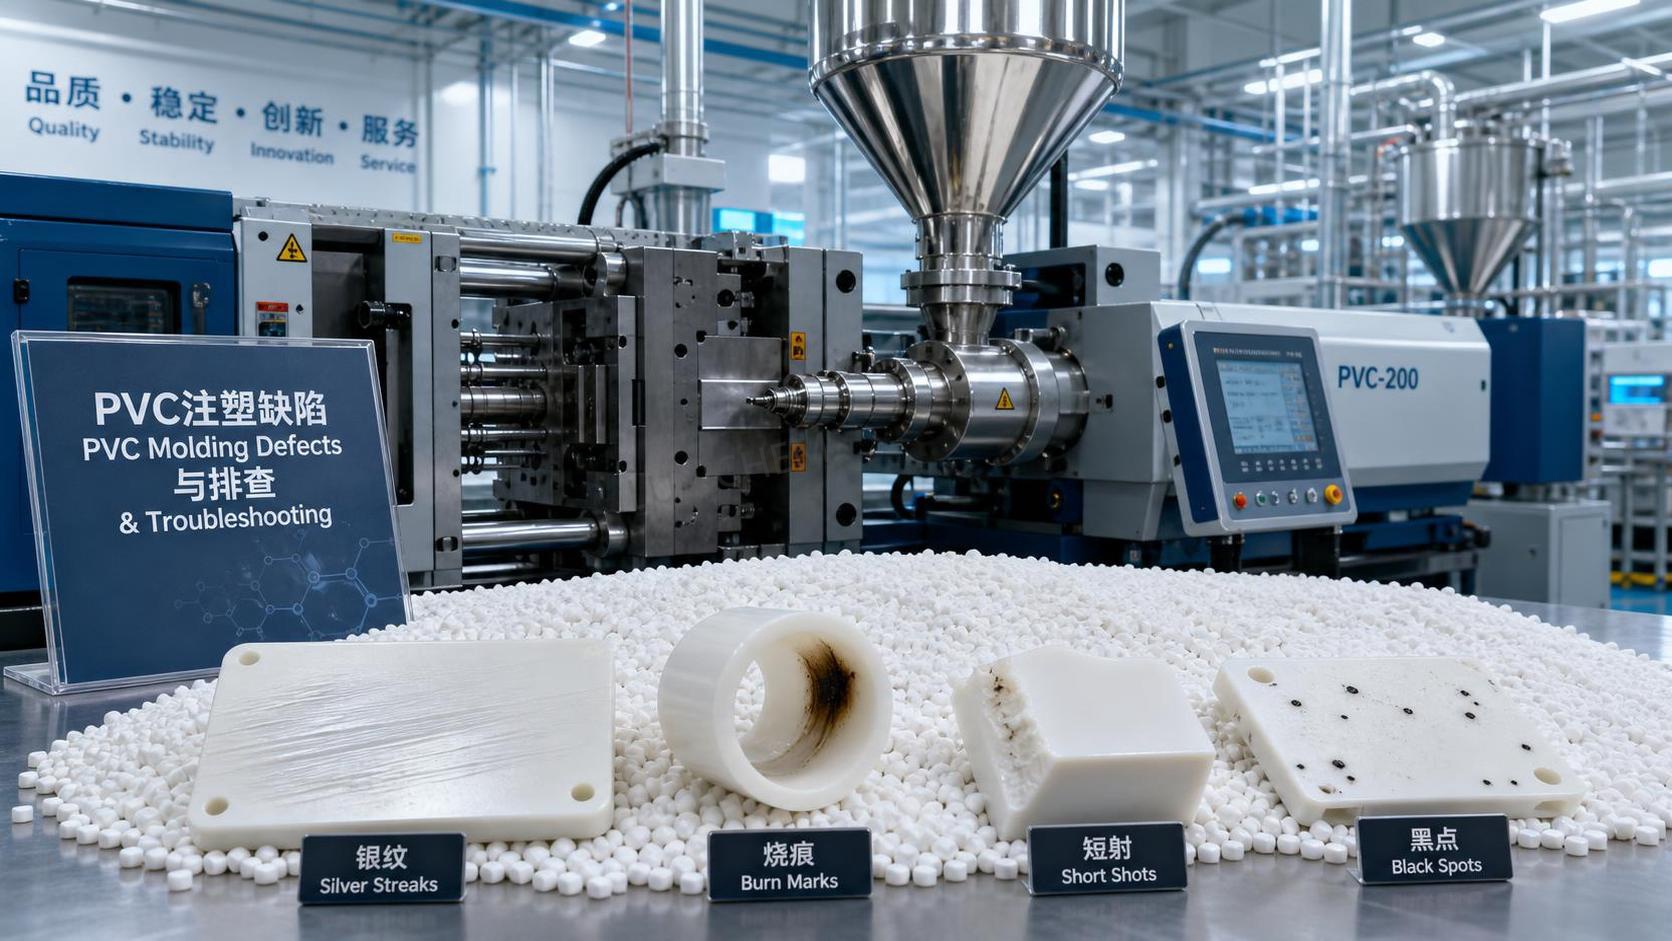
ابدأ بنمط العيب الظاهر على الجزء المصبوب، ثم اعمل بشكل عكسي من خلال حالة المادة، وسجل درجات الحرارة، وسلوك الضغط، وتوازن التبريد، ومدة بقاء المادة في اللولب. مع حبيبات PVC، غالبًا ما تنتج العيوب المرئية عن عدم تطابق بسيط بين سلوك التركيبة وإعدادات الآلة، وليس عن نقطة فشل واحدة. إذا تغير السطح والأبعاد والإحساس الميكانيكي في الوقت نفسه، فقد تكون المشكلة في مرحلة سابقة، مثل التجفيف أو اتساق الخلط أو التلوث أو اختلاف الدفعة. أما إذا تغيرت خاصية واحدة فقط، مثل اللمعان أو احمرار البوابة أو الانكماش أو علامات الاحتراق، فعادةً ما يكون السبب أكثر موضعية.
يُعد PVC أقل تسامحًا من العديد من اللدائن الحرارية العامة، لأن الاستقرار الحراري وتوازن مواد التشحيم والحساسية للقص تؤثر مباشرةً في حالة المصهور. في استكشاف الأعطال عمليًا، فإن افتراض أن أي عيب ناتج فقط عن تلف القالب أو فقط عن جودة المادة الخام يؤدي عادةً إلى التأخير. وتعتمد النتيجة المستقرة على تفاعل الراتنج والمواد المضافة وحالة الآلة وتصميم القالب أو القالب المسحوب وطريقة التعامل مع حبيبات PVC قبل دخولها إلى الأسطوانة.
خطوط السطح وتغير اللون والعلامات الشبيهة بالاحتراق
عند ظهور خطوط داكنة أو اصفرار أو خطوط بنية أو احتراق موضعي، ينبغي أن يكون الاشتباه الأول هو التحلل الحراري. يمكن أن يتحلل PVC إذا أصبحت درجة حرارة المصهور مرتفعة جدًا، أو إذا طال وقت المكوث، أو إذا احتجزت مناطق راكدة المادة داخل الأسطوانة أو الفوهة أو قناة الجريان الساخنة أو الزوايا الميتة لمسار التدفق. كما قد تترك الآلة التي كانت تشغل بوليمرًا آخر في وقت سابق بقايا متحللة تنفصل أثناء الإنتاج.
افحص ملف درجات الحرارة الكامل بدلًا من إعداد واحد للأسطوانة. فقد تؤدي درجة حرارة معتدلة للأسطوانة إلى إنتاج حرارة مفرطة في المصهور إذا كانت سرعة اللولب عالية أو كان الضغط الخلفي مفرطًا أو كان تآكل اللولب والأسطوانة يزيد القص بطريقة غير متساوية. وفي بعض الحالات، يؤدي انسداد فتحة التهوية أو التصاق صمام عدم الرجوع أو وجود تضييق جزئي في الفوهة إلى رفع الحرارة موضعيًا وإنشاء نمط احتراق متكرر. إذا ظهر العيب على فواصل حقن منتظمة، فقد تكون المادة المتحللة المحبوسة تخرج من جيب راكد.
ينبغي أن يبدأ الإجراء التصحيحي بالتطهير المنضبط وفحص مناطق احتجاز المادة المحتملة. وإذا سمحت العملية، فاخفض درجات حرارة الجزء الخلفي والأوسط من الأسطوانة قليلًا، وقلل سرعة اللولب، واختصر مدة المكوث من خلال مواءمة حجم اللقطة بشكل أدق مع سعة الأسطوانة. تجنب ترك حبيبات PVC الساخنة داخل الأسطوانة أثناء فترات التوقف الطويلة. وإذا كان لا بد من إيقاف الخط، فعادةً ما يكون إجراء إيقاف التشغيل مع خفض درجة الحرارة أكثر أمانًا من إبقاء المادة عند درجة حرارة المعالجة. كما قد تشير علامات الاحتراق قرب نهاية الملء إلى هواء محبوس في تجويف القالب؛ لذلك يجب مراجعة عمق فتحات التهوية ونظافتها وسرعة الملء في القسم النهائي قبل إلقاء اللوم على المادة وحدها.
الخطوط الفضية والتشقق السطحي
غالبًا ما يظهر التشقق السطحي في أجزاء PVC على شكل خطوط فضية دقيقة تمتد من البوابة أو تتبع اتجاه التدفق. وقد تكون الرطوبة أحد الأسباب، ولكن لا ينبغي اعتبارها التفسير الوحيد مع حبيبات PVC. فالمتطايرات السطحية الناتجة عن المواد المضافة، أو التلوث ببوليمرات غير متوافقة، أو بقايا سوائل التنظيف في مسار القادوس، أو غازات التحلل الناتجة عن ارتفاع حرارة PVC، يمكن أن تنتج مظهرًا مشابهًا.
إذا بدأت الخطوط بعد إدخال دفعة جديدة، فقارن الكثافة الظاهرية وتوزيع أحجام الحبيبات وسلوك التغذية عند عنق التغذية. فقد تؤدي التغذية غير المنتظمة إلى تلدين غير مستقر وانبعاث متقطع للغاز. كما قد تحمل المادة المخزنة في ظروف رطبة رطوبة سطحية، خصوصًا إذا فُتحت الأكياس واستُخدمت جزئيًا لفترات طويلة. وقد يعيد هواء النقل غير المتحكم فيه جيدًا إدخال الرطوبة أو الغبار. ويشير تراكم المسحوق الناعم حول عنق التغذية أحيانًا إلى تآكل ناتج عن المناولة، وهو ما قد يؤثر في اتساق الانصهار.
تشمل الحلول العملية تنظيف القادوس وعنق التغذية وخطوط التحميل، وعزل أي مادة معاد طحنها مؤقتًا، والتأكد من عدم دخول راتنج غريب إلى مسار التغذية. وإذا اشتُبه في الرطوبة، فاستخدم فقط ظروف التجفيف المناسبة لمركب PVC الفعلي؛ إذ إن ارتفاع درجة حرارة التجفيف قد يكون ضارًا مثل عدم كفاية التجفيف. وغالبًا ما يؤدي خفض درجة حرارة المصهور قليلًا وتقليل القص القوي إلى تحسين الخطوط المرتبطة بالغاز. وإذا تركز العيب قرب البوابة، فقد تكون البوابة صغيرة جدًا أو مقيدة للغاية، مما يسبب ارتفاعًا موضعيًا في الحرارة أثناء الحقن.
اللقطات القصيرة والملء غير الكامل
عندما لا يمتلئ التجويف بالكامل، يكون رد الفعل الواضح غالبًا هو زيادة ضغط الحقن. وقد ينجح ذلك لبضع دورات، لكنه قد يخفي المشكلة الحقيقية. فقد ينتج الملء غير الكامل مع حبيبات PVC عن انخفاض درجة حرارة المصهور، أو التجمد المبكر عند مقطع رقيق، أو سوء التهوية، أو انخفاض حجم اللقطة الفعلي، أو اللزوجة الزائدة بسبب تغير التركيبة، أو تضيق مسار التدفق بسبب تراكم الرواسب.
ومن المفيد تحديد ما إذا كانت اللقطة القصيرة تتوقف دائمًا عند الموضع نفسه. إذا كان الأمر كذلك، فافحص تجانس درجة حرارة القالب، وسماكة الجدار الموضعية، والتهوية، والانسداد في مسار التدفق. أما إذا تغيرت نقطة التوقف من دورة إلى أخرى، فمن المرجح أن تكون المشكلة في عدم استقرار التغذية، أو عدم اتساق الوسادة، أو الانزلاق في وحدة الحقن، أو اختلاف تجانس المصهور. وقد يتسبب تآكل طرف اللولب أو صمام عدم الرجوع في عدم اتساق اللقطة من جزء إلى آخر، بما يشبه عيبًا في المادة.
- ارفع درجة حرارة المصهور بخطوات صغيرة فقط إذا كان هناك مجال قبل أن يصبح خطر التحلل كبيرًا.
- راجع مراحل سرعة الحقن. فقد يسمح الملء الأولي البطيء جدًا بتكون طبقة سطحية مبكرة، في حين قد يحبس الملف السريع جدًا الهواء ويترك نهاية الملء ضعيفة.
- قِس استقرار الوسادة الفعلي عبر عدة دورات بدلًا من الاعتماد على قيمة عرض واحدة.
- افحص المرشحات والفوهات والبوابات بحثًا عن انسداد جزئي، خصوصًا بعد تغيير اللون أو إعادة التشغيل.
إذا كانت الآلة قد توقفت مع وجود مادة ساخنة بداخلها، فقد تنتقل الأجزاء المتحللة أيضًا وتقيّد التدفق. وفي هذه الحالة، قد يؤدي تنظيف مسار التدفق إلى حل المشكلة بشكل أفضل من زيادة الضغط مرة أخرى.
ظهور الزوائد الوميضية دون تغيير واضح في القالب
لا تشير الزوائد الوميضية دائمًا إلى أن قوة التثبيت منخفضة فحسب. ففي PVC، قد تتكون الزوائد عندما تنخفض لزوجة المصهور بسبب ارتفاع درجة الحرارة أو تغير توازن مواد التشحيم أو بقاء المادة في الأسطوانة مدة طويلة بما يكفي لتغير سلوكها الريولوجي. وقد يبدأ خط فصل القالب الذي كان مقبولًا سابقًا في إظهار الزوائد بعد أن يؤدي التمدد الحراري إلى تغيير المحاذاة، أو بعد تلف مناطق التهوية وتحولها إلى مسارات تسرب.
انظر إلى موضع تشكل الزوائد. فالزوائد على خط الفصل حول المحيط بأكمله تشير إلى مشكلات في التثبيت أو التوازي. أما الزوائد قرب الحشوات أو دبابيس القذف أو مناطق الإغلاق المحلية فتشير إلى التآكل أو الحطام المحبوس أو ارتفاعات الضغط الموضعية. وإذا ازدادت الزوائد بعد رفع درجات حرارة الأسطوانة لحل مشكلة لقطة قصيرة، فقد يكون التعديل قد تجاوز الحد وأنتج مصهورًا أقل لزوجة يهرب بسهولة أكبر.
ينبغي أن يشمل العمل التصحيحي فحص حالة التثبيت، وتوازن قضبان الربط عند الاقتضاء، واستقرار القالب، ووجود التلوث على أسطح الإغلاق. ثم قارن الطلب الأقصى للتجويف بسرعة الملء وملف الضغط اللاحق. وفي بعض الأحيان، يؤدي خفض بسيط لنقطة التحويل أو ضغط التثبيت إلى استقرار الحافة دون التسبب في نقص الملء. وإذا كانت الآلة تعالج مكوّنًا مساعدًا مسترطبًا في مكان آخر من الخط، فاحرص على عزله بالكامل؛ إذ يمكن للتلوث المتبادل أن يغير سلوك المصهور بطريقة تبدو كأنها تآكل في أدوات القالب.
علامات الانكماش والفراغات والمقاطع اللينة
ترتبط علامات الانكماش عادةً بالمقاطع السميكة التي تبرد ببطء وتنكمش بعد تصلب الجلد الخارجي. وفي قولبة PVC الصلب، قد تظهر الانكماشات بسهولة أكبر عندما تكون نسب الأضلاع إلى الجدار كبيرة جدًا، أو ينقطع ضغط التعبئة في وقت مبكر جدًا، أو يكون تبريد القالب غير متساوٍ. وقد تتكون الفراغات الداخلية عندما يتجمد السطح قبل تعبئة القلب بشكل كافٍ. وفي بعض الأجزاء، لا تكون العلامة الأولى انخفاضًا مرئيًا، بل ملمسًا لينًا بشكل غير متوقع حول النتوءات أو المناطق المقواة.
قبل تعديل الضغط، تحقق مما إذا كانت البوابة تبقى مفتوحة مدة كافية لتحقيق التعبئة الفعالة. فإذا أُغلقت البوابة مبكرًا جدًا، فلن يفيد تمديد زمن التثبيت. وقد تؤدي درجة حرارة القالب المنخفضة جدًا إلى تجمد البوابة سريعًا، بينما قد تحد درجة حرارة المصهور المنخفضة جدًا من التدفق إلى المقاطع السميكة. وعلى العكس، يمكن أن تزيد درجة حرارة المصهور المفرطة من سلوك الانكماش الكلي وتشوه نافذة التعبئة.
عندما لا يكون من الممكن إعادة التصميم، فإن استقرار العملية يعني عادةً موازنة درجة حرارة المصهور ودرجة حرارة القالب وضغط التثبيت وزمنه حول نقطة تجمد البوابة الفعلية. وقد يؤدي انسداد قناة المياه أو الترسبات داخل خطوط التبريد أو سوء التلامس الحراري عند إحدى حشوات القالب إلى إنشاء انكماشات موضعية تُنسب خطأً إلى دفعة جديدة من حبيبات PVC. وغالبًا ما تكون صيانة دوائر التبريد أكثر فعالية من تغيير ورقة إعدادات المادة بشكل متكرر.
الالتواء والتقوس والانحراف الأبعادي
غالبًا ما ينتج الالتواء عن التبريد غير المتساوي أو إجهاد التوجيه أو اختلاف الانكماش بين المقاطع ذات السماكات المختلفة. وتكون أجزاء PVC ذات الامتدادات المسطحة الطويلة أو الأضلاع غير المتماثلة أو الانتقالات المختلطة في الجدار حساسة بشكل خاص. وإذا كان أحد جانبي القالب أكثر سخونة بسبب انسداد التبريد أو سوء التلامس، فقد يخرج الجزء من الأداة بمظهر مقبول ثم يتشوه لاحقًا أثناء التبريد اللاحق.
وقد ينتج الانحراف الأبعادي خلال فترة العمل أيضًا عن ظروف محيطة غير مستقرة حول القالب، أو عدم اتساق التحكم في درجة حرارة القالب، أو تغير دورات الآلة ببضع ثوانٍ في كل مرة. ومن الأخطاء الشائعة في أعمال الخدمة التركيز على الأبعاد النهائية دون فحص درجة حرارة القذف. فقد تبدو الأجزاء التي تُقاس بعد القذف مباشرة غير متسقة، بينما تكون المشكلة الحقيقية هي عدم كفاية الاستقرار الحراري قبل الفحص.
تشمل التعديلات التي قد تساعد تقليل التوجيه من خلال ضبط سرعة الملء في المقاطع الرقيقة، وتحسين تماثل التبريد، ومراجعة ما إذا كانت التعبئة تسبب إجهادًا من جانب واحد. وإذا كان القالب يستخدم حشوات ذات موصلية حرارية مختلفة جدًا، فقد تتطلب الهندسة الموضعية تحكمًا مستقلًا في درجة الحرارة بدلًا من إعداد دائرة واحدة. كما يمكن أن يؤدي تغير المركب مع استجابة مختلفة لمواد التشحيم إلى تغيير سلوك التحرير ونمط الانكماش بعد القالب.
في بعض المصانع، تُخزن المجففات أو المواد الكيميائية المجففة القريبة، بما في ذلك مواد مثلخامس أكسيد الفوسفور CAS#1314-56-3، في منطقة المستودع نفسها التي توجد فيها إضافات البوليمر. وحتى دون استخدامها مباشرةً في قولبة PVC، فإن سوء فصل المواد شديدة التفاعل مع الرطوبة أو المواد التي تتكون منها الأتربة قد يعقد أعمال النظافة ومكافحة التلوث حول منطقة تجهيز المواد الخام.
الهشاشة والتشقق وضعف مقاومة الصدمات
إذا كانت الأجزاء المصبوبة تنكسر بسهولة شديدة أو تظهر بها تشققات عند الحواف أثناء التشذيب، فقد يكمن السبب في التحلل أو الإجهاد الداخلي المفرط أو عدم كفاية الاندماج أو التلوث أو نافذة معالجة غير مناسبة للمركب. ولا تُظهر أجزاء PVC الهشة دائمًا علامات احتراق واضحة. فقد يبدو الجزء نظيفًا، لكنه يكون قد فقد المتانة لأن المصهور تعرض لتاريخ حراري ضار.
يمكن لأسطح القالب الباردة أن تزيد الإجهاد المتجمد، خصوصًا في الزوايا الحادة أو حول البوابات. وقد تؤدي التعبئة المفرطة إلى تفاقم التشقق حول الحشوات وخطوط اللحام. وينبغي التحقق من نسبة المادة المعاد طحنها، عند استخدامها، مقابل قدرة المركب على تحملها، لأن التعرض الحراري المتكرر قد يغير الأداء. كما يمكن أن يؤدي تشتت المواد المضافة غير المتسق إلى إنشاء مناطق ضعف موضعية تشبه الضرر الميكانيكي الناتج عن المناولة.
يتمثل النهج العملي في مقارنة موضع الكسر ومظهره. فالتشققات عند خطوط اللحام تشير إلى اندماج ضعيف أو هواء محبوس. والتشققات قرب البوابات تشير إلى التوجيه أو التعبئة المفرطة. أما الفشل الهش العشوائي في جميع أنحاء الجزء فقد يدل على ضرر حراري أوسع أو تلوث. وإذا أعاد تعديل صغير في العملية إحساس مقاومة الصدمات، فقد تكون المشكلة مرتبطة بالمعالجة؛ وإذا لم يحدث ذلك، فقد تساعد عينات الاحتفاظ من الدفعات السابقة على فصل تأثيرات الآلة عن تغيرات المادة الخام.
النقاط السوداء والمواد الهلامية والجسيمات غير المنصهرة
تشير النقاط السوداء عادةً إلى بقايا متحللة، ولكن قد تنتج المواد الهلامية والجسيمات الصلبة عن عدم كفاية الانصهار أو سوء الخلط أو التلوث أو تكتل المواد المضافة. ومع حبيبات PVC، قد تظهر الجسيمات غير المنصهرة عندما تكون درجات حرارة الأسطوانة غير متساوية، أو لا يكون تصميم اللولب مناسبًا للتركيبة، أو يكون معدل الإنتاج مرتفعًا جدًا لتحقيق تلدين مستقر. وقد تعني الزيادة المفاجئة بعد الصيانة أن سخانات الأسطوانة أعيد تركيبها بشكل غير صحيح أو أن قراءات المزدوج الحراري غير دقيقة.
كما ينبغي فحص معدات نقل المواد. فقد يظهر الغبار والبرادة المعدنية الناتجة عن تآكل وحدات التحميل وشظايا التغليف وبقايا المركبات السابقة على شكل عيوب مرئية. وإذا ظهرت النقاط السوداء أساسًا بعد بدء التشغيل، فغالبًا ما تكون ممارسات التنظيف والتطهير موضع اشتباه أقوى من الدفعة الحالية نفسها. أما إذا استمرت طوال التشغيل، فافحص اللولب وصمام عدم الرجوع ومقعد الفوهة وأي مشعبات لقنوات الجريان الساخنة بحثًا عن المناطق الميتة.
يحتفظ بعض المعالجين بمواد كيميائية قوية مزيلة للماء مثلخامس أكسيد الفوسفور CAS#1314-56-3 ضمن مخزون كيميائي أوسع. وتتمثل الصلة الرئيسية هنا بشكل غير مباشر في أهمية الانضباط في التخزين. وينبغي إبقاء المساحيق الدقيقة التفاعلية منفصلة تمامًا عن المواد الخام البوليمرية والحاويات المفتوحة ومناضد الصيانة لتقليل احتمال دخول الجسيمات الغريبة.
متى يُرجح ألا تكون المشكلة في المادة الخام
غالبًا ما تُنسب عدة مشكلات متكررة إلى جودة الراتنج، رغم أن حالة الآلة هي العامل الرئيسي. فحلقات الأسطوانة ذات الدورة السيئة، والمزدوج الحراري المنحرف، والاستجابة الهيدروليكية غير المتسقة، وقنوات التبريد المسدودة، وريش اللولب المتآكلة، وصمامات عدم الرجوع المتسربة، يمكن أن تنتج جميعها أعراضًا تحاكي عدم استقرار حبيبات PVC. ويُعد اختفاء العيب بعد نقل القالب إلى آلة أخرى مؤشرًا قويًا على ضرورة فحص المعدات الأصلية بمزيد من الدقة.
ولا تزال عملية النقل والتخزين مهمة. فقد تغير الأكياس الممزقة والتعرض الطويل للحرارة والتعامل مع دفعات مختلطة وتلوث القادوس سلوك المادة قبل بدء المعالجة. لكن تغيير المادة بسرعة كبيرة قد يؤدي إلى فقدان إمكانية التتبع. وعادةً ما يكون من الأفضل عزل متغير واحد في كل مرة: الآلة نفسها مع المادة المحتفظ بها، ثم المادة نفسها على آلة أخرى، ثم إجراء تغييرات مضبوطة في درجة الحرارة أو السرعة. ويؤدي هذا التسلسل إلى تضييق نطاق السبب دون خلق حالة جديدة من عدم اليقين.
عندما يبدأ جزء PVC المصبوب في الفشل بصريًا أو أبعاديًا، يكون المسار الأسرع عادةً هو إجراء مقارنة منهجية بين الإعدادات الحالية وسلوك الآلة الفعلي وسجل المناولة الحديث للمادة. ويمكن تقليل معظم العيوب بمجرد ربط المشكلة بالتاريخ الحراري أو تولد الغاز أو تقييد التدفق أو اختلال التعبئة أو التلوث، بدلًا من التعامل مع كل عرض على أنه مشكلة منفصلة.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.