

معايير اختيار مورّد LDPE: شفافية الفيلم، ودرجة حرارة بدء اللحام، وأداء الالتصاق الساخن لخطوط التعبئة والتغليف
إن اختيار مورّد LDPE المناسب لا يقتصر على مقارنة نشرات البيانات فحسب، بل يتعلق بمواءمة سلوك الراتنج مع الحقائق المادية لخط التعبئة لديك. إن شفافية الفيلم، ودرجة حرارة بدء اللحام (SIT)، وأداء التماسك الساخن هي معلمات مترابطة؛ إذ إن تحسين أحدها دون مراعاة الأخرى غالبًا ما يؤدي إلى مفاضلات تظهر في شكل سرعات خط أبطأ، أو زيادة معدلات الرفض، أو تراجع العمر التخزيني. فعلى سبيل المثال، قد يُظهر راتنج ذو شفافية ممتازة نطاقات SIT ضيقة، مما يتطلب تحكمًا دقيقًا في درجة الحرارة لا تستطيع قضبان اللحام القديمة الحفاظ عليه باستمرار. وبالمثل، فإن قوة التماسك الساخن العالية عند درجات الحرارة المنخفضة قد تخفي تجانسًا ضعيفًا للمصهور، مما يؤدي إلى عدم اتساق سلامة اللحام بعد التدوير الحراري أثناء التوزيع.
شفافية الفيلم: ما وراء قياسات الضبابية
تُقاس الشفافية عادةً بالضبابية (%)، لكن هذه القيمة وحدها لا توضّح كيفية تفاعل الضوء مع السمات البنيوية الدقيقة المتشكلة أثناء البثق والتبريد. تميل راتنجات LDPE ذات التوزيع الأوسع للأوزان الجزيئية (MWD) إلى إنتاج أفلام ذات ضبابية أقل، لكنها تولّد أيضًا جسيمات جل أكثر تحت القص العالي، خاصة عند معالجتها عبر قوالب ذات فجوة ضيقة. تشتت هذه الجلات الضوء بصورة غير منتظمة، مسببةً عتامة موضعية لا تُكتشف في اختبارات الضبابية القياسية ASTM D1003. والأهم من ذلك، أن هذه الجلات تعمل كمراكز لتركيز الإجهاد أثناء عمليات التشكيل-الملء-اللحام العمودية (VFFS)، مما يزيد خطر تمزق الفيلم عند طيات الزوايا أو أثناء تعبئة الأكياس عالية السرعة. إن الموردين الذين يبلّغون فقط عن متوسط قيم الضبابية، دون الإفصاح عن عدد الجلات لكل متر مربع عند تكبير 5×، يقدمون رؤية غير مكتملة. ويتطلب اتساق الشفافية الحقيقي تحكمًا دقيقًا في إزالة بقايا المحفز والتاريخ الحراري بعد البلمرة، وكلاهما يؤثر في توزيع حجم البلورات الدقيقة وشفافية الطور غير المتبلور.
درجة حرارة بدء اللحام (SIT): عامل التحكم في سرعة الخط
تحدد SIT أدنى درجة حرارة يتكون عندها لحام وظيفي تحت زمن مكوث وضغط محددين. وبينما يذكر العديد من الموردين قيم SIT المقاسة على أجهزة لحام حراري مخبرية باستخدام زمن مكوث قدره 0.2 ثانية، تعمل ماكينات VFFS الفعلية بأزمنة مكوث تتراوح بين 0.08–0.15 ثانية، أي أقل من نصف ظروف المختبر. عند هذه السرعات، قد يتطلب راتنج مصنف بدرجة SIT تبلغ 105°C في المختبر درجة 118°C على الخط لتحقيق الحد الأدنى من قوة التقشير البالغة 1.2 N/15 mm. ينشأ هذا التفاوت من عدم كفاية حركة سلاسل البوليمر خلال التلامس فائق القِصر. توفر الراتنجات المصممة بكثافة متحكم بها للتفرع قصير السلسلة (SCB) ترجمة أكثر قابلية للتنبؤ لـSIT، لأن SCB يتحكم في لزوجة المصهور بالقرب من نقطة انصهار البلورات. فعدد الفروع القليل جدًا يرفع SIT، بينما يقلل العدد الكبير جدًا القوة التماسكية. ويتيح التوازن الأمثل تكوين اللحام فوق بداية اضطراب البلورات مباشرةً، أي عادةً 5–8°C فوق ذروة نقطة الانصهار المقاسة بـDSC، وليس دونها.
أداء التماسك الساخن: ليس القوة فقط، بل التماسك المعتمد على الزمن
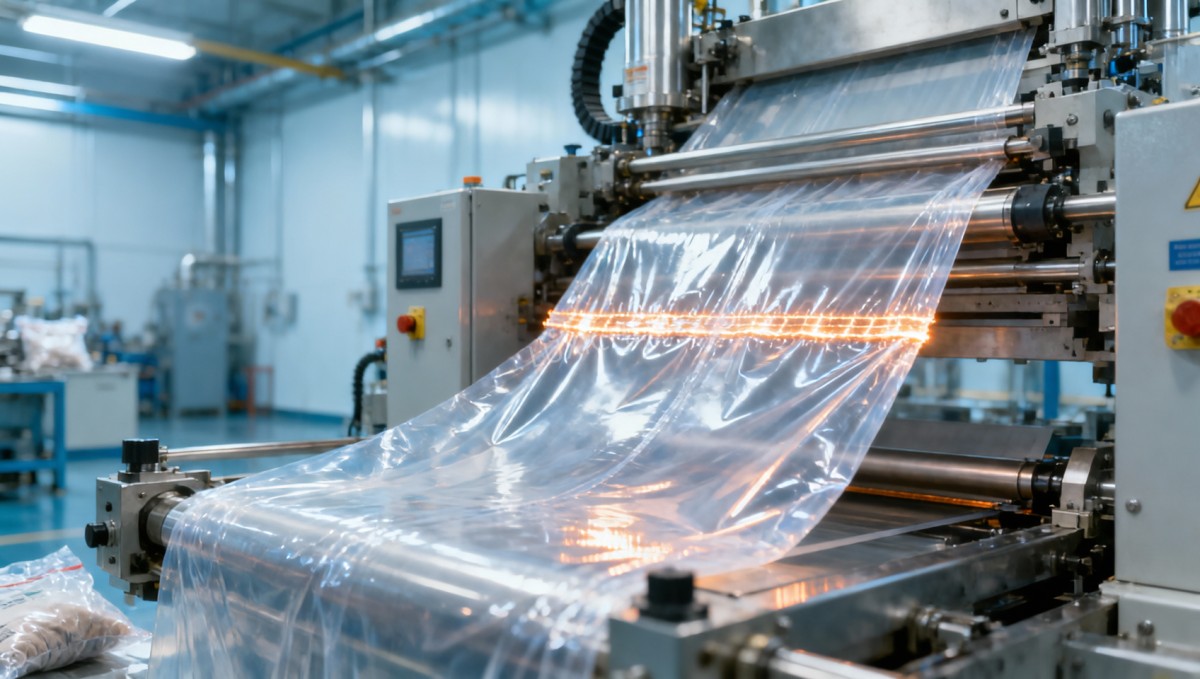
التماسك الساخن هو القوة اللازمة لفصل طبقتين من الفيلم تم لحامهما حديثًا بينما لا تزالان فوق درجة حرارة التصلب. لكن أرقام القوة الخام مضللة؛ فما يهم هو *شكل* منحنى التماسك الساخن مقابل درجة الحرارة. إن راتنجًا يبلغ ذروة التماسك الساخن عند 110°C لكنه ينخفض بسرعة فوق 115°C سيفشل أثناء الارتفاعات الحرارية القصيرة الناتجة عن تقلبات البيئة المحيطة أو القرب من السخانات اللاحقة. وعلى العكس، فإن راتنجًا يبلغ ذروته عند 102°C مع هضبة واسعة حتى 120°C يوفر هامش تشغيل أوسع. ويرتبط هذا السلوك ارتباطًا قويًا بمحتوى التفرع طويل السلسلة (LCB). يزيد LCB مرونة المصهور، مؤخرًا انزلاق السلاسل خلال مرحلة التبريد المبكرة، وبالتالي يطيل نافذة درجة الحرارة التي يظل فيها التشابك البيني فعالًا. ومع ذلك، فإن الزيادة المفرطة في LCB ترفع خطر تكسّر المصهور أثناء البثق عالي الإنتاجية، لذا يجب على الموردين معايرة LCB بدقة وفقًا لهندسة القالب وأهداف الإنتاجية.
ومن الأهمية بمكان أن التماسك الساخن ليس مستقلاً عن سماكة الفيلم. فعند 40 µm، تُظهر معظم راتنجات LDPE تماسكًا ساخنًا قابلًا للاستخدام بين 95–118°C. أما عند 25 µm، وهو أمر شائع بشكل متزايد لتخفيف الوزن، فقد يفقد الراتنج نفسه التماسك الساخن القابل للقياس فوق 107°C بسبب التبريد التوصيلي الأسرع وانخفاض حجم المصهور عند الواجهة. وهذا يعني أن مواصفات SIT والتماسك الساخن يجب التحقق منها عند السماكة المستهدفة، لا استقراءها من بيانات الأفلام الأكثر سماكة.
التفاعلات التي تؤثر في التكلفة الفعلية
يظهر تأثير التكلفة عند تقاطع المعلمات. لنفترض خط تعبئة يعمل بسرعة 220 كيسًا/دقيقة باستخدام فيلم بسماكة 35 µm. إذا تم تحديد SIT بشكل خاطئ بمقدار +3°C، يعوض المشغلون ذلك برفع درجة حرارة فكوك اللحام، مما يزيد استهلاك الطاقة بنحو ~7% ويسرّع تآكل الفكوك. وفي الوقت نفسه، إذا انخفض التماسك الساخن بشكل حاد فوق 112°C، فإن درجات الحرارة الأعلى هذه تسبب ضعفًا مبكرًا في اللحام قبل أن تعمل مراوح التبريد على تثبيت الفيلم، مما يرفع الهدر من 0.8% إلى 2.3%. وتترجم هذه الزيادة البالغة 1.5% إلى 4.2 طن من الفيلم المهدور سنويًا على خط واحد. وفي الوقت ذاته، تؤدي مشكلات الشفافية التي تفرض فحصًا ثانويًا إلى إضافة تكلفة عمالة وتأخير جدولة الشحنات، مما يقوض ميزة التكلفة ذاتها المنشودة عند اختيار المورد.
في سياقات التصنيع الكيميائي، حيث قد تغلف أفلام LDPE منتجات مثلحمض سداسي فلوروسيليسيك CAS#16961-83-4، تنطبق قيود إضافية. يتطلب هذا السائل شديد التآكل سلامة الحاجز حتى تحت إجهاد الانثناء البسيط. وهنا، يصبح احتفاظ التماسك الساخن بعد التعرض لآثار من الأبخرة الحمضية أمرًا حاسمًا. تحسن الراتنجات التي تتضمن كومونومرات قطبية (مثل أسيتات الفينيل) الالتصاق بالطبقات الممعدنة، لكنها قد تقلل الكارهية للماء، مما قد يؤثر في حاجز الرطوبة عند استخدامها في الصفائح متعددة الطبقات لمثل هذه التطبيقات.
التحقق بما يتجاوز الشهادات
اطلب من الموردين منحنيات تماسك ساخن خاصة بكل دفعة، وليس قيم الذروة فقط، وتأكد من أن الاختبار استخدم سماكات أفلام فعلية بمواصفات الإنتاج وضغوط لحام فعلية. اطلب التحقق من SIT على معدات تحاكي زمن المكوث لديك، وليس بيانات مخبرية عامة. بالنسبة للشفافية، اطلب أعداد الجلات لكل 100 cm² عند تكبير 5× و10×، إلى جانب قياسات الضبابية واللمعان (60°). والأهم من ذلك، أصر على إجراء تجارب خطية جنبًا إلى جنب باستخدام معداتك الدقيقة، ومنتج التعبئة لديك، وملف السرعة الخاص بك، وليس مجرد تقييمات على نطاق المختبر. إن الاتساق بين الدفعات أهم من الأداء الأقصى في اختبار واحد. فالراتنج الذي يقدم 92% من أقصى شفافية نظرية و96% من استقرار التماسك الساخن المثالي عبر 12 شحنة متتالية، يخفض التكلفة الإجمالية للملكية بصورة أكثر موثوقية من راتنج يحقق 99% بصورة منفردة لكنه يتفاوت بمقدار ±5°C في SIT بين الدفعات.
في النهاية، يعتمد اختيار مورد LDPE على فهم كيفية انعكاس البنية الجزيئية في سلوك الماكينة، وليس فقط في المقاييس الموحدة. لا يقدم الشريك المناسب الراتنج فحسب، بل بيانات ذات صلة بالعملية تمت معايرتها وفقًا لمعداتك وسرعتك والمتطلبات المادية لمنتجك.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.