

كيف يؤثر محتوى الرطوبة في حبيبات PE على استقرار البثق
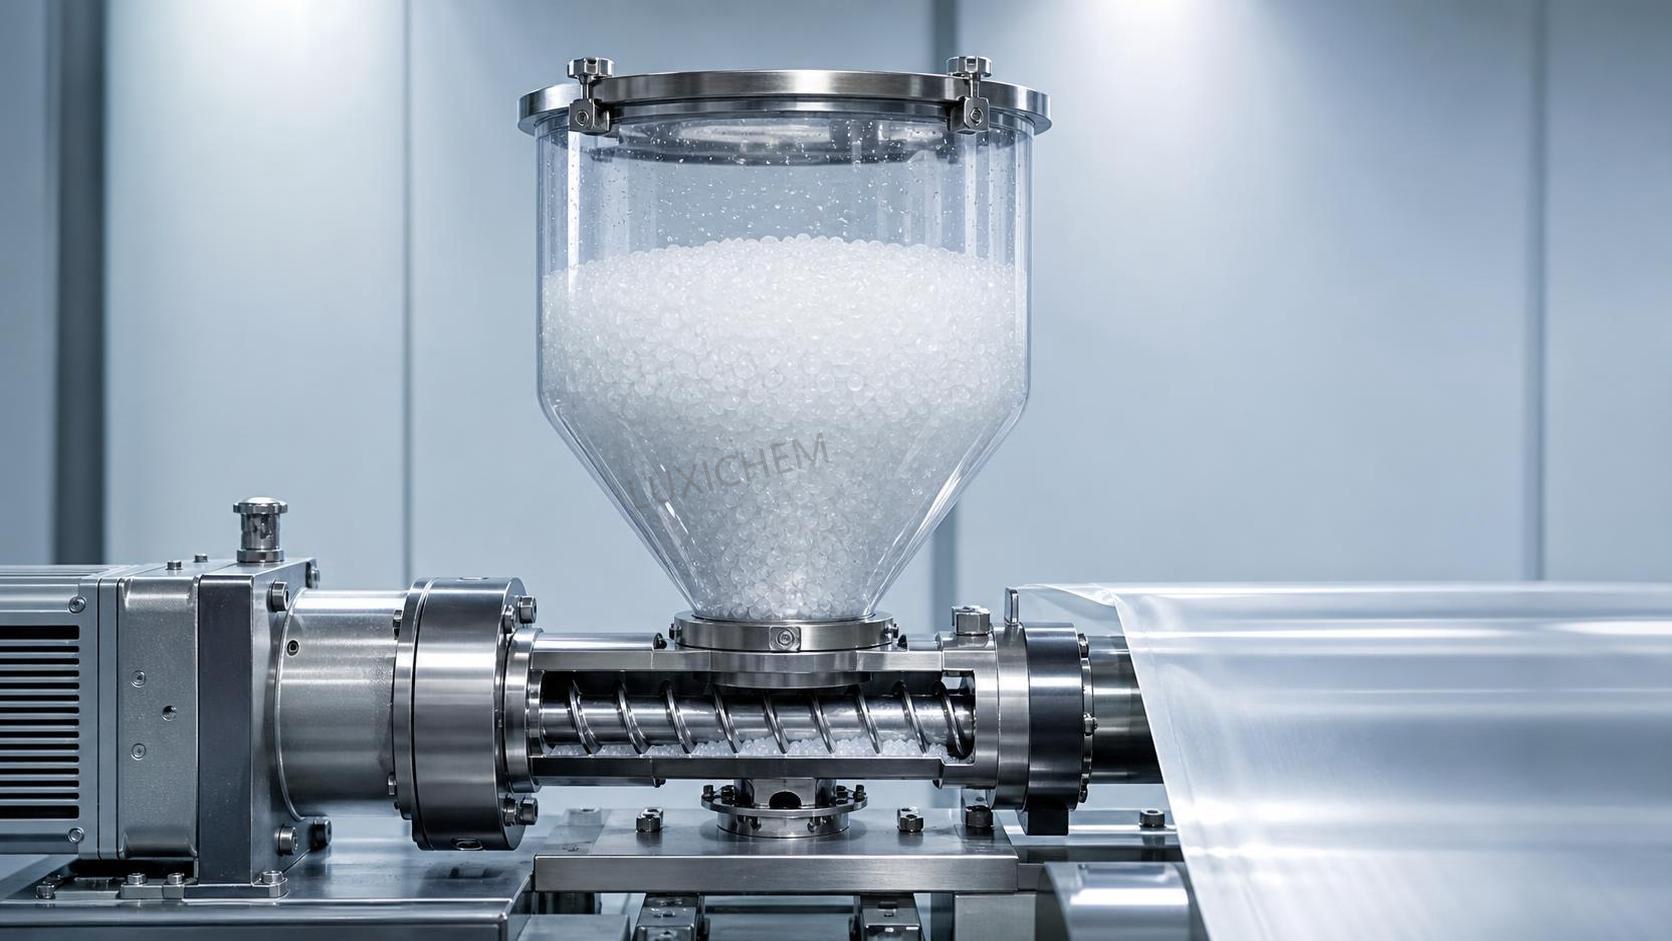
يمكن أن يبدو خط الإنتاج مستقراً خلال معظم فترة التشغيل، ثم يبدأ فجأة في إنتاج مادة ذات سطح خشن أو خطوط خفيفة أو فقاعات صغيرة أو مظهر غير متجانس عند القالب. في البداية، قد يكون من المغري إلقاء اللوم على منحنى درجات الحرارة أو سرعة اللولب أو حزمة الشاشات أو دفعة راتنج حديثة. ومع ذلك، ففي كثير من الحالات تبدأ المشكلة في وقت أبكر: إذ تعرضت حبيبات البولي إيثيلين للرطوبة أثناء التخزين أو النقل أو الخلط أو التغذية.
غالباً ما يوصف البولي إيثيلين بأنه مادة منخفضة الرطوبة وغير استرطابية، وقد يقود هذا الوصف إلى افتراض مكلف مفاده أن التجفيف والتحكم في الرطوبة ليسا مهمين أبداً. لا يمتص PE الماء بالطريقة نفسها التي تمتصه بها مواد مثل النايلون أو PET، لكن الماء قد يبقى على أسطح الحبيبات أو يتجمع داخل العبوات أو يدخل عبر هواء النقل أو يُحمل مع المواد المعاد طحنها والحشوات والماسترباتش الملون ومعدات المناولة الملوثة. وعندما يصل هذا الماء إلى نظام بثق ساخن، يمكن أن يعطل ظروف التشغيل التي تكون قابلة للتنبؤ في الظروف العادية.
عندما تتحول مشكلة رطوبة صغيرة إلى عملية بثق غير مستقرة
لننظر إلى حالة شائعة في أرضية الإنتاج. نُقلت الحبيبات من منطقة تخزين أبرد إلى منطقة معالجة أكثر دفئاً. فُتحت كيس في وقت سابق من اليوم وأعيد إغلاقه جزئياً. وتُرك غطاء القادوس مفتوحاً أثناء تغيير المادة. قد لا يبدو أي من هذه الأحداث خطيراً بمفرده. ومع ذلك، إذا لامست الحبيبات الباردة هواءً رطباً، فقد يتكون تكاثف على سطح الحبيبات أو داخل معدات النقل. وقد لا يكون الماء واضحاً، لا سيما عندما يكون موجوداً على شكل غشاء رقيق بدلاً من قطرات مرئية.
عند دخول المادة إلى الأسطوانة، يسخن الماء السطحي بسرعة. وقد يؤدي تكوّن البخار إلى اضطرابات متقطعة في الضغط، وقد يظهر ذلك على شكل فقاعات أو ثقوب دقيقة أو خطوط فضية أو خشونة أو تباين متقطع في الإنتاج. وفي بثق الأفلام والصفائح والأنابيب والطلاءات والبروفيلات، قد يختلف العيب الظاهر، لكن الشكوى الأساسية متشابهة: لم يعد الخط يعمل بصورة متسقة.
لا تقتصر المشكلة على جودة السطح. فقد يؤدي عدم الاستقرار المرتبط بالرطوبة إلى تعقيد بدء التشغيل، وجعل قرارات الضبط أقل موثوقية، وزيادة متطلبات التنظيف، وقيادة إلى تغييرات غير ضرورية في إعدادات الأسطوانة. وإذا كان السبب الفعلي هو مادة تغذية رطبة أو ظروف نقل رطبة، فإن رفع درجات الحرارة أو تغيير سرعة اللولب قد يخفي العرض مؤقتاً فقط. كما قد يخلق مشكلة ثانية بدفع المصهور إلى ظروف أقرب إلى التحلل.
لا يحتاج PE إلى “امتصاص” الماء لكي يكون للماء تأثير
التمييز المفيد هنا هو بين الرطوبة الممتصة والرطوبة الحرة. تقاوم حبيبات PE عموماً امتصاص الرطوبة، لكن الماء الحر يظل ماءً مؤثراً في العملية من منظور خط البثق. فقد يستقر على أسطح الحبيبات، أو ينحصر بينها، أو يدخل على هيئة تكاثف في الصناديق والخراطيم المرنة والناقلات الفراغية والقواديس وحاويات المواد المعاد طحنها.
وهذا مهم بشكل خاص عندما تتحرك المادة بشكل متكرر بين المناطق الداخلية والخارجية، أو عندما تتغير درجات حرارة التخزين بشدة، أو عندما تُفتح الأكياس وتُغلق عبر عدة ورديات. وتضيف الجسيمات الدقيقة تعقيداً آخر. إذ يمكن للغبار والدقائق والمواد المعاد طحنها الاحتفاظ بالرطوبة بسهولة أكبر من الحبيبات النظيفة والأكبر حجماً. وإذا احتوى الخليط على مركبات مملوءة أو إضافات، فقد لا يتطابق سلوك الرطوبة في نظام التغذية الكلي مع سلوك PE البكر وحده.
لذلك، لا ينبغي استخدام عبارة “PE لا يحتاج عادةً إلى التجفيف” بمعنى “يمكن تغذية المادة في أي حالة”. والقاعدة العملية الأفضل هي أن PE النظيف والجاف والمخزن بصورة صحيحة قد لا يحتاج إلى تجفيف روتيني، بينما ينبغي تقييم PE الذي تعرض لظروف تخزين أو مناولة غير مؤكدة قبل اعتباره جاهزاً للمعالجة.
اقرأ الأعراض بعناية قبل تغيير إعدادات الآلة
الرطوبة ليست سوى مصدر محتمل واحد لعيوب البثق. فالمراجعة المنضبطة تمنع الفريق من تجفيف المادة دون حاجة عندما يكون السبب الحقيقي هو التلوث أو سوء الخلط أو التغذية غير المستقرة أو تلف اللولب أو منحنى درجات حرارة غير مناسب. وغالباً ما يكون توقيت العيب ونمطه أكثر فائدة من مظهره وحده.
إذا بدأت الفقاعات أو علامات السطح بعد وقت قصير من فتح عبوة جديدة، أو بعد فترة تسليم ممطرة، أو بعد إعادة ملء القادوس، أو بعد التحول إلى المواد المعاد طحنها، فإن الرطوبة تستحق اهتماماً مبكراً. وإذا كانت المشكلة تتصاعد وتنخفض مع مستوى المادة في القادوس، فافحص مسار التغذية بدلاً من التركيز على القالب فقط. وإذا استمر العيب دون تغيير بعد إدخال مادة جافة تم التحقق منها، فقد يكون السبب في موضع آخر.
يمكن لسلوك الضغط أيضاً أن يقدم دلائل. فقد تسهم الرطوبة في عدم استقرار ضغط المصهور، لكن تغير الضغط ليس دليلاً على وجود الماء. ويمكن لتكوّن الجسور أو عدم اتساق الكثافة الظاهرية أو تآكل لولب التغذية أو تقلبات سرعة الساحب اللاحق أن تنتج قراءات مشابهة. والهدف ليس إصدار تشخيص سريع استناداً إلى إشارة واحدة، بل عزل المتغيرات بتسلسل يتجنب تغيير عدة ظروف في وقت واحد.
ابدأ بحالة المادة
افحص العبوة قبل النظر إلى إعدادات العملية. تحقق مما إذا كانت البطانات سليمة، وما إذا كانت الأكياس تحتوي على ثقوب، وما إذا كانت الحبيبات متكتلة، وما إذا كان هناك تكاثف ظاهر داخل العبوة أو حاوية النقل. وتستحق المواد المخزنة مباشرة على أرضية باردة أو بالقرب من باب خارجي أو في منطقة ذات تقلبات حرارية تدقيقاً إضافياً.
ثم افحص مسار التغذية. فالكيس الجاف لا يضمن أن تكون الحبيبات جافة عند فتحة الباثق. إذ يمكن لأنظمة النقل الفراغي أن تسحب الهواء الرطب مع المادة. وقد تحتفظ المرشحات والمستقبلات والخراطيم وداخل القادوس بالرطوبة بعد التنظيف أو الصيانة. كما ينبغي مراعاة الهواء المضغوط المستخدم حول مناولة المواد إذا كان يمكن أن يلامس الراتنج أو يدخل معدات النقل.
قد تكون المقارنة العملية أكثر إفادة من الافتراض. شغّل كمية مضبوطة من المادة من عبوة معروفة بسلامتها وتخزينها الصحيح، باستخدام مسار نقل نظيف ومغلق. حافظ على التركيبة وإعدادات الآلة الرئيسية دون تغيير. وإذا أصبح سلوك البثق أكثر استقراراً بشكل ملحوظ، تصبح سلسلة مناولة المواد موضع اشتباه أقوى. وإذا لم يحدث ذلك، فاستمر في التحقيق دون الجزم بأن الرطوبة كانت الحل.
الظروف التي تؤدي عادةً إلى دخول الماء
يُعد التكاثف أحد أكثر المصادر التي يتم تجاهلها. ويحدث عندما تكون الحبيبات أو العبوات أبرد من الهواء الرطب المحيط. وقد يؤدي إدخال المادة إلى غرفة المعالجة وفتحها فوراً إلى تعرضها للتكاثف، حتى لو غادرت المورد بحالة جيدة. ويمكن أن يقلل ترك المادة محكمة الإغلاق حتى تتعادل حرارياً مع البيئة المحلية قبل فتحها من هذا الخطر.
الأكياس المستخدمة جزئياً نقطة ضعف أخرى. فقد تحمي طيّ البطانة أو تغطية الحاوية بشكل غير محكم من الشوائب الكبيرة، لكنها قد لا تمنع تبادل الهواء الرطب. والنهج الأفضل هو إعادة إغلاق البطانة الداخلية بإحكام قدر الإمكان، وتحديد المادة المفتوحة، وتجنب الاحتفاظ بالمخزون المستخدم جزئياً لفترات طويلة في مناطق غير خاضعة للتحكم.
تحتاج المواد المعاد طحنها إلى اهتمام منفصل لأن تاريخها نادراً ما يكون بسيطاً مثل الحبيبات البكر. فقد تكون تعرضت أثناء التشذيب أو التجميع أو الطحن أو التخزين المؤقت. بالإضافة إلى ذلك، يمكن لمساحة السطح الأكبر الناتجة عن الدقائق أن تحتفظ بمزيد من التلوث والرطوبة السطحية. وقد يصبح تيار من المواد المعاد طحنها يعمل جيداً في الظروف الجافة مصدراً لعدم الاستقرار بعد التخزين السيئ أو التعرض للغسل بالماء أو البقاء لفترة طويلة في حاوية مفتوحة.
أثناء أعمال النظافة، تهم هوية المادة بقدر أهمية النظافة. أبقِ أدوات نقل PE والحاويات والملصقات مميزة عن المواد المستخدمة في أماكن أخرى من المصنع. وإذا كانت المواد الخام الكيميائية تُخزن أو تُناول في المستودع العام نفسه، فإن الفصل الواضح يساعد على منع الخلط وانتقال البقايا. على سبيل المثال، يجب أن يظل مرجع كتالوج مثلOlivetol CAS#500-66-3 مرتبطاً بعبوته المخصصة وتعليمات مناولته وتعريفه في المخزون، بدلاً من الخلط بينه وبين مواد تغذية البوليمر أو الإضافات.
استجابة مضبوطة عند الاشتباه في الرطوبة
أولاً، تجنب الاستجابة بإجراء زيادات واسعة في درجات الحرارة عبر الأسطوانة. فقد تجعل الحرارة الأعلى الأعراض المرتبطة بالبخار أكثر وضوحاً، وقد تغير سلوك المصهور بما يكفي لحجب المشكلة الأصلية. سجّل منحنى درجات الحرارة الحالي، وحالة القالب، وحالة حزمة الشاشات، وسرعة اللولب، والإنتاجية، وإعدادات المغذي، ونمط العيب الملحوظ قبل ضبط أي شيء. فالسجل القصير والدقيق أكثر فائدة من قائمة طويلة من التغييرات غير الموثقة.
بعد ذلك، أزل المصدر الواضح للتعرض. أغلق أغطية القواديس، وافحص أغطية المستقبِلات والحشيات، وأفرغ أي أجزاء ملوثة بالماء من مسار النقل، وتأكد من أن المعدات التي تم تنظيفها حديثاً جافة تماماً. وإذا استُخدم النقل الفراغي، فافحص مسار الهواء وحالة المرشح. إذ يمكن للمرشحات الرطبة أو سيئة الصيانة أن تؤثر في اتساق النقل فضلاً عن إثارة مخاوف الرطوبة.
بالنسبة للمادة المبللة بوضوح أو التي تعرضت للتكاثف أو ذات تاريخ تخزين غير مؤكد، اتبع إرشادات مناولة مورد الراتنج. وإذا تم اختيار التجفيف، فاستخدم ظروفاً مناسبة لدرجة PE المحددة ولأي مكونات أخرى في الخليط. فدرجة حرارة التجفيف أو مدته المفرطة ليست أكثر أماناً تلقائياً. والهدف هو إزالة الرطوبة الحرة دون خلق مشكلة أخرى في مناولة المواد أو تعريض الراتنج لظروف حرارية غير مناسبة.
بعد اتخاذ الإجراء التصحيحي، أعد التشغيل على أساس مستقر بدلاً من العودة فوراً إلى أعلى إنتاج سابق. راقب ضغط المصهور والتيار الكهربائي واتساق الإنتاج ومظهر المنتج مدة كافية للتمييز بين تحسن حقيقي وتغير قصير الأجل. وعندما يستقر الخط، زد المعدل بعناية مع مراقبة ما إذا كان العيب نفسه يعود. يساعد هذا النهج على كشف ما إذا كانت الرطوبة هي المشكلة الرئيسية أم مجرد عامل مساهم.
لا تغفل المكونات المخلوطة مع PE
تتضمن العديد من وصفات البثق ماسترباتش ملوناً أو مركبات مملوءة بالمعادن أو محتوى معاد تدويره أو مساعدات معالجة أو معدلات أخرى. ولا يكون الخليط أكثر جفافاً واتساقاً من مكونه الأكثر حساسية. فقد تكون قاعدة PE البكر بحالة جيدة بينما تُركت حاوية الماسترباتش مفتوحة، أو امتص مكون يحتوي على حشو رطوبة، أو تراكمت في المواد المعاد طحنها دقائق ورطوبة.
عندما تظهر مشكلة بعد تغيير التركيبة، افحص كل تيار مواد على حدة. تأكد من أن المغذي يقدم النسبة المقصودة وأن كل مكون خُزن في ظروف مناسبة. فقد تبدو مشكلة المادة كمشكلة تغذية، وقد تبدو مشكلة التغذية كمشكلة رطوبة. وغالباً ما يكون الفصل بين هذه الاحتمالات أسرع من ضبط الباثق مراراً.
من المفيد أيضاً التحقق مما إذا كانت المشكلة محصورة في تطبيق واحد. فقد يكشف الفيلم الرقيق والطلاء ذو السطح الأملس عن مشكلة رطوبة طفيفة في وقت أبكر من المادة المبثوقة الأكثر سماكة، لأن مظهر السطح يخضع لفحص دقيق. وفي تطبيقات أخرى، قد تكون العلامة الأولى هي سيلان متقطع من القالب، أو رائحة غير معتادة، أو سماكة غير مستقرة، أو انخفاض الثقة في اتساق الجزء النهائي. يتغير العرض المرئي، لكن منطق الفحص يبقى نفسه.
اجعل التحكم في الرطوبة جزءاً من المناولة الروتينية
يبدأ البثق الموثوق قبل القادوس. احتفظ بحبيبات PE غير المفتوحة في تخزين جاف ومحمي، وتجنب الانتقالات الحرارية المفاجئة حيثما أمكن. لا تفتح المادة الباردة فور دخولها إلى منطقة عمل دافئة ورطبة. أبقِ الحاويات بعيدة عن الأرضيات الرطبة، واحمها من المطر أو رذاذ الغسل، وأغلق معدات النقل كلما لم تكن قيد التعبئة الفعلية.
غالباً ما تكون العادات البسيطة أكثر فعالية من إضافة التعقيد. استخدم طريقة تعريف واضحة للأكياس المفتوحة وحاويات المواد المعاد طحنها. نظف القواديس وجففها بعد الصيانة قبل إعادتها إلى الخدمة. راجع الخراطيم المرنة وأختام المستقبِلات عند حدوث تباين غير مفسر في العملية. وإذا استُخدم مقياس للرطوبة، فتأكد من أن طريقته وممارسة أخذ العينات مناسبة للمادة التي يجري تقييمها؛ إذ يمكن لعينة غير موثوقة أن تخلق ثقة زائفة.
النتيجة الأكثر فائدة ليست إثبات أن كل عيب يأتي من الماء. بل هي جعل الرطوبة من أولى ظروف العملية التي يتم فحصها عندما يصبح بثق PE غير متسق. ومن خلال فصل الرطوبة الحرة عن سلوك الراتنج، وفحص مسار المادة بالكامل، واختبار التغييرات بترتيب مضبوط، يمكن حل كثير من الاضطرابات المتكررة دون تعديلات غير ضرورية على الآلة أو هدر يمكن تجنبه للمواد.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.