

كيف تؤثر حبيبات البولي بروبيلين في استقرار القولبة والانكماش ووقت الدورة
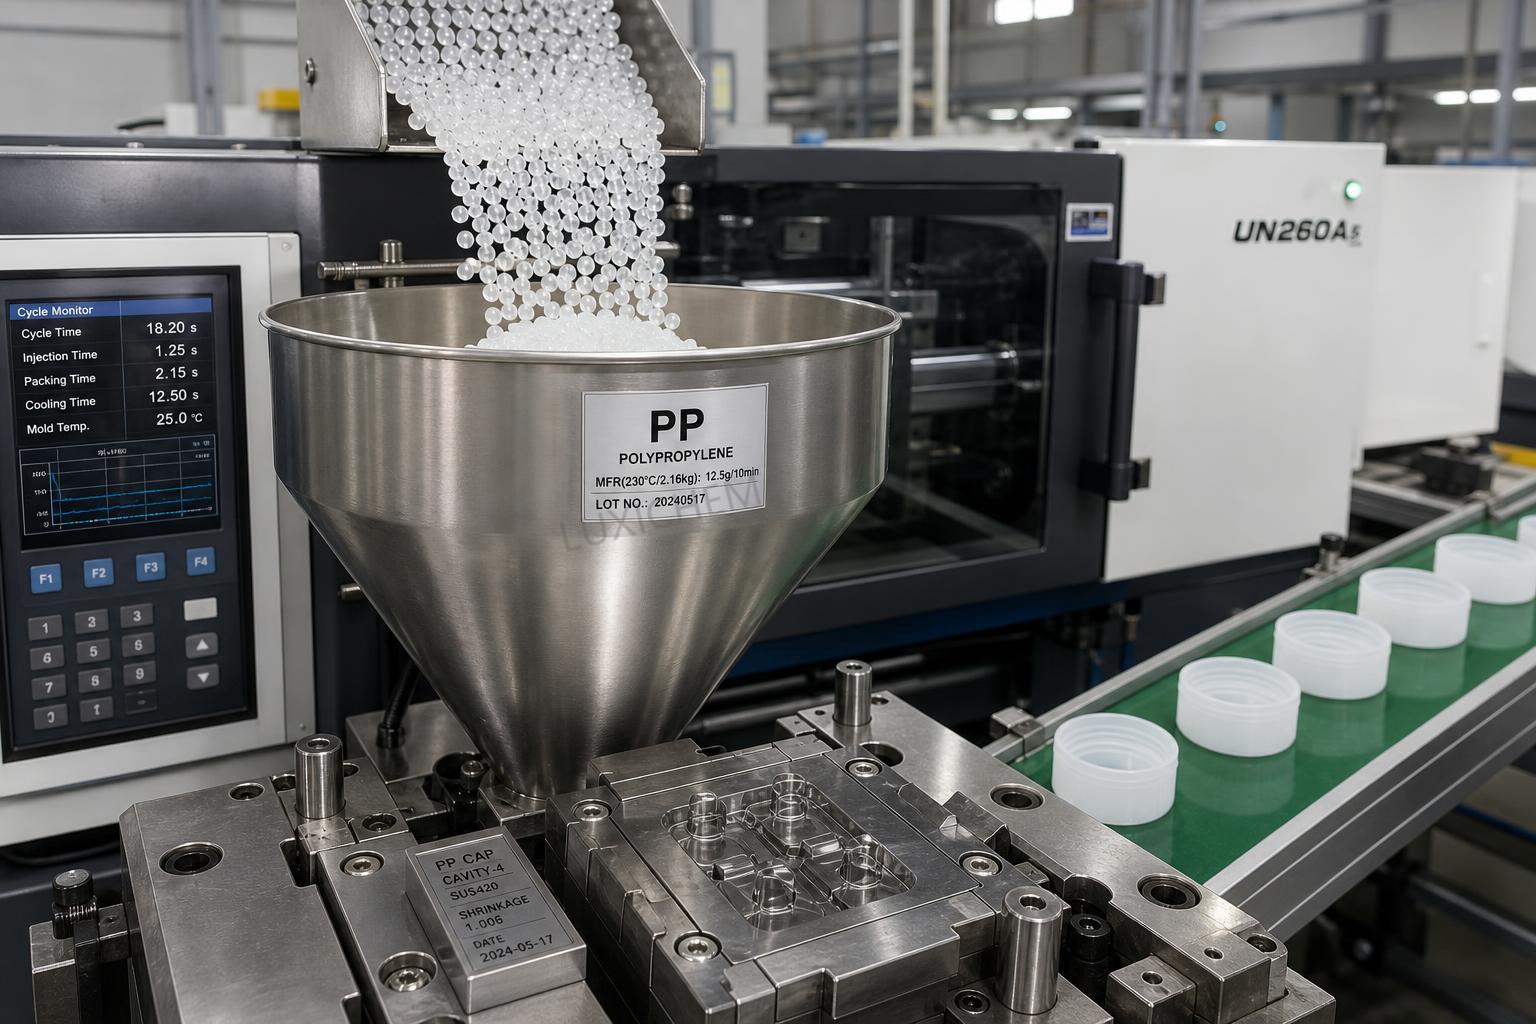
يبدأ استقرار المعالجة من الحبيبات
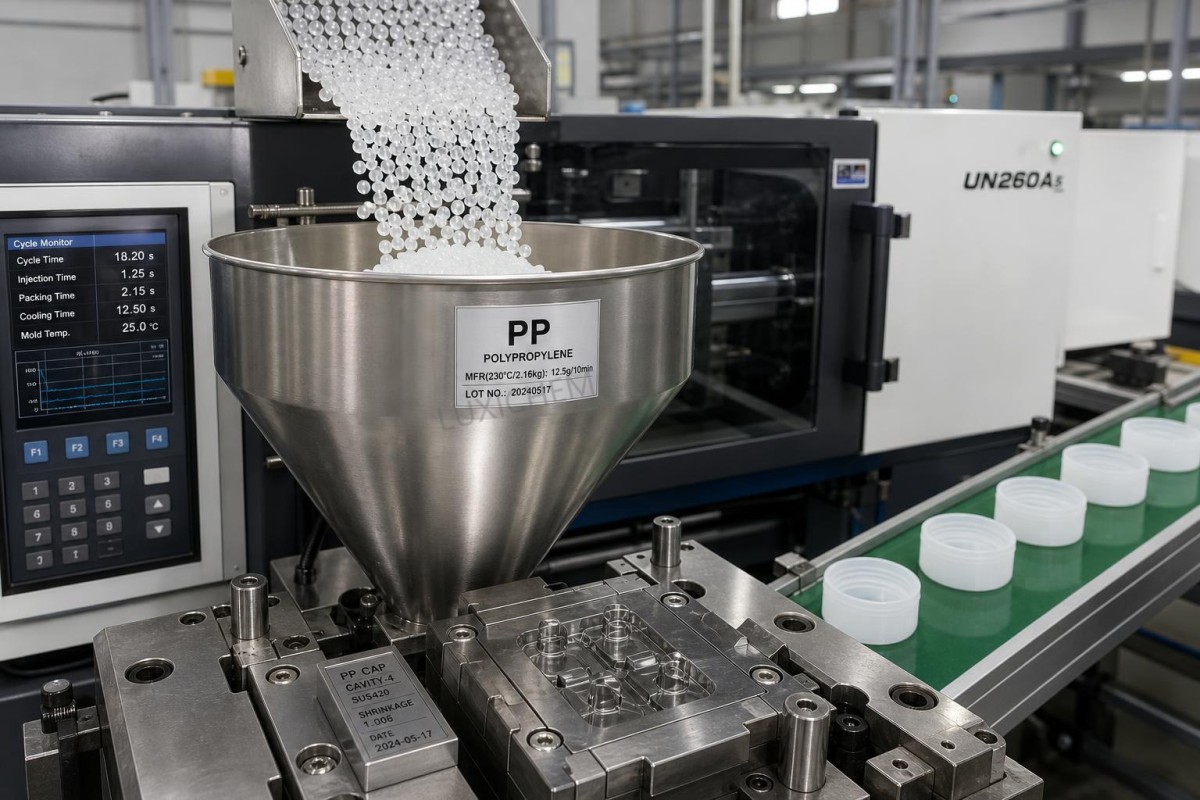
عادةً ما تعود عملية القولبة المستقرة إلى نطاق مواد ضيق ويمكن التنبؤ به. وبالنسبة إلى حبيبات البولي بروبيلين، يتأثر هذا النطاق بتوزيع أحجام الحبيبات، والرطوبة على السطح، والكثافة الظاهرية، وتشتت المواد المضافة، واتساق معدل تدفق المصهور من دفعة إلى أخرى. عندما تتغذى الحبيبات بانتظام عبر القادوس وتلدّن بمعدل ثابت، يستعيد اللولب موضعه مع تقلبات أقل، ويميل تغير الوسادة إلى الانخفاض، وتصبح استجابة الضغط أسهل في التحكم. وعندما يكون تدفق الحبيبات غير متسق، قد تستمر الآلة في العمل، لكن العملية غالبًا ما تبدأ في الانحراف من خلال مؤشرات صغيرة مثل الوزن غير المنتظم للحقن، أو تغير استجابة الضغط الخلفي، أو تغير منحنى درجة حرارة المصهور بحيث لا يعود متوافقًا مع الإعداد الأصلي.
لا يمتص البولي بروبيلين الماء بالطريقة نفسها التي تمتص بها الراتنجات شديدة الاسترطاب، لكن ذلك يؤدي غالبًا إلى افتراض غير صحيح بأن حالة الحبيبات لا تهم أبدًا. إذ يمكن أن تؤدي الملوثات السطحية، والرطوبة المتكثفة الناتجة عن الانتقال غير السليم بين ظروف التخزين، والمواد الدقيقة المتولدة أثناء التداول، إلى إرباك التغذية وتجانس المصهور. ومن الناحية العملية، غالبًا ما تبدأ عملية القولبة غير المستقرة قبل وصول المادة إلى الأسطوانة. فقد يؤدي حدوث الجسر في عنق القادوس، أو تراكم الغبار بالقرب من مناطق التغذية، أو اختلاط حبيبات من درجات مختلفة، إلى تغيير معدل التغذية الفعلي حتى مع بقاء إعدادات الآلة دون تغيير.
والنتيجة هي عملية تبدو غير مستقرة ميكانيكيًا، لكنها في الواقع مدفوعة بالمادة. فقد يُفسَّر ارتفاع الضغط أثناء الملء خطأً على أنه انسداد في الفوهة. وقد يُلقى اللوم على حركة القالب أو التهوية عند حدوث نقص في الملء. لكن في الواقع، غالبًا ما يكون أول متغير يستحق العزل هو حبيبات البولي بروبيلين نفسها: مدى اتساق شكلها، ونظافة تداولها، ومدى ملاءمتها لدرجة القولبة المقصودة.
تغير تدفق المصهور وتأثيره في الإنتاج اليومي
يُعد معدل تدفق المصهور أحد أوضح المؤشرات على كيفية تصرف حبيبات البولي بروبيلين داخل الآلة. فدرجة التدفق الأعلى تملأ القالب عمومًا بسهولة أكبر، وتستجيب جيدًا للجدران الرقيقة، وقد تسمح بخفض ذروة ضغط الحقن. أما الدرجة ذات التدفق الأقل فعادةً ما توفر توازنًا مختلفًا بين الصلابة وسلوك الصدم وقوة المصهور، لكنها تتطلب طاقة أكبر لملء الأشكال الهندسية المعقدة. وتبدأ المشكلات عندما تكون الدرجة الاسمية صحيحة، لكن سلوك التدفق الفعلي يتغير من دفعة إلى أخرى، أو عندما تؤدي نسب المواد المعاد طحنها إلى تغيير اللزوجة الفعالة بدرجة أكبر من المتوقع.
إذا كان تدفق المصهور أعلى من نطاق العملية المعتمد، فقد يمتلئ التجويف بسرعة كبيرة عند استخدام إعداد السرعة نفسه. وقد يحدث تجمد البوابة مبكرًا، ويصبح الضغط أكثر فعالية بدرجة أقل، ويرتفع خطر الوميض عند خطوط الفصل، وقد تتغير الأبعاد لأن منحنى الضغط لم يعد متوافقًا مع نمط التبريد الأصلي. أما إذا كان تدفق المصهور أقل، فعادةً ما يطول زمن الملء، وقد تزداد التسخينات القصّية عند البوابات الضيقة، وقد تعوض الآلة ذلك باستخدام ضغط أعلى أو زمن تثبيت أطول، مما يؤثر مباشرةً في زمن الدورة.
وفي عمليات البثق، غالبًا ما يظهر عدم الاتساق نفسه في صورة نبضات في الإنتاج، أو ضغط غير مستقر عند القالب، أو تغير في أبعاد المقطع. أما في القولبة بالحقن، فيظهر بصورة أوضح من خلال وزن القطعة وتوازن التجاويف. وغالبًا ما يركز المشغلون أولًا على درجة حرارة الأسطوانة، لكن تغيرات درجة الحرارة لا تخفي سوى جزء من المشكلة إذا كانت الحبيبات الداخلة إلى العملية لا تتصرف بانتظام. ويؤدي الحفاظ على نطاق ثابت لتدفق المصهور إلى تقليل مقدار التصحيح المطلوب أثناء تغييرات الورديات وتبديل المواد.
يتأثر الانكماش بأكثر من درجة حرارة القالب
البولي بروبيلين شبه متبلور، لذلك يرتبط الانكماش ارتباطًا وثيقًا بالتبلور أثناء التبريد. وهذا يجعل خصائص الحبيبات مهمة بصفة خاصة، لأنها تؤثر في كيفية ضغط المصهور وتبريده وتصلبه. وحتى عند الحفاظ على درجة حرارة سطح القالب ثابتة، يمكن أن تغير التركيبات المختلفة للحبيبات أو المستويات المختلفة من عوامل التنوية والمواد المالئة والمحتوى المعاد تدويره سلوك الانكماش بصورة ملحوظة. وقد تبدو القطعة مستقرة من حيث الأبعاد خلال الساعة الأولى، ثم تبدأ في الانحراف بعد وصول القالب إلى حالة حرارية أكثر استقرارًا أو بعد إدخال دفعة جديدة من المادة.
يزداد الانكماش عندما لا يتلقى التجويف ضغط تثبيت فعالًا بما يكفي قبل تجمد البوابة. وقد تملأ الحبيبات ذات اللزوجة الأقل القالب بسهولة، لكنها إذا تجمدت عند البوابة بطريقة مختلفة أو ارتخت بدرجة أكبر أثناء التبريد، فقد تتحرك الأبعاد النهائية في اتجاهات غير متوقعة. وعلى العكس، يمكن للمصهور الأكثر مقاومة أن يكوّن توجيهًا داخليًا أعلى في مسار التدفق، وقد يتحرر هذا التوجيه لاحقًا في صورة التواء أو انكماش غير متساوٍ عبر القطعة.
ولهذا السبب، قد لا تنتج شحنتان من حبيبات البولي بروبيلين تباعان تحت وصف متشابه أبعادًا متطابقة ما لم تكن التركيبة وحزمة المواد المضافة وخصائص التدفق متوافقة بصورة دقيقة. وبالنسبة إلى الحاويات المصبوبة والأغطية وأغلفة الأجهزة والمكونات التقنية، لا يمثل الانكماش مسألة تصميم فحسب؛ بل هو استجابة للمعالجة تتشكل على مستوى سلوك الحبيبات. وعند ظهور انحراف في الأبعاد، من المفيد مراجعة ما إذا كان زمن استعادة اللولب، ووسادة المصهور، وذروة ضغط التجويف، وزمن إحكام البوابة قد تغيرت بالتزامن مع دفعة المادة.
في المصانع التي تتعامل مع العديد من المواد الوسيطة الكيميائية والمواد الخام المرتبطة بالبوليمرات، تعكس ممارسات التتبع المستخدمة للمواد الأخرى، بما في ذلك منتجات مثل 2-Ethylanthraquinone CAS#84-51-5، قاعدة أوسع مهمة أيضًا في معالجة البولي بروبيلين: فعندما تصبح هوية الدفعة غير واضحة أثناء التخزين أو النقل، يصبح تحليل السبب الجذري أبطأ ويصعب تفسير تغير الأبعاد.
يتغير زمن الدورة مع سلوك المادة، وليس مع سرعة الآلة فقط
غالبًا ما يُناقش زمن الدورة باعتباره مشكلة مرتبطة بإعدادات الآلة، إلا أن الدورة الممكن تحقيقها ترتبط ارتباطًا قويًا بكيفية ذوبان حبيبات البولي بروبيلين وتصلبها. فإذا لدّنت الحبيبات بكفاءة، أمكن للولب أن يستعيد موضعه أثناء التبريد دون فرض درجات حرارة أعلى للأسطوانة أو ضغط خلفي أكبر. وإذا وصل المصهور إلى التجويف بلزوجة يمكن التنبؤ بها، أمكن ضبط الملء والضغط لإتمامهما في وقت أبكر دون التسبب في علامات الغور أو الوميض أو التشوه بعد القولبة. لكن إذا تطلب عدم اتساق الحبيبات تصحيحات متكررة، فعادةً ما تمتص العملية حالة عدم اليقين هذه من خلال التشغيل بسرعة أبطأ.
يتأثر زمن التبريد بصفة خاصة بسلوك التبلور الفعلي للدرجة المستخدمة. فبعض مواد البولي بروبيلين يمكن فكها من القالب بشكل نظيف خلال زمن تبريد أقصر، لأن الصلابة تتطور بسرعة كافية قبل الإخراج. وقد تبدو مواد أخرى جاهزة استنادًا إلى مظهر السطح، لكنها لا تزال تتشوه بعد الإخراج، مما يؤدي إلى خردة خفية أو مشكلات في التجميع لاحقًا. وفي هذه الحالة، يكون زمن الدورة الاسمي الظاهر على شاشة الآلة مضللًا، لأن دورة الإنتاج الفعلية تشمل الفرز وإعادة العمل والتوقفات غير المخطط لها.
يسهم شكل الحبيبات أيضًا بصورة غير مباشرة. فالحبيبات المتجانسة تتغذى بصورة أكثر قابلية للتنبؤ وتساعد في الحفاظ على استقرار استعادة اللولب. أما الأشكال غير المنتظمة للحبيبات أو الكميات الزائدة من المواد الدقيقة أو التلوث، فقد تعيق التغذية وتزيد انزلاق اللولب وتطيل عملية التلدين. وقد تكون الدورة التي تبدو محدودة بسبب تبريد القالب مقيدة فعليًا بزمن الاستعادة عندما يكون اتساق التغذية ضعيفًا. وفي القوالب ذات التجاويف الكثيرة، قد تفرض حتى التغيرات الصغيرة في الاستعادة أو الوسادة دورة أكثر تحفظًا للحفاظ على الاتساق بين القطع.
إشارات العملية الشائعة التي تشير إلى حبيبات البولي بروبيلين
غالبًا ما تُعامل عدة عيوب متكررة أولًا على أنها أعطال في القالب أو الآلة، رغم أن حالة المادة تكون المصدر الأكثر احتمالًا. فقد تنتج علامات التبقع على قطع البولي بروبيلين عن التلوث أو المواد المتطايرة المحتجزة الناتجة عن ظروف التخزين السيئة، وليس عن خطأ بسيط في درجة الحرارة. ويمكن أن تنشأ النقاط السوداء من مادة متحللة متروكة في المناطق الميتة، لكنها قد ترتبط أيضًا بالغبار أو الجسيمات الغريبة المختلطة مع تدفق الحبيبات أثناء النقل. وقد يشير اختلاف اللمعان إلى عدم توازن درجة حرارة التجويف، لكنه قد يعكس كذلك تاريخًا غير متسق للمصهور بسبب عدم استقرار التغذية.
وتحتاج علامات الغور والالتواء إلى الانضباط نفسه. فإذا كان ضغط التثبيت قد زيد بالفعل وتم تمديد زمن التبريد، لكن القطعة لا تزال تتحرك بعد الإخراج، فإن السؤال يتحول إلى ما إذا كانت الحبيبات تقدم استجابة الضغط نفسها التي قدمتها آخر دفعة معتمدة. وعندما يحدث تجمد البوابة في وقت أبكر من المتوقع، قد تكمل الآلة مرحلة التثبيت على الورق، بينما تتلقى القطعة تعويضًا فعالًا ضئيلًا جدًا داخل التجويف. ويشيع هذا الانفصال عندما يتغير سلوك المادة قليلًا، بينما تُعامل ورقة العملية على أنها ثابتة.
ويتعلق سوء تقدير متكرر آخر بخلط الأصبغة المركزة أو المواد المضافة. فعندما تُخلط الحبيبات الجافة بصورة سيئة، قد تؤدي اختلافات التركيز المحلية إلى تغيير التدفق والتبلور بطرق تحاكي عدم الاستقرار الميكانيكي. وعندها تبدو الآلة بحاجة إلى ضبط مستمر، رغم أن المشكلة الحقيقية هي أن المصهور الداخل إلى المنطقة الأمامية ليس متجانس التركيب من حقنة إلى أخرى.
التخزين والتداول والنقل أهم مما تبدو عليه
قد تغادر حبيبات البولي بروبيلين المورد وهي في حالة مقبولة، ثم تصبح غير مستقرة في الإنتاج بسبب أخطاء التداول العادية. فقد تتكتل الأكياس المخزنة بالقرب من مصادر الحرارة أو تلتقط ملوثات سطحية بعد فتحها مرارًا. وقد تحمل المادة المنقولة من التخزين البارد إلى غرفة عملية دافئة تكثفًا على السطح الخارجي للحبيبات إذا لم تتم إدارة الانتقال بصورة صحيحة. وقد يؤدي النقل الهوائي المضبوط بشدة إلى توليد مواد دقيقة، ويمكن أن تتراكم هذه المواد في القواديس والمرشحات وأعناق التغذية حتى تصبح استعادة اللولب غير متسقة.
ويُعد الانفصال أثناء النقل مشكلة أخرى غالبًا ما يتم تجاهلها. فإذا كان الخليط يحتوي على حبيبات مختلفة في الحجم أو الكثافة أو تحميل المواد المضافة، فقد تؤدي الحركة المتكررة إلى فصل الخليط بدلًا من الحفاظ على تجانسه. وعندها قد يعمل الجزء الأول الذي يتم شحنه إلى القادوس بطريقة مختلفة عن الجزء الأخير. وهذا أحد أسباب بدء الآلة الوردية بصورة مستقرة ثم أصبحت غير مستقرة لاحقًا دون حدوث أي تغيير ظاهر في المعدات.
- يجب أن تظل هوية المادة مرتبطة بكل دفعة خلال الاستلام والتجهيز والاستخدام بجوار خط الإنتاج؛ إذ إن إعادة وضع الملصقات اعتمادًا على الذاكرة تفتح المجال للخلط بين الدرجات.
- تحتاج الحاويات المفتوحة إلى طريقة إعادة إغلاق محكمة ومنضبطة حتى لا يدخل الغبار أو الرطوبة أو الحبيبات الغريبة أثناء الاستهلاك الجزئي.
- يستحق كل من سرعة النقل وتآكل الأكواع ونظافة القادوس مراجعة دورية، لأن مشكلات التغذية غالبًا ما تتراكم تدريجيًا بدلًا من ظهورها كعطل واحد.
تؤدي مطابقة الدرجة مع الأداة إلى تقليل أعمال التصحيح
ليست كل درجات البولي بروبيلين مناسبة لكل قالب لمجرد أن عائلة البوليمر واحدة. فقد تتطلب عبوات الجدران الرقيقة والمفصلات الحية والقطع الخارجية للسيارات والأجزاء الخدمية الصلبة مجموعات مختلفة من معدل تدفق المصهور وسلوك الصدم والصلابة والتنوية ومحتوى المواد المالئة. ويؤدي استخدام درجة خارج نطاق المعالجة المقصود غالبًا إلى إجبار الآلة على العمل عند حدود الضغط أو درجة الحرارة أو قدرة التبريد. وقد تستمر العملية في إنتاج قطع مقبولة لفترة، لكن الاستقرار يصبح هشًا، ويجري تضخيم أي تغير سابق في حبيبات المادة.
يتطلب البولي بروبيلين المملوء عناية إضافية. فقد تقلل الدرجات المملوءة بالمعادن الانكماش وتحسن الصلابة، لكنها تغير استجابة التدفق وسلوك التآكل وخصائص التبريد. وإذا كان توزيع المادة المالئة غير متسق، فقد ينحرف توازن التجويف وتشطيب السطح في الوقت نفسه. كما تستجيب درجات البوليمر المشترك العشوائي والبوليمر المشترك المقاوم للصدم بصورة مختلفة عن درجات البوليمر المتجانس من حيث التدفق والسلوك البُعدي. ويُعد التعامل معها على أنها قابلة للتبادل لمجرد أنها جميعًا من البولي بروبيلين اختصارًا شائعًا يزيد صعوبة استكشاف الأعطال لاحقًا.
ويؤثر تصميم الأداة أيضًا في النتيجة. فالقالب الذي يحتوي على مسارات تدفق طويلة أو بوابات صغيرة أو أضلاع رقيقة أو تهوية محدودة يمتلك هامش تحمل أضيق لتغير الحبيبات. وفي هذه الحالات، غالبًا ما يكون اختيار حبيبات بولي بروبيلين ذات سلوك تدفق مضبوط بدقة أكثر فاعلية من محاولة معالجة المشكلة من خلال تعديلات متكررة على الآلة.
ما ينبغي أن يركز عليه التحكم في العملية
نقاط التحكم المفيدة هي التي تفصل بين تغير المادة وتغير الآلة. فنادرًا ما يفسر تسجيل درجات حرارة الأسطوانة وعدد الدورات فقط سبب انحراف العملية. وتشمل المؤشرات الأكثر إفادة زمن استعادة اللولب، واستقرار الوسادة الفعلي، واتساق ضغط التحويل، وزمن إحكام البوابة، واتجاه وزن القطعة، وأي تغير في المظهر البصري للحبيبات الواردة. ولا ينبغي تجاهل التغير الطفيف في لمعان الحبيبات أو مستوى المواد الدقيقة أو درجة اللون إذا ظهرت مشكلات الأبعاد أو الدورة في الوقت نفسه.
عند استكشاف الأعطال، يكون عزل متغير واحد أكثر فاعلية من إعادة الضبط الشاملة. فإذا زاد الانكماش فجأة، فإن رفع ضغط التثبيت ودرجة حرارة المصهور وزمن التبريد معًا قد يخفي السبب الجذري لبضع ساعات، لكنه يخلق مشكلة اعتماد أكبر لاحقًا. ومن الأفضل عادةً تأكيد دفعة المادة، ومقارنة سلوك الاستعادة بالتشغيل السابق، وفحص حالة القادوس والعنق، ثم ضبط العملية بناءً على المتغير الذي تغير فعليًا.
تؤثر حبيبات البولي بروبيلين في استقرار القولبة والانكماش وزمن الدورة لأنها تحدد مدى اتساق دخول البوليمر إلى كل مرحلة من مراحل العملية: التغذية، والصهر، والملء، والضغط، والتبلور، والإخراج. وعندما يصبح سلوك المادة قابلًا للتنبؤ، تبدأ إعدادات الآلة في التصرف كوسائل تحكم فعلية بدلًا من كونها تصحيحات مستمرة.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.