

التحكم في لزوجة راتنج معجون PVC للأقمشة المطلية والجلد الصناعي
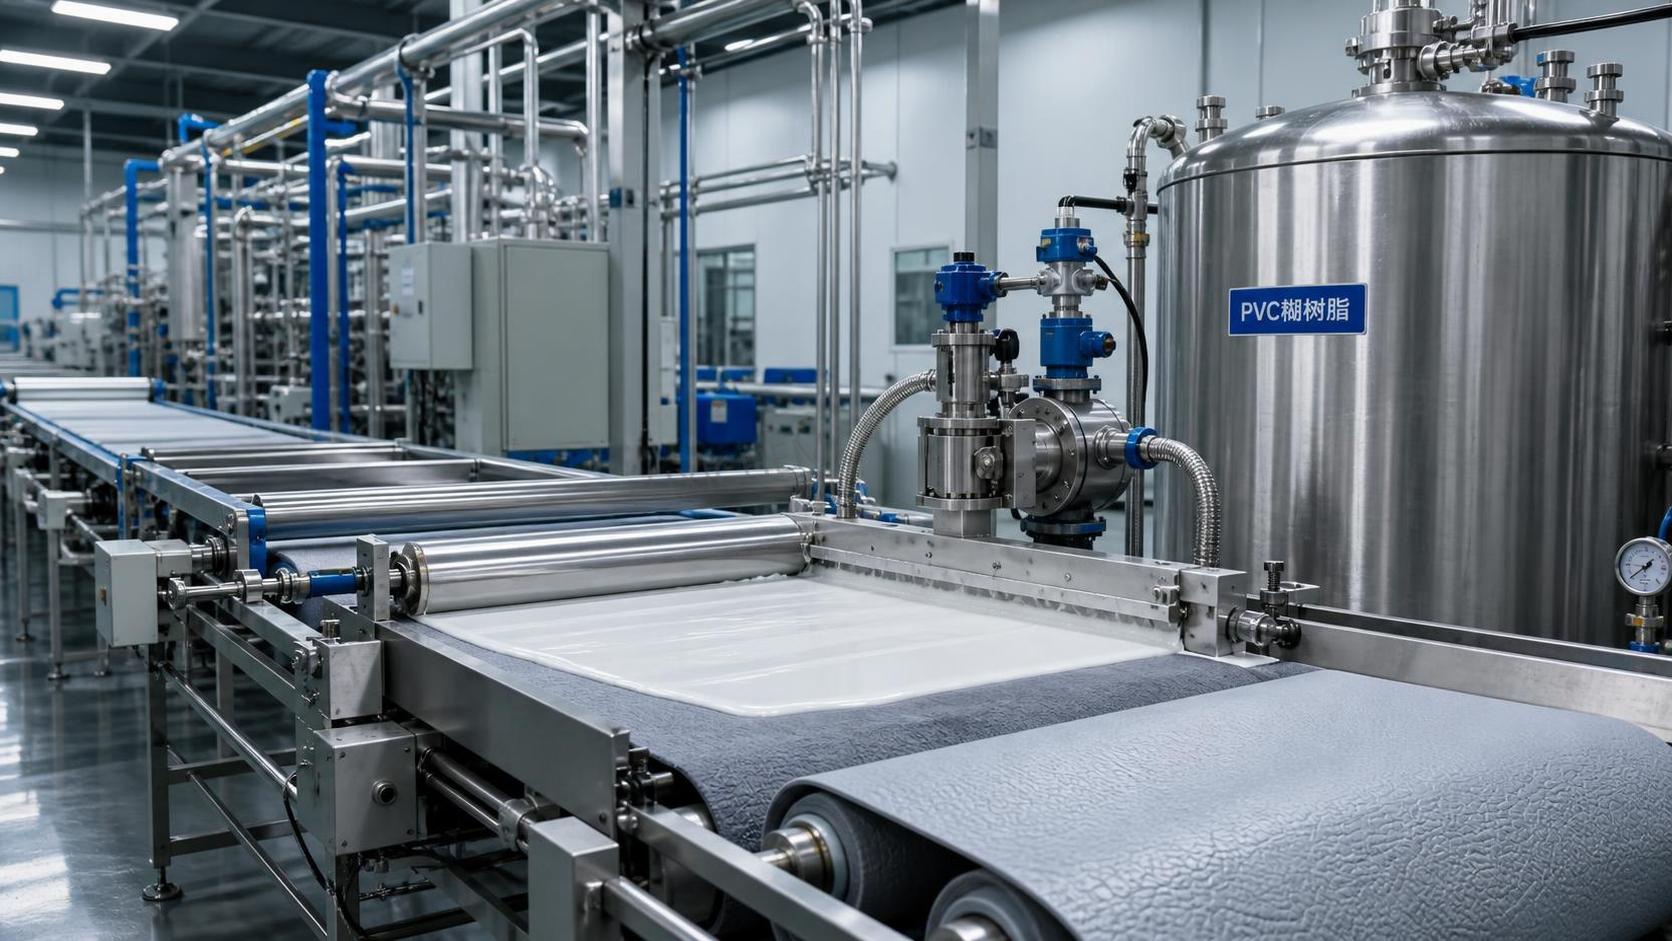
عندما تظهر على القماش المطلي أو الجلد الصناعي خطوط أو ثقوب دبوسية أو انتقال غير متجانس للنقشة أو تغيّر في وزن الطلاء، فإن المشكلة غالبًا ما تبدأ من لزوجة راتنج معجون PVC. قد لا يستوي المعجون شديد السماكة قبل التجلتن؛ أما المعجون شديد السيولة فقد يسيل أو يغمر النسيج أو يفقد وضوح الحواف. والهدف العملي ليس مجرد رقم لزوجة منخفض، بل ملف ريولوجي ثابت وقابل للتكرار يناسب رأس الطلاء والركيزة وسرعة الخط والمظهر النهائي المطلوب.
في الإنتاج، يلاحظ المشغلون المشكلة عادةً قبل أن يؤكدها تقرير المختبر. تبدأ السكينة بالسحب. يبدو الطلاء مقبولًا في بداية الوردية لكنه يصبح خشنًا بعد إعادة ملء الخزان. ولم تعد نقشة ورق التحرير تُنقل بوضوح. ليست هذه دائمًا مشكلات في الراتنج، لكن يجب فحص درجة الراتنج وامتصاص الملدّن ودرجة الحرارة وسجل الخلط وتوافق الإضافات معًا قبل تغيير التركيبة.
لماذا يتصرف راتنج معجون PVC بشكل مختلف على خطوط الأقمشة والجلود الصناعية
بلاستيزول PVC هو تشتت لجزيئات راتنج دقيقة في ملدّن، ويُدعَم عادةً بالمثبتات والأصباغ والحشوات وإضافات المعالجة. يتغير تدفقه تحت تأثير القص: فقد يبدو سميكًا في حالة السكون، ويصبح أسهل في الضخ أو الطلاء أثناء الحركة، ثم يستعيد لزوجته بعد الوقوف. يكون هذا السلوك مفيدًا عندما يكون مضبوطًا، لكنه يصبح مزعجًا عندما يتغير كثيرًا من دفعة إلى أخرى أو خلال فترة الإنتاج.
كما تفرض الأقمشة المطلية والجلود الصناعية متطلبات مختلفة على المعجون. قد يحتاج النسيج مفتوح النسج إلى تغلغل كافٍ لتحقيق التثبيت، لكن التغلغل المفرط قد يجعل الجانب الخلفي صلبًا أو ثقيلًا أو غير متجانس بشكل ظاهر. وقد يحتاج تركيب الجلد الصناعي المدعّم بالرغوة إلى معجون متحكم فيه وكريمي القوام يغطي بصورة متسقة من دون إتلاف الطبقة الخلوية. وبالنسبة للطبقة النهائية المنقوشة على ورق التحرير، يجب أن يحدث الاستواء بسرعة كافية لالتقاط النقشة، لكن لا يجوز أن يتدفق المعجون بحرية كبيرة فتتلاشى التفاصيل الدقيقة.
قاعدة عمل مفيدة هي: اختر نطاق اللزوجة لطريقة الطلاء أولًا، ثم اضبط التركيبة ضمن ذلك النطاق. لا تبدأ بالسعي وراء قيمة لزوجة واحدة منسوخة من مصنع آخر. فالقيمة المقاسة باستخدام مغزل أو سرعة أو درجة حرارة أو زمن راحة مختلف ليست هدفًا إنتاجيًا مباشرًا.
ابدأ بدرجة الراتنج، لا بإضافة المزيد من المخفف
تفشل العديد من تصحيحات اللزوجة لأن الفريق يبدأ بإضافة المزيد من الملدّن قبل التأكد مما إذا كان الراتنج مناسبًا للتطبيق. تختلف درجات راتنج معجون PVC في توزيع حجم الجسيمات والمسامية والمعالجة السطحية وسلوك امتصاص الملدّن. وتؤثر هذه الخصائص في اللزوجة الابتدائية وارتفاع اللزوجة أثناء التخزين والتوازن بين التدفق والقوام.
لطلاء نشر ناعم، قد تساعد درجة تشتت منخفضة اللزوجة في تحقيق استواء نظيف وخفض ضغط رأس الطلاء. أما في تطبيقات السكينة فوق الأسطوانة التي تتطلب تحكمًا جيدًا بالحواف أو ترسيبًا أكثر سماكة، فقد تكون درجة ذات قوام أكبر مفضلة. وغالبًا ما تحتاج الطبقات الأساسية للجلد الصناعي إلى تركيبة تبقى مستقرة خلال الخلط والنقل والطلاء والتجلتن، وليس فقط تركيبة تبدو سائلة فور تحضيرها.
إذا أصبح المعجون سميكًا بصورة غير معتادة بعد وقت قصير من الخلط، فلا تفترض أن المزيد من الملدّن هو الحل الوحيد. تحقق مما إذا كانت دفعة الراتنج تمتص الملدّن بشكل مختلف، أو ما إذا ارتفعت درجة حرارة الخلط أكثر من اللازم، أو ما إذا تعرض المعجون لقص مفرط. في بعض الأنظمة، يقلل التشتيت العنيف اللزوجة الظاهرية في البداية، لكنه يعزز ارتفاع اللزوجة لاحقًا. وقد يتحول التحسن المؤقت على الخط إلى مشكلة في التخزين أو في الوردية التالية.
تحكم في المتغيرات الأربعة الأكثر تأثيرًا في اللزوجة
أسرع طريقة لاستكشاف الأخطاء وإصلاحها هي فصل المتغيرات بدلًا من تغيير عدة عوامل في وقت واحد. في معظم عمليات الطلاء، تفسر أربعة عوامل نسبة كبيرة من التغيرات الريولوجية غير المتوقعة.
- نوع الملدّن ونسبته. لا تقتصر وظيفة الملدّنات على تخفيف الخليط. فقوة الإذابة والتوافق ومعدل الامتصاص تؤثر في اللزوجة الابتدائية والاستقرار طويل الأمد. وقد تبدو التركيبة صحيحة بعد الخلط، لكنها تتكاثف بعد عدة ساعات مع استمرار الراتنج في امتصاص الملدّن.
- درجة الحرارة. عادةً ما تعطي العجينة الدافئة قراءة لزوجة أقل من العجينة الباردة. وقد يؤدي تغير درجة حرارة المستودع أو حرارة الخلط أو تدوير الخزان إلى خلق «مشكلة تركيبة» مضللة. قس وسجل درجة حرارة المعجون عند كل فحص للزوجة.
- تسلسل الخلط وطاقة الخلط. يهم ترتيب إضافة الراتنج والملدّن ومعجون الصبغة والحشوات والإضافات. فالترطيب الضعيف يترك تكتلات وتدفقًا غير مستقر، بينما قد يؤدي القص المفرط إلى تسخين الدفعة وتغيير سلوكها لاحقًا.
- الحشوات والإضافات. تؤثر كربونات الكالسيوم والأصباغ وعوامل الرغوة ومعدلات اللزوجة والمشتتات جميعًا في الريولوجيا. ويمكن أن يغير تبديل الحشوة ليس اللزوجة فحسب، بل مقاومة الترهل والمسامية والملمس والأداء الميكانيكي بعد الانصهار.
المقصود ليس إزالة التباين بالكامل، بل معرفة أي تباين مقبول وأي تباين ينذر بعيب في الطلاء. تسجل العملية المستقرة أرقام دفعات المواد الخام ووقت الخلط ودرجة حرارة الدفعة وظروف اختبار اللزوجة والوقت المنقضي بعد الخلط. ومن دون هذه السجلات، غالبًا ما تجري الفرق تعديلات متكررة بناءً على مقارنات غير مكتملة.
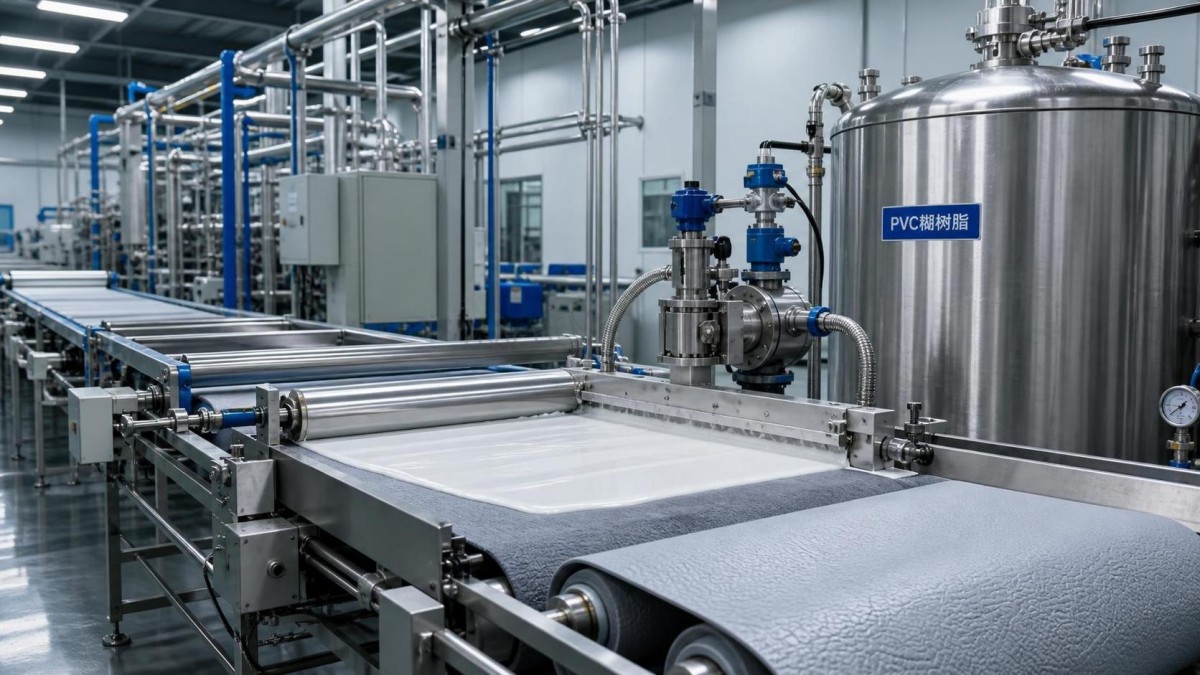
إجراء عملي للتحكم في اللزوجة على أرضية المصنع
قبل ضبط خزان إنتاج كامل، أجرِ تجربة صغيرة مضبوطة. حافظ على تحديد الراتنج وحزمة الملدّن ومستوى الحشوة وحزمة الإضافات. قس اللزوجة عند درجة حرارة محددة بعد فترة راحة محددة. ثم قم بطلاء ركيزة ممثلة في ظروف الخط العادية. فالنتيجة على الركيزة أهم من رقم منفرد.
يمكن تنظيم إجراء عملي حول ثلاث نقاط تحقق:
عند تحضير الدفعة: تأكد من إدخال الراتنج بمعدل مضبوط إلى الطور السائل وأن الجسيمات الجافة مبللة بالكامل. اكشط جدران الخزان والمناطق الراكدة قبل قراءة اللزوجة النهائية. فقد لا تمثل العينة المسحوبة من السطح محتوى الخزان بالكامل.
قبل الطلاء: اترك المعجون ليستقر إذا كانت العملية تتطلب إزالة الهواء واستعادة الخصائص الريولوجية. افحص وجود الهواء المحتجز، خصوصًا بعد التشتيت عالي السرعة. فقد تتحول الفقاعات الدقيقة إلى ثقوب دبوسية أو فوهات بعد التسخين، حتى عندما يبدو المعجون ناعمًا في الحاوية.
أثناء التشغيل: راقب وزن الطلاء وتراكم المادة عند الحواف ولمعان السطح والمظهر مباشرة بعد رأس الطلاء. لا تنتظر فحص اللفة النهائية فقط. فالتغير التدريجي في ضغط السكينة أو حمل المضخة غالبًا ما يوفر إنذارًا مبكرًا أكثر من العيب المرئي.
بالنسبة للمشغلين، فإن الإجابة المباشرة الأكثر فائدة بسيطة: اضبط اللزوجة بخطوات صغيرة موثقة، وأعطِ النظام وقتًا للوصول إلى التوازن قبل تقييم التصحيح. إذ إن الإضافة السريعة للملدّن قد تخفي السبب الأصلي وتؤدي إلى تدفق مفرط في وقت لاحق من التشغيل.
التفسير الصحيح للعيوب الشائعة
الخطوط أو التموجات قد تشير إلى استواء غير كافٍ أو تشتت ضعيف أو تلوث على السكينة أو الأسطوانة أو معجون أصبح ذا بنية مفرطة في حالة السكون. قد يساعد خفض اللزوجة، لكنه لن يحل مشكلة حافة سكينة تالفة أو رأس طلاء لم يُنظف جيدًا.
الترهل وغمر الحواف يشيران عادةً إلى قوام غير كافٍ عند القص المنخفض، أو زيادة الملدّن، أو ارتفاع درجة الحرارة، أو عدم كفاية التحكم بالثيكسوتروبية. وهذا شائع بشكل خاص عند نقل تركيبة طُورت لطلاء ورق تحرير مسطح إلى ركيزة قماش أكثر امتصاصًا.
الثقوب الدبوسية والفوهات غالبًا ما تُعزى إلى اللزوجة، لكن ينبغي أيضًا التحقيق في الهواء المحتجز والرطوبة والتلوث وظروف الفرن غير المناسبة. وإذا خُفف المعجون بشكل مفرط لإزالة علامات السطح، فقد يحتجز أو يطلق الفقاعات بطريقة مختلفة ويزيد العيب سوءًا.
ضعف استنساخ النقشة على الجلد الصناعي قد يحدث عندما تكون لزوجة المعجون مرتفعة جدًا بحيث لا يتدفق إلى نسيج ورق التحرير قبل التجلتن. لكن المعجون الرقيق جدًا قد يطمس النقشة أيضًا. افحص زمن المكوث وانتقال الحرارة قبل تغيير حزمة الراتنج أو الملدّن؛ فقد تبدو مشكلة درجة حرارة العملية كمشكلة ريولوجية.
ضعف التصاق القماش يتطلب عناية خاصة. قد تحسن زيادة التدفق التغلغل، لكن التغلغل الزائد قد يحرم الطبقة السطحية من المادة ويغير ملمس المنتج. بالنسبة للمنتجات المصفحة أو متعددة الطبقات، قيّم الالتصاق بعد دورة التجلتن والانصهار الفعلية، وليس فورًا بعد الطلاء.
لا تعامل كل اختلاف بين الدفعات على أنه فشل في الراتنج
اتساق الراتنج مهم، لكن التقييم العادل يتطلب ظروف اختبار قابلة للمقارنة. لا يمكن لعينة مقاسة عند درجة حرارة مختلفة أو بعد فترة تخزين أطول أو باستخدام إعداد مختلف لمقياس اللزوجة أن تثبت تغير الراتنج. ضع طريقة مرجعية داخل المصنع واستخدمها باستمرار. وينبغي أن تحدد الطريقة حجم العينة ودرجة الحرارة والمغزل أو هندسة القياس والسرعة ووقت التكييف والتفاوت المقبول.
تستحق ظروف التخزين الانضباط نفسه. قد لا يتصرف المعجون المخزن مدة طويلة جدًا أو المعرض لتقلبات متكررة في الحرارة أو الذي يجري تدويره باستمرار مثل عينة مختبرية طازجة. كما يجب حماية الراتنج والملدّن من الرطوبة والتلوث. إذ يمكن لكميات صغيرة من المواد الغريبة أن تسبب عيوبًا ظاهرة على مساحة واسعة مطلية.
تعد ممارسات التنظيف مهمة هنا، لكن يجب التعامل مع المنظفات القلوية بعناية. قد يُنظر في استخدام مادة مثلفوسفات ثلاثي الصوديوم CAS#7601-54-9 لمتطلبات التنظيف الصناعي المنفصلة عند الاقتضاء، لكن أي بقايا لمنظف على الأسطوانات أو السكاكين أو الأسطح الملامسة للركيزة قد تتداخل مع جودة الطلاء. وهي ليست بديلًا عن حزمة إضافات بلاستيزول PVC المصممة بشكل صحيح. ينبغي التحقق من اختيار عامل التنظيف والتخفيف والشطف وإجراءات سلامة الموقع وفقًا لإرشادات مورّد المعدات ومورّد المواد الكيميائية.
اختيار شريك توريد لأداء طلاء قابل للتكرار
بالنسبة لخط الإنتاج، لا يقتصر السؤال المفيد على «هل يستطيع هذا المورد توفير راتنج PVC؟» بل هو «هل يمكن للمورد دعم توثيق متسق وإمكانية تتبع الدفعات وتعبئة مناسبة وتواصل عند الحاجة إلى مراجعة التركيبة؟». ينبغي لمورد الراتنج أن يكون قادرًا على توضيح نطاق المعالجة المقصود للدرجة وتقديم الوثائق الفنية ذات الصلة. ولا يزال مصنع الطلاء بحاجة إلى التحقق من الأداء ضمن نظام الملدّنات ومعداته الخاصة.
توفر شركة Luxi Chemical (Shandong) Co., Ltd. المواد الخام الكيميائية والمنتجات ذات الصلة للأسواق الدولية، مع محفظة توريد واسعة وقدرة على الشراء الشامل. بالنسبة للمشترين الذين يديرون عدة مواد ضمن عملية طلاء، يمكن للتوريد المنسق أن يقلل الأعمال الإدارية. لكنه لا ينبغي أن يحل محل التحقق الفني: تأكد من أن كل مادة موردة تلبي تركيبة الطلاء الفعلية ومتطلبات الامتثال وظروف النقل ومواصفات الاستخدام النهائي قبل الاعتماد.
يركز المشغلون الجدد غالبًا على جعل المعجون سهل الفرد. أما المشغلون ذوو الخبرة فينظرون خطوة أبعد: هل سيتصرف المعجون نفسه بالطريقة ذاتها بعد الوقوف والضخ والطلاء والتسخين والنقش؟ هذا هو الفرق بين تجربة تبدو جيدة لمدة عشر دقائق وعملية تحافظ على جودة اللفة النهائية تحت السيطرة.
أسئلة يطرحها المشغلون عادةً
هل ينبغي خفض اللزوجة كلما بدا الطلاء خشنًا؟
ليس فورًا. افحص أولًا حالة السكينة وجودة التشتت ودرجة حرارة المعجون واحتجاز الهواء وسرعة الخط. وإذا كان المعجون بالفعل ذا بنية مفرطة، فاضبطه تدريجيًا وتأكد من بقاء الترهل والتغلغل واستنساخ النقشة ضمن الحدود المقبولة.
كم من الوقت ينبغي أن يرتاح بلاستيزول PVC قبل الطلاء؟
لا يوجد وقت موحد. فهذا يعتمد على الراتنج وحزمة الملدّن وطاقة الخلط ودرجة حرارة الدفعة واحتياجات إزالة الهواء. استخدم فترة تكييف داخلية ثابتة، ثم قارن النتائج في الظروف نفسها.
هل يمكن لمزيد من الملدّن حل مشكلة دفعة عالية اللزوجة؟
يمكنه خفض اللزوجة، لكنه قد يغير أيضًا سلوك الهجرة والنعومة واستجابة الانصهار والتحكم في وزن الطلاء والخصائص الميكانيكية. استخدم تصحيحًا مضبوطًا فقط بعد تحديد سبب ارتفاع لزوجة الدفعة.
لماذا تتغير اللزوجة أثناء فترة طلاء طويلة؟
يمكن أن تسهم تغيرات درجة الحرارة والقص المستمر ووصول بلاستيزول خالٍ من المذيبات إلى التوازن وإعادة التدوير والتبخر من مكونات التركيبة الأخرى أو عدم اتساق الخلط في الخزان. تتبع توقيت التغير؛ إذ غالبًا ما يشير ذلك إلى السبب الفعلي.
تبدأ الأقمشة المطلية والجلود الصناعية الموثوقة بتركيبة تُقاس بالطريقة نفسها في كل مرة، ثم يتم تأكيدها على الخط. عندما يُعامل اختيار راتنج معجون PVC وتوافق الملدّن والتحكم في الخلط وظروف الطلاء كنظام واحد، تصبح اللزوجة متغيرًا يمكن التحكم فيه في العملية بدلًا من أن تكون مصدرًا متكررًا للعيوب.
اختيارات ذات صلة
 العوامل المؤثرة في أسعار هيدروكسي تولوين بوتيلاتي: العرض والنقاء ومخاطر الشراء21-10-2026تعتمد اتجاهات أسعار هيدروكسي تولوين بوتيلاتي على استقرار الإمدادات والنقاء والخدمات اللوجستية ومخاطر الشراء. تعرّف على كيفية مقارنة عروض الأسعار بحكمة وخفض تكاليف التوريد.
 اتجاهات أسعار ثلاثي فوسفات الصوديوم: تأثير المواد الخام والطاقة20-10-2026استكشف اتجاهات أسعار ثلاثي فوسفات الصوديوم، بدءًا من تكاليف الفوسفات ورماد الصودا وصولًا إلى تأثير الطاقة. تعرّف على كيفية مقارنة عروض الأسعار وإدارة مخاطر التوريد واتخاذ قرارات شراء أكثر ذكاءً.
 تم إرسال شحنة الأسيتونيتريل إلى فيتنام بنجاح؛ وفوائد RCEP تعزز تجارة الكيماويات الدقيقة مع رابطة دول جنوب شرق آسيا ASEAN16-09-2026تم تحميل وإرسال شحنة من الأسيتونيتريل الصناعي من شركتنا مؤخراً، بعد استكمال إجراءات التعبئة المعيارية للمواد الخطرة وتأمين الحاوية.
 تم تحميل وشحن طلب عميل نيجيري المكوّن من 4 حاويات من خلات الفينيل بنجاح إلى غرب أفريقيا16-09-2026أكملنا مؤخرًا تحميل طلب خلات الفينيل لأحد العملاء النيجيريين؛ وقد جُهزت أربع حاويات من المنتج بنجاح وأصبحت جاهزة للشحن إلى نيجيريا.




استشارة الأسئلة
أرسل لنا استفسارك اليوم
لوكسي كيميكال هي مورد محترف للمنتجات الكيميائية مع مخزون وفير من جميع فئات المواد الكيميائية وجودة ممتازة, نرحب باستفسار الشراء الخاص بكم.